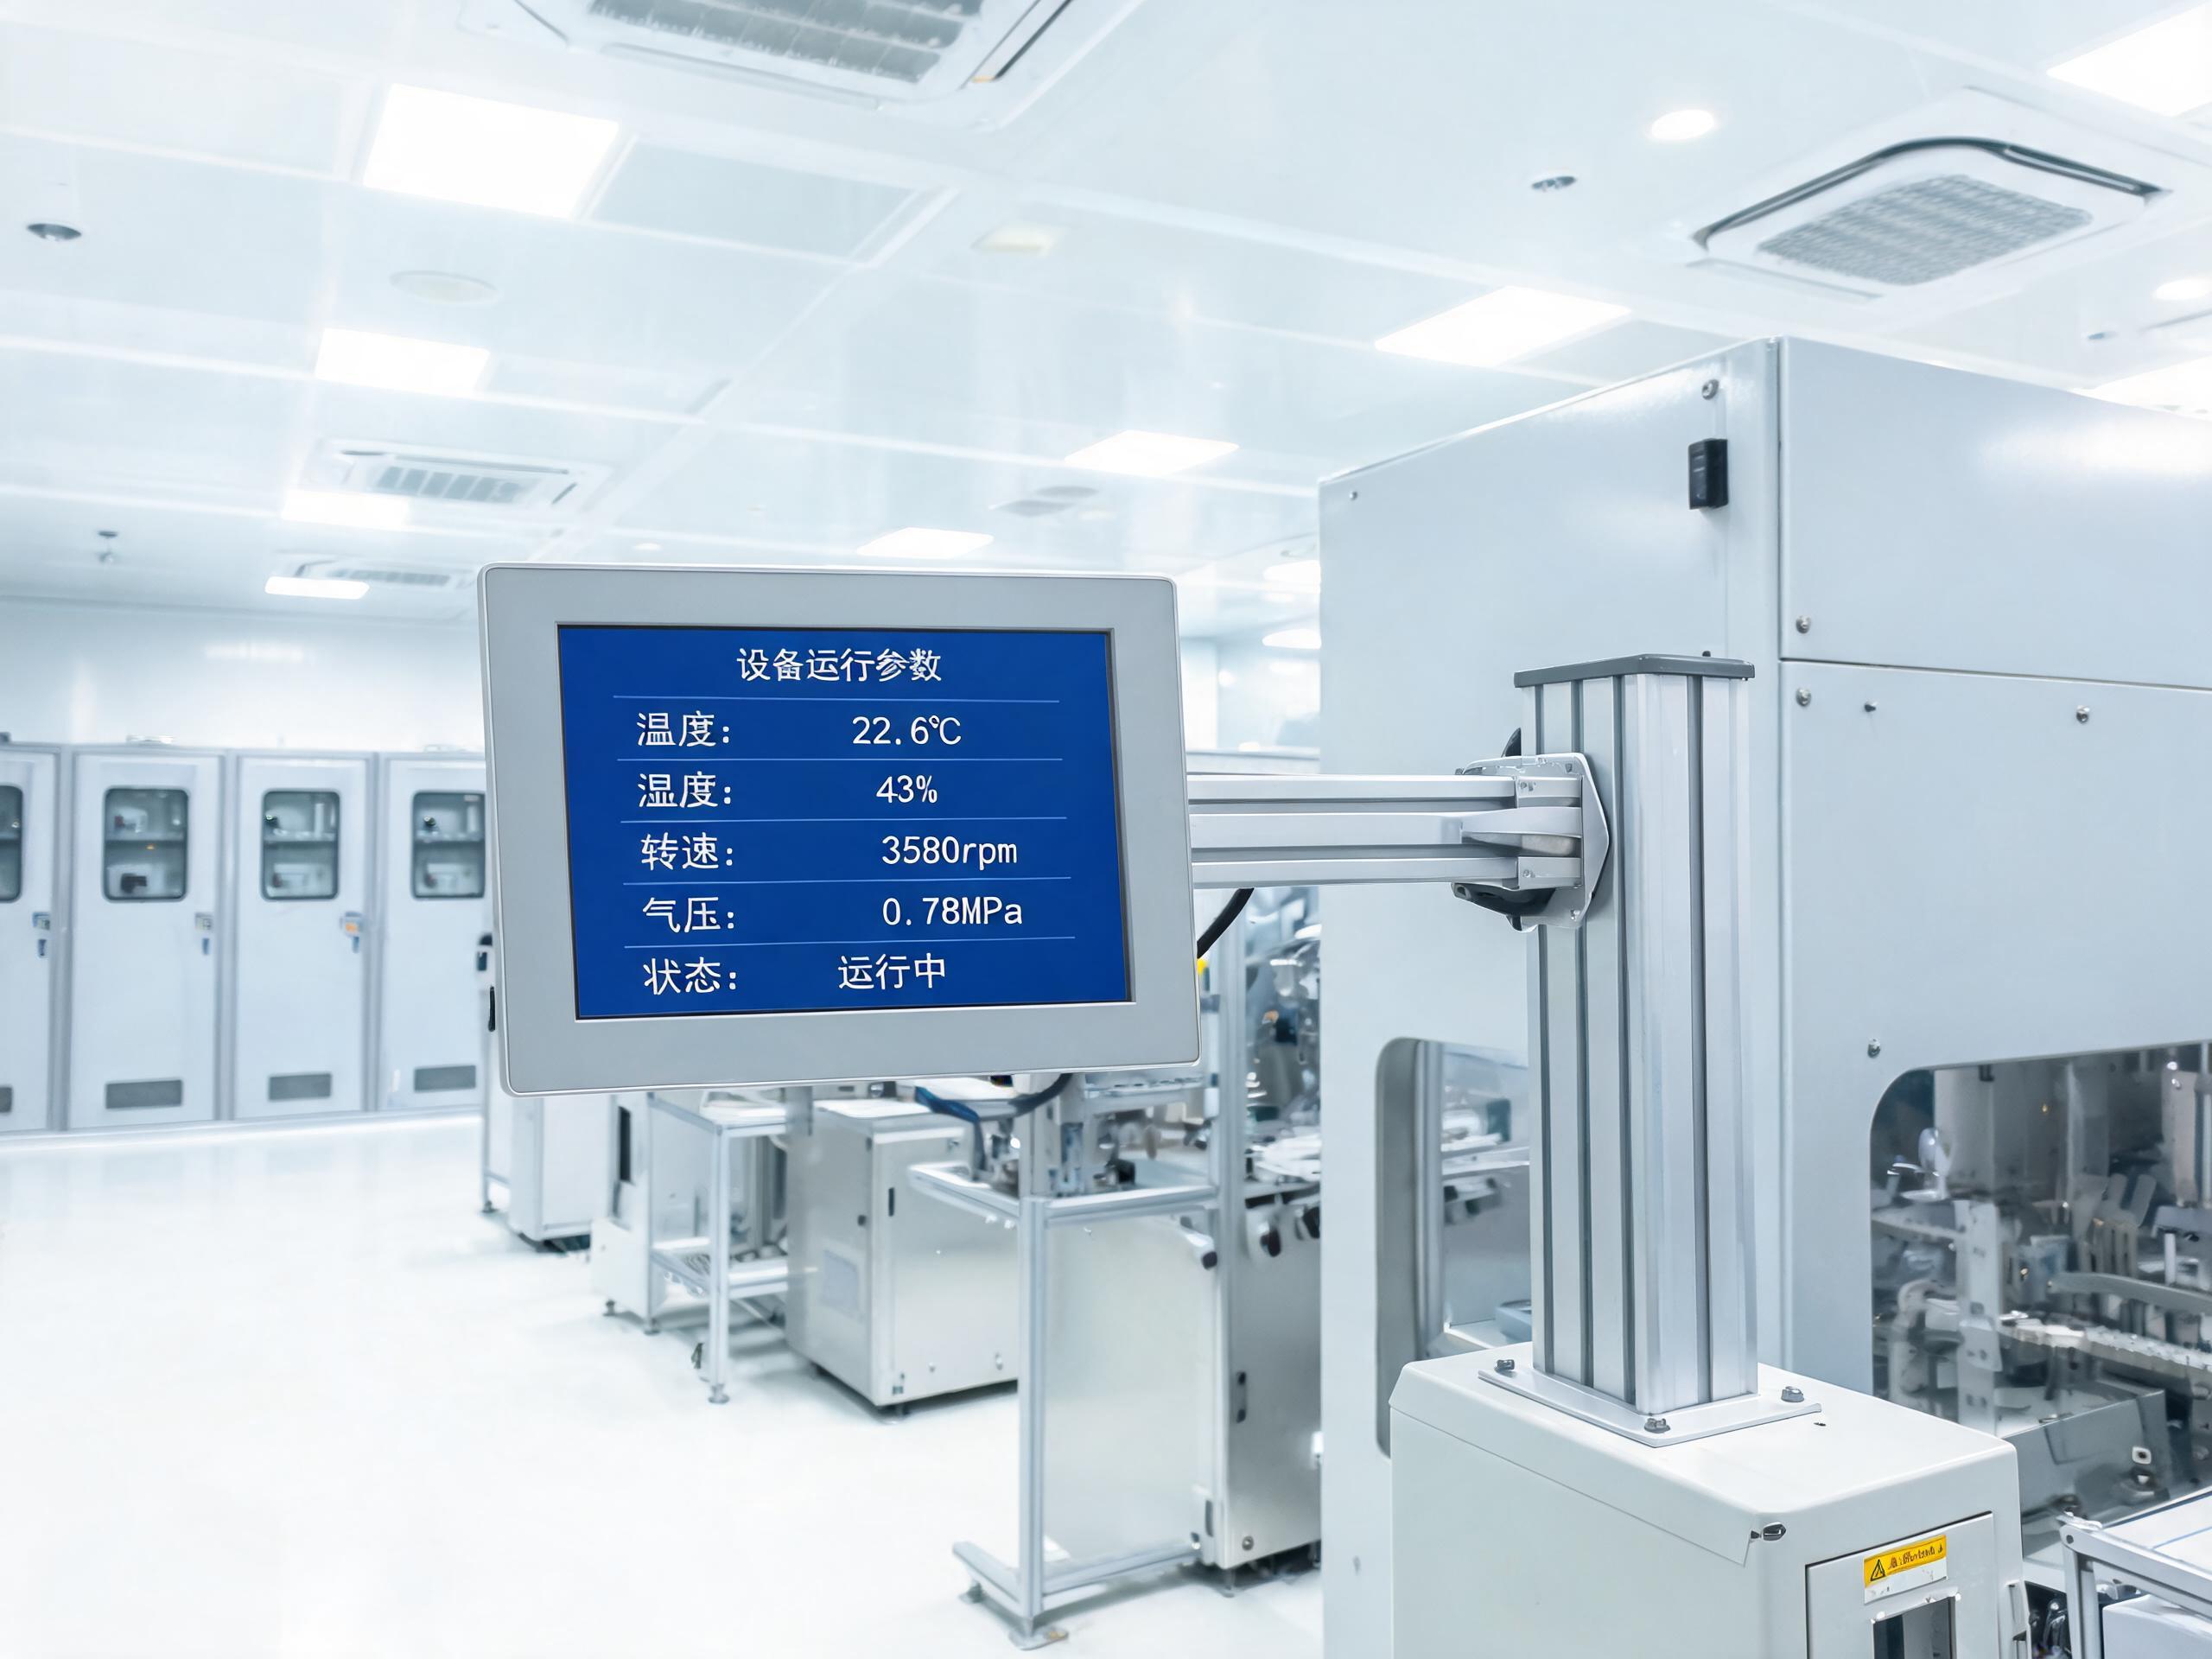
主機進柜屏幕上工位,分離架構先算環境與距離兩筆賬
分離式部署要從工況說起。柜內溫度粉塵受控,主機長期運行更可靠,檢修也不占操作位;操作端只留顯示與觸控,按站姿與轉向選配懸臂、壁掛或立柱。半導體潔凈廠房的公開選型資料給出相同思路,工控機放在控制柜非潔凈側,顯示器經HDMI、DP與USB鏈路延伸到操作位,采用12到28伏直流供電。落圖先要實測走線距離而非直線距離,橋架繞行與拖鏈折返都要計入。
在接口冗余上,預留HDMI、DVI、VGA三路輸入的控顯G1F壁掛式工業顯示器更適合改造項目混接新老主機,數字口接新機、VGA留給舊設備,全貼合電容屏經過EMC抗擾設計,規格書階段即可鎖定15.6寸整機開孔與壁掛孔位。
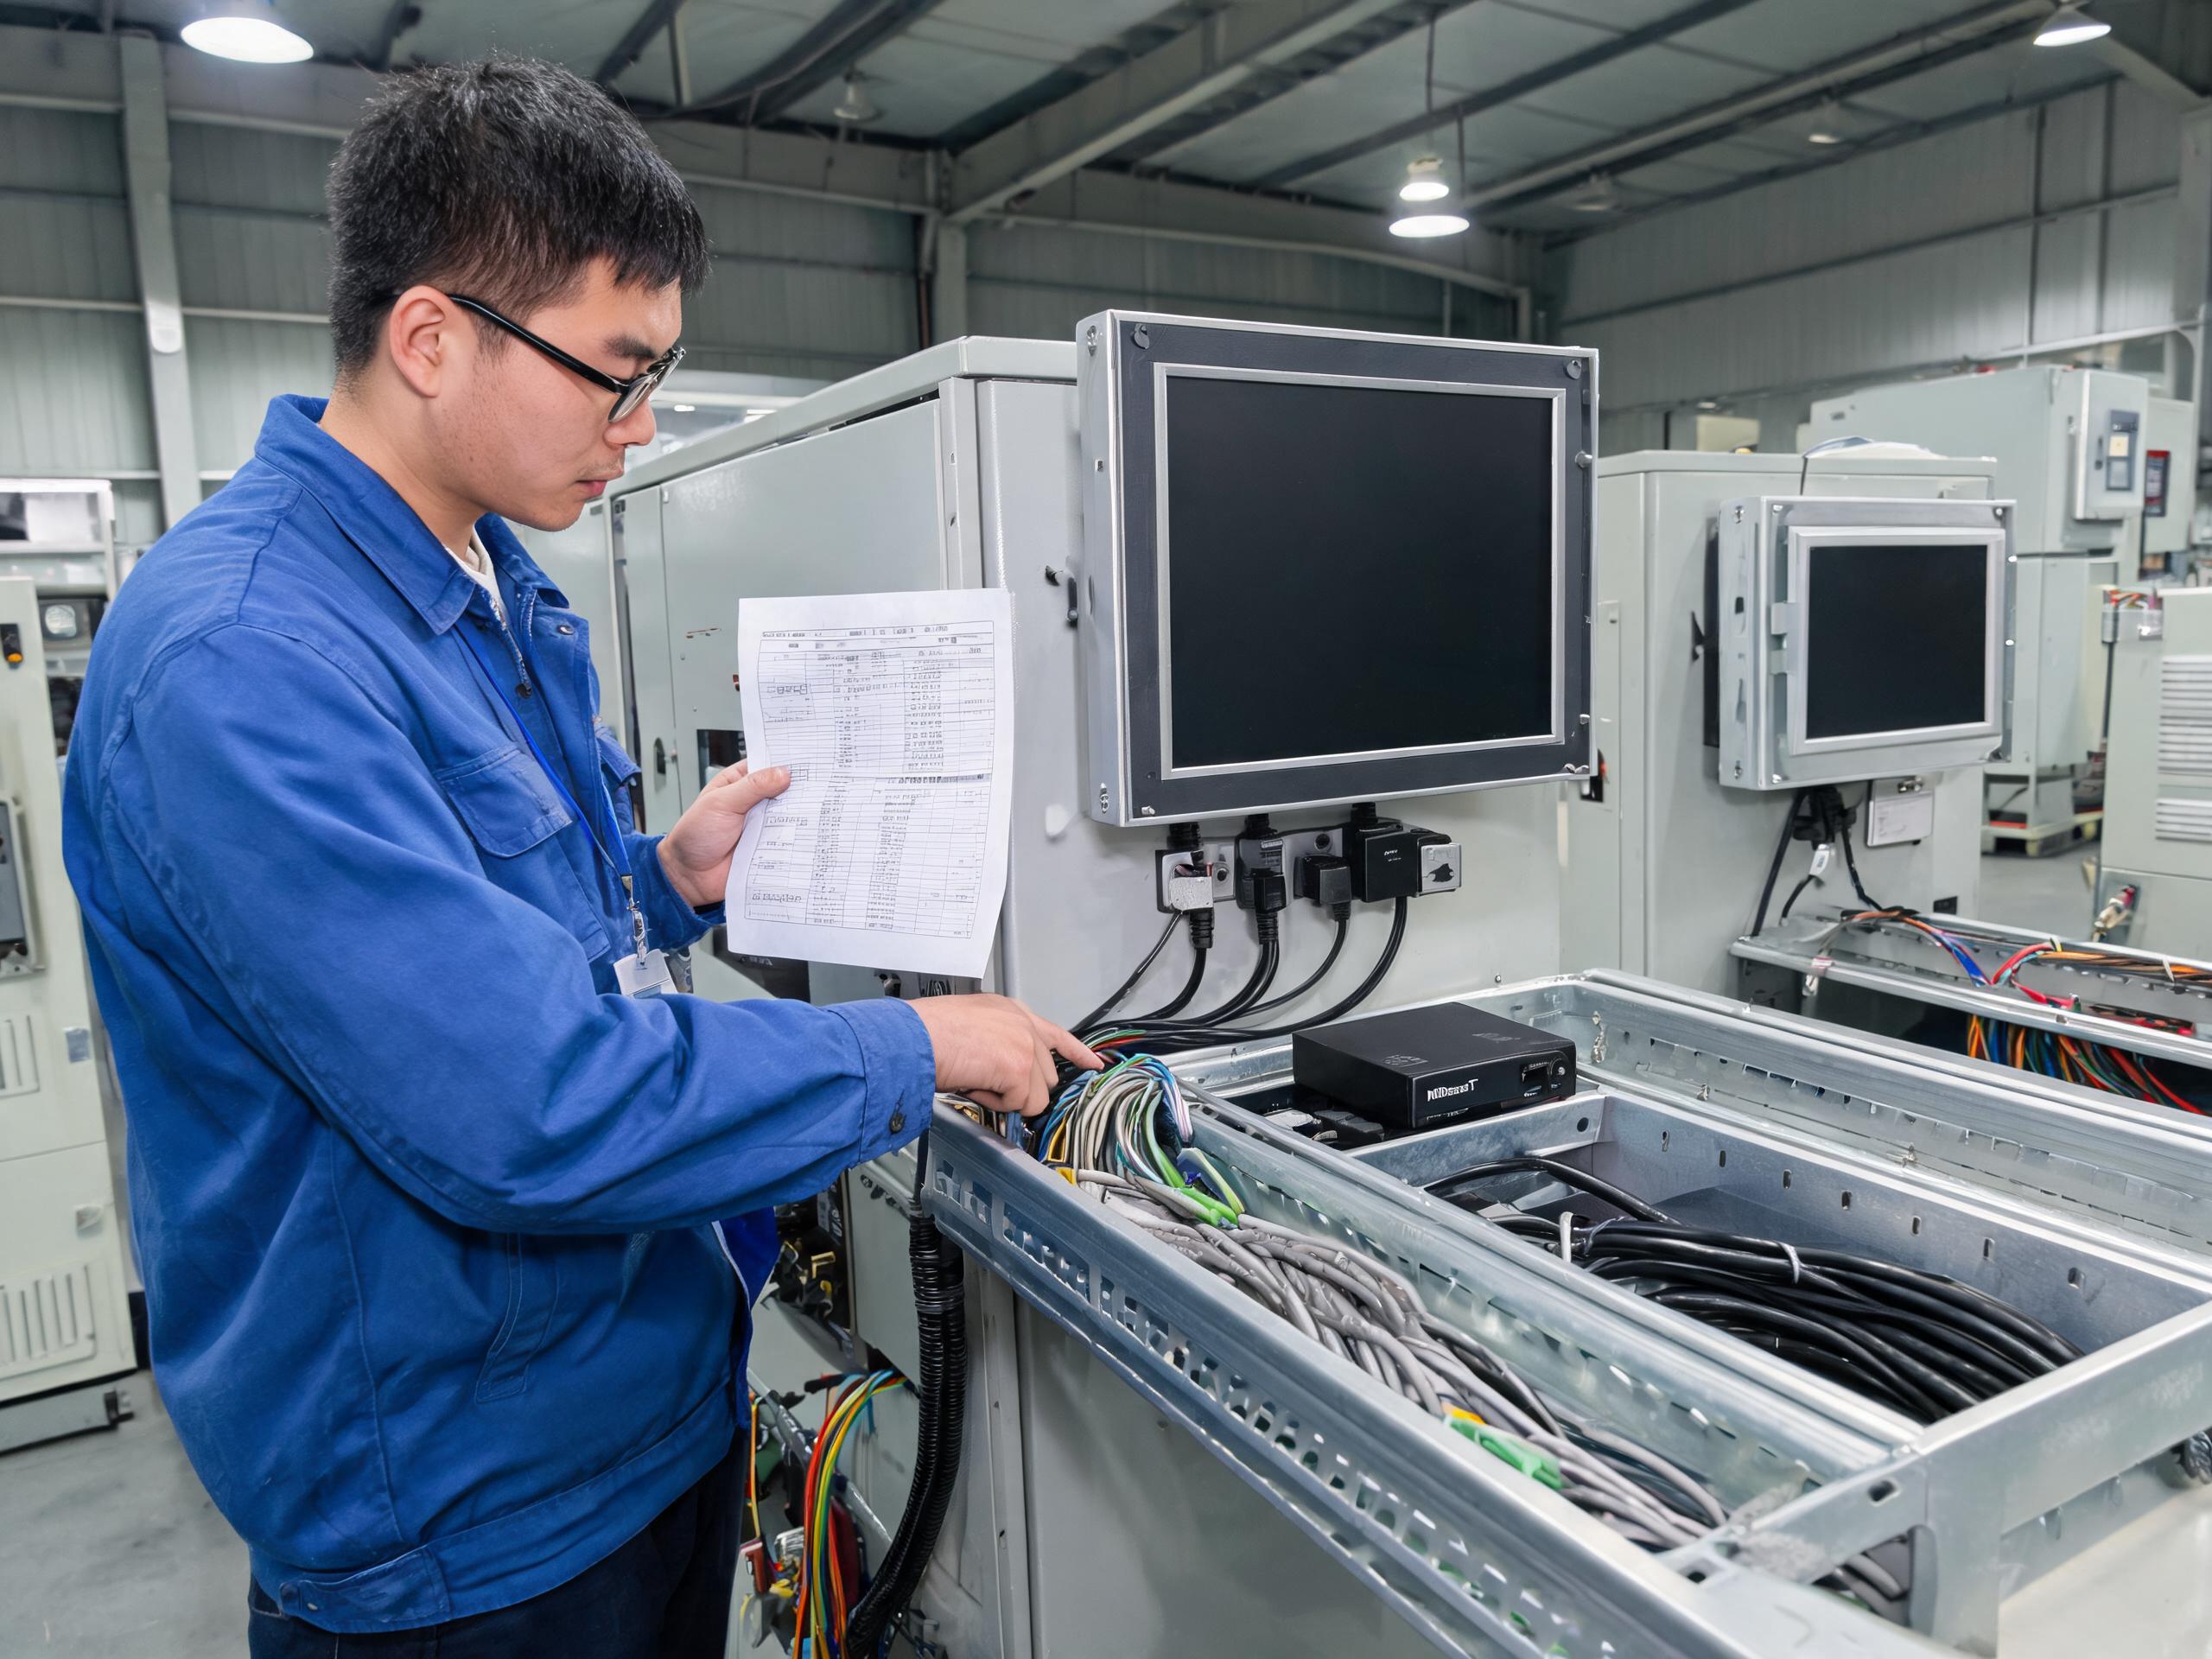
判據一,顯示鏈路按真實走線距離選接口與延長方案
五米內可用無源HDMI或DP屏蔽線直連,振動工位優先帶鎖扣的工業HDMI接頭,或借DP卡扣防松。1080P@60Hz對帶寬壓力不大,但接口版本與EDID握手要在下單前確認。超出五米應改用網線或光纖延長,收發端成對選型并預留就近取電插座,延長線與動力線分槽敷設,必須交叉時走直角。
EDID識別不完整時主機會輸出錯誤分辨率甚至點不亮屏,批量項目應逐臺確認再封柜。VGA只留給無法更換的老主機。出現暗屏閃爍時,先查延長器供電、屏蔽接地與接頭鎖附,最后才懷疑屏幕。
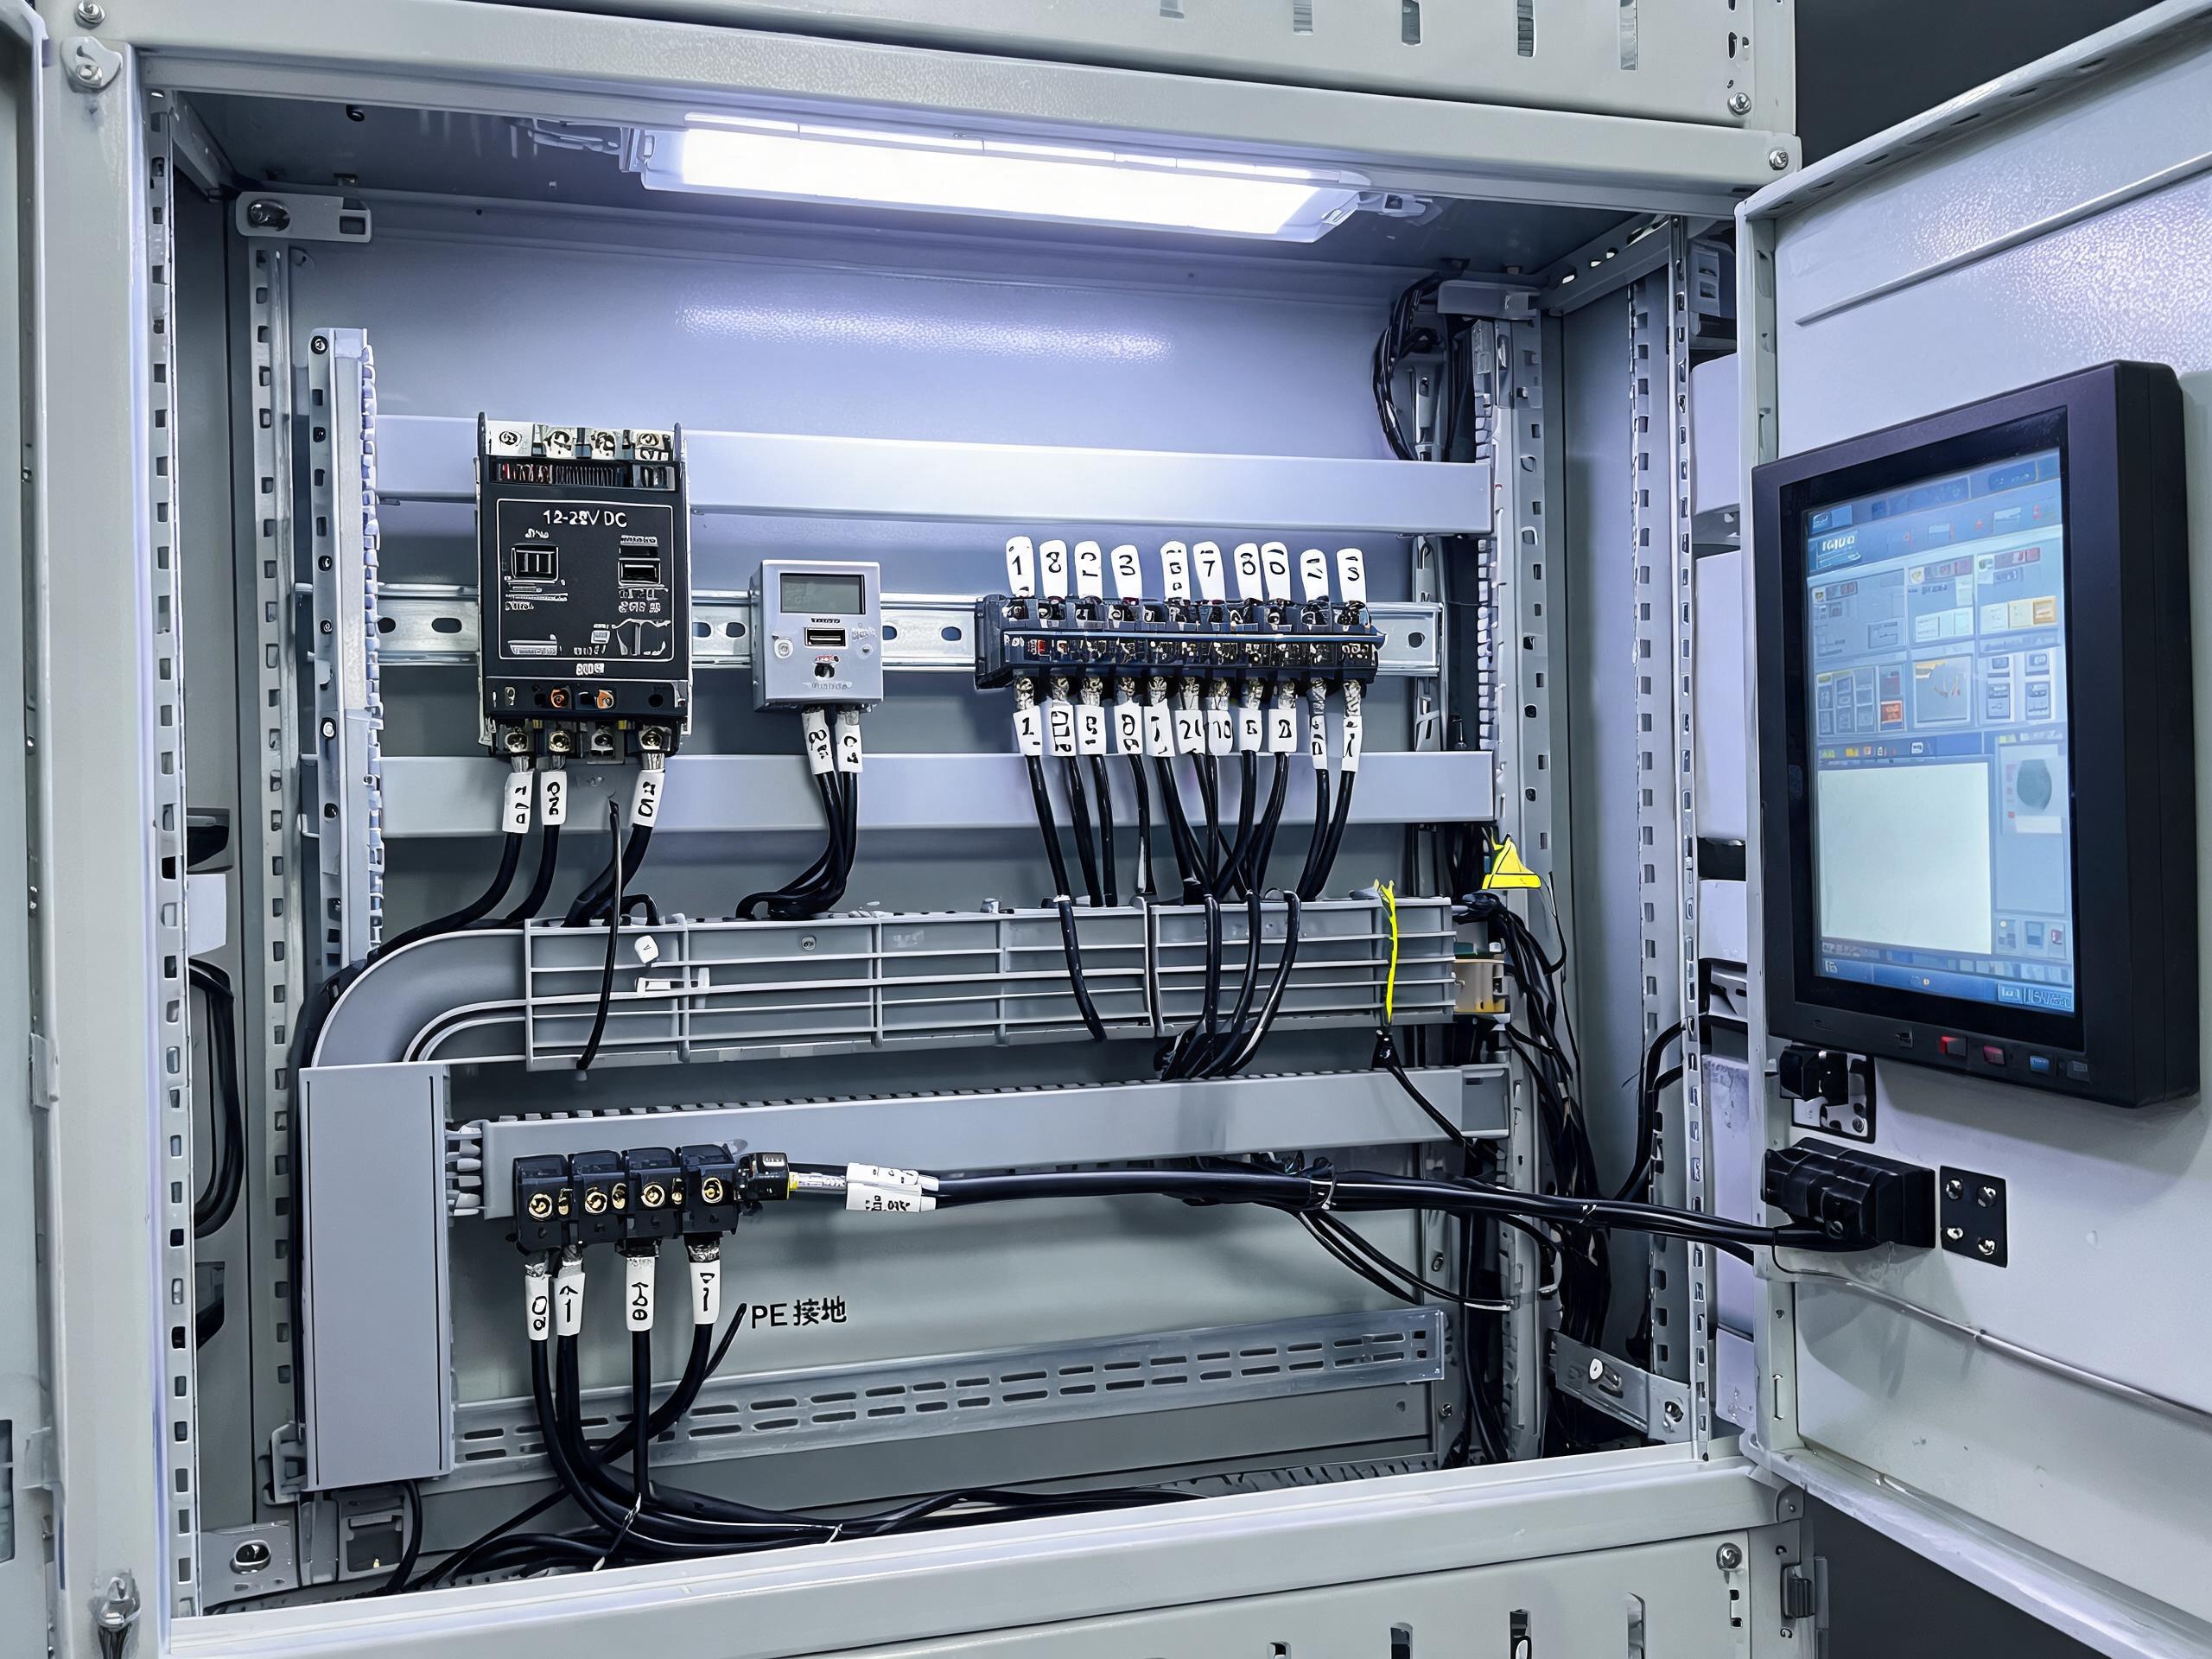
判據二與判據三,觸控回傳和供電接地不能搭順風車
觸控走獨立USB通道,并非并入視頻線即可。USB 2.0無源傳輸上限約五米,超出要配帶供電的USB延長器或光纖USB。屏幕隨懸臂轉動時,過關節段須用高柔拖鏈線并留足彎半徑;長鏈路也可改選串口觸控機型,通信距離與抗擾更好,與上位機確認協議即可切換。
供電按工業端子規范單獨核算,15.6工業顯示器走12到28伏寬壓直流,從柜內開關電源獨立回路引出,不與變頻器共用回路,屏蔽層單端接地。針對長線項目,控顯科技可按客戶實際線長在出廠前完成主機對測,把識別異常、觸控延遲與暗屏攔截在發貨前。
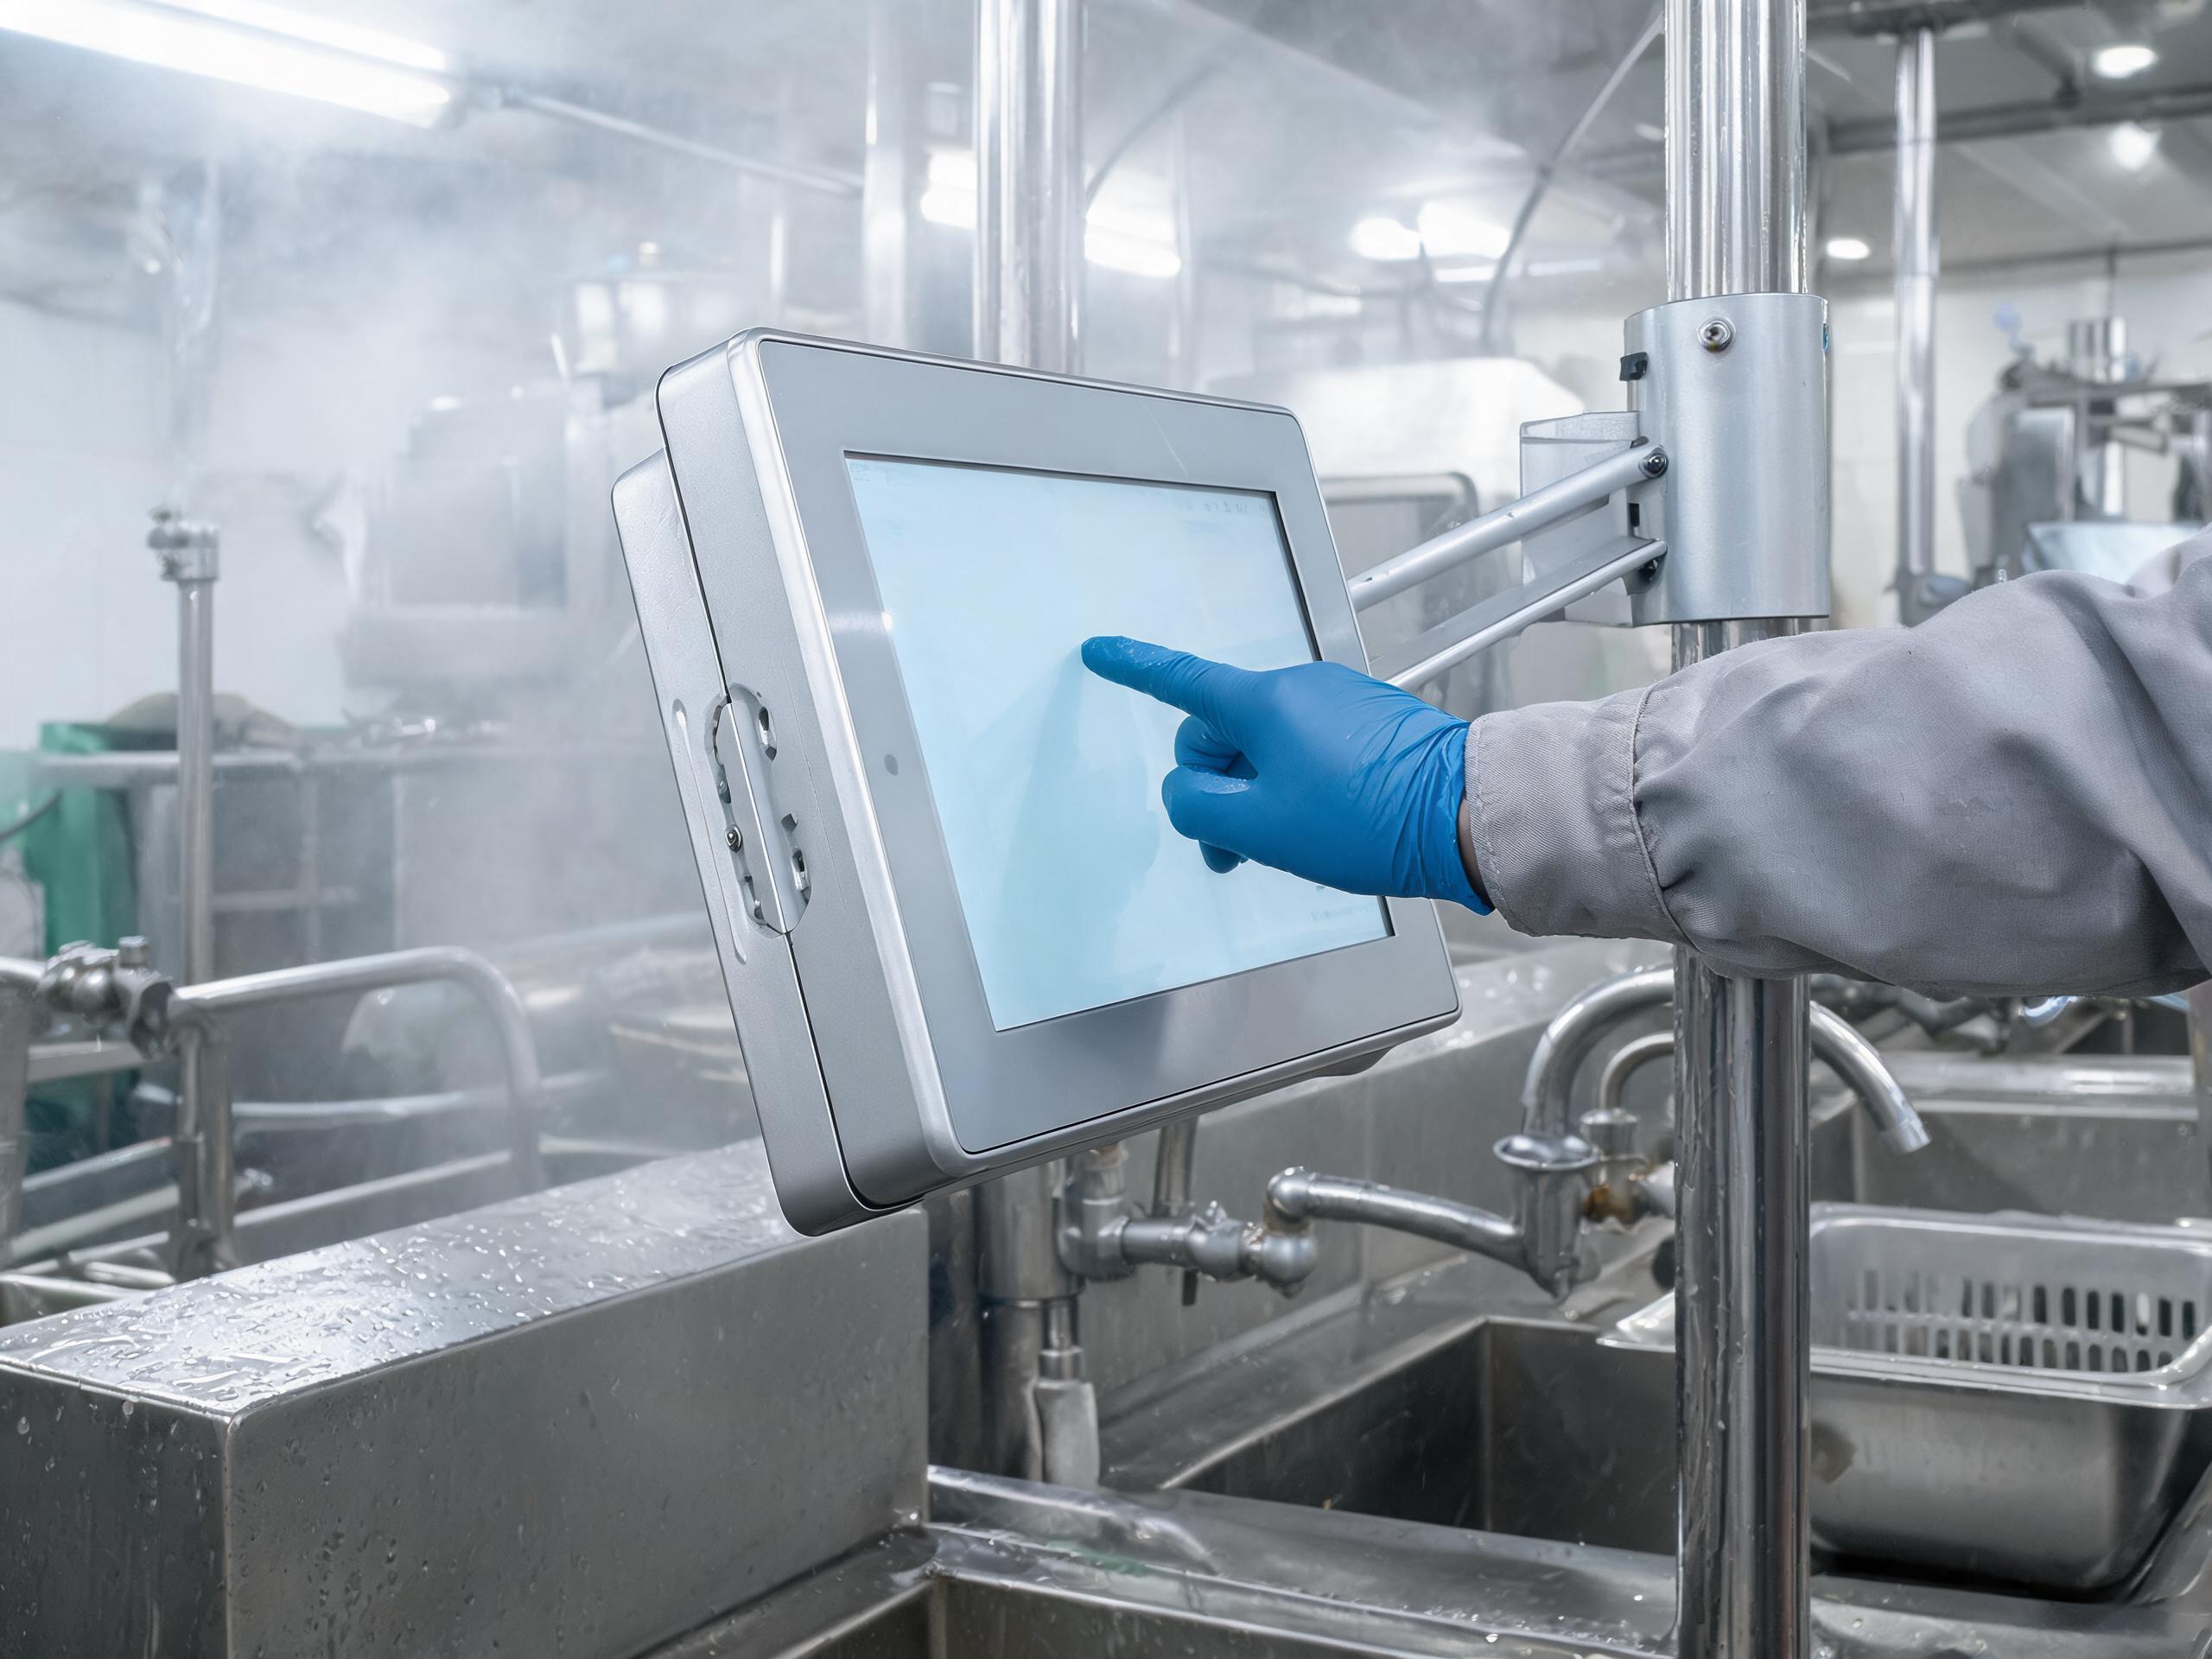
判據四,安裝結構與前面板防護按試點位實測驗收
支架按VESA標準孔位選配,懸臂按站姿坐姿調整懸停力矩,保證戴手套按壓屏幕不漂移。鄰近沖洗區或油霧工位,前面板應達到IP65,全封閉無風扇機身減少粉塵侵入,關節處線纜留余量固定。
批量鋪開前先設試點位,按實際橋架走線滿負載連續點亮24小時以上并做冷熱循環,可參照GB/T 2423環境試驗與IEC 61000電磁兼容系列方法復測。信號、觸控、供電、安裝4個判據寫進同一張布線表逐項確認,遠比投產后返工劃算。
產線自動化率越高,計算單元與操作終端解耦越普遍。15.6工業顯示器分離式部署不是把線接長,而是讓距離、接口、供電、結構服從同一張判據表,圖紙階段多算十分鐘,爬坡期觸控報修就能少掉一大截。
]]>審廠與全鏈路追溯要求持續收緊,最先被追問的不再是系統功能清單,而是工位上那臺MES工位終端一體機,能不能把數據真實、連續地采回來。
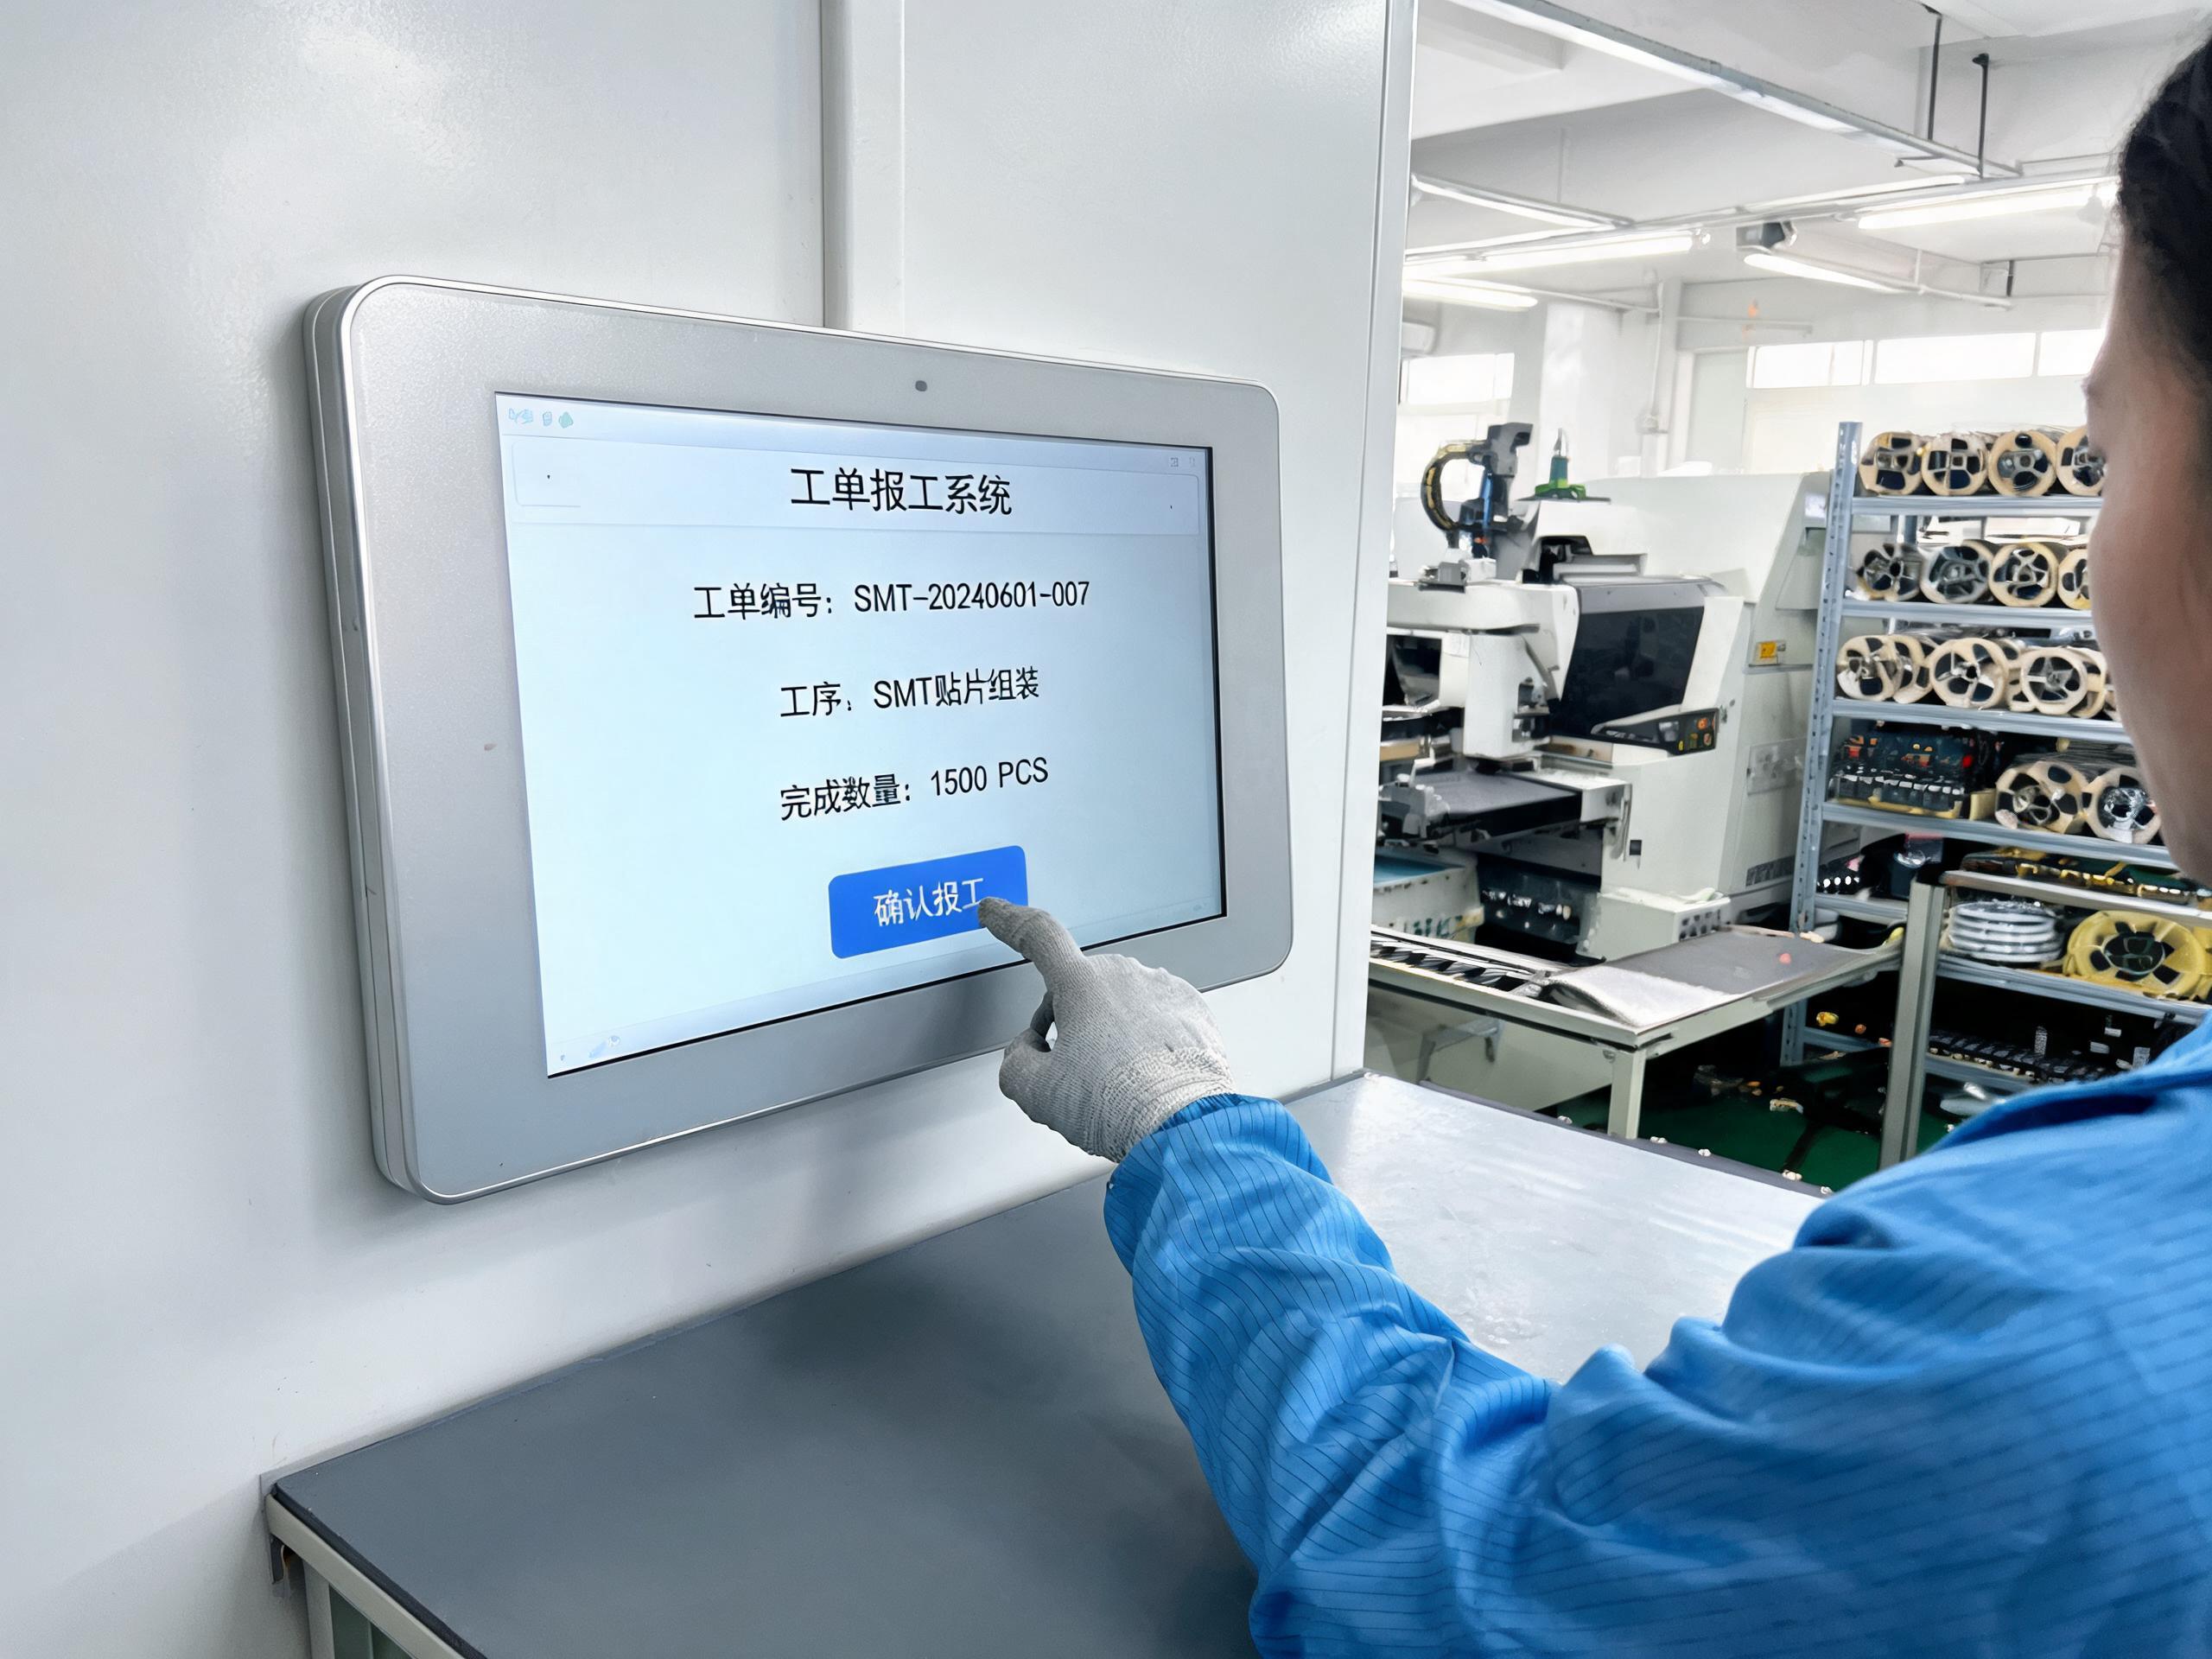
先拆工位動作,再定終端落位方式
工位落地的起點不是選屏幕尺寸,而是把工位動作拆成一張清單。簽到報工、工單接收、上料防錯、首件確認、巡檢記錄,每個動作對應一次人機交互,終端的界面流程與安裝位置都要為動作讓路。電子組裝車間換線頻繁,工單切換要壓進幾次點按之內;多機臺混排的工位空間緊張,操作高度各不相同。針對這類多形態工位的落位難題,控顯P2A二維碼掃描多功能MES工位一體機提供嵌入式、壁掛、桌面、伸縮臂與立柱五種安裝方式,可以按工位空間與操作動線決定終端姿態,而不是讓產線遷就設備。
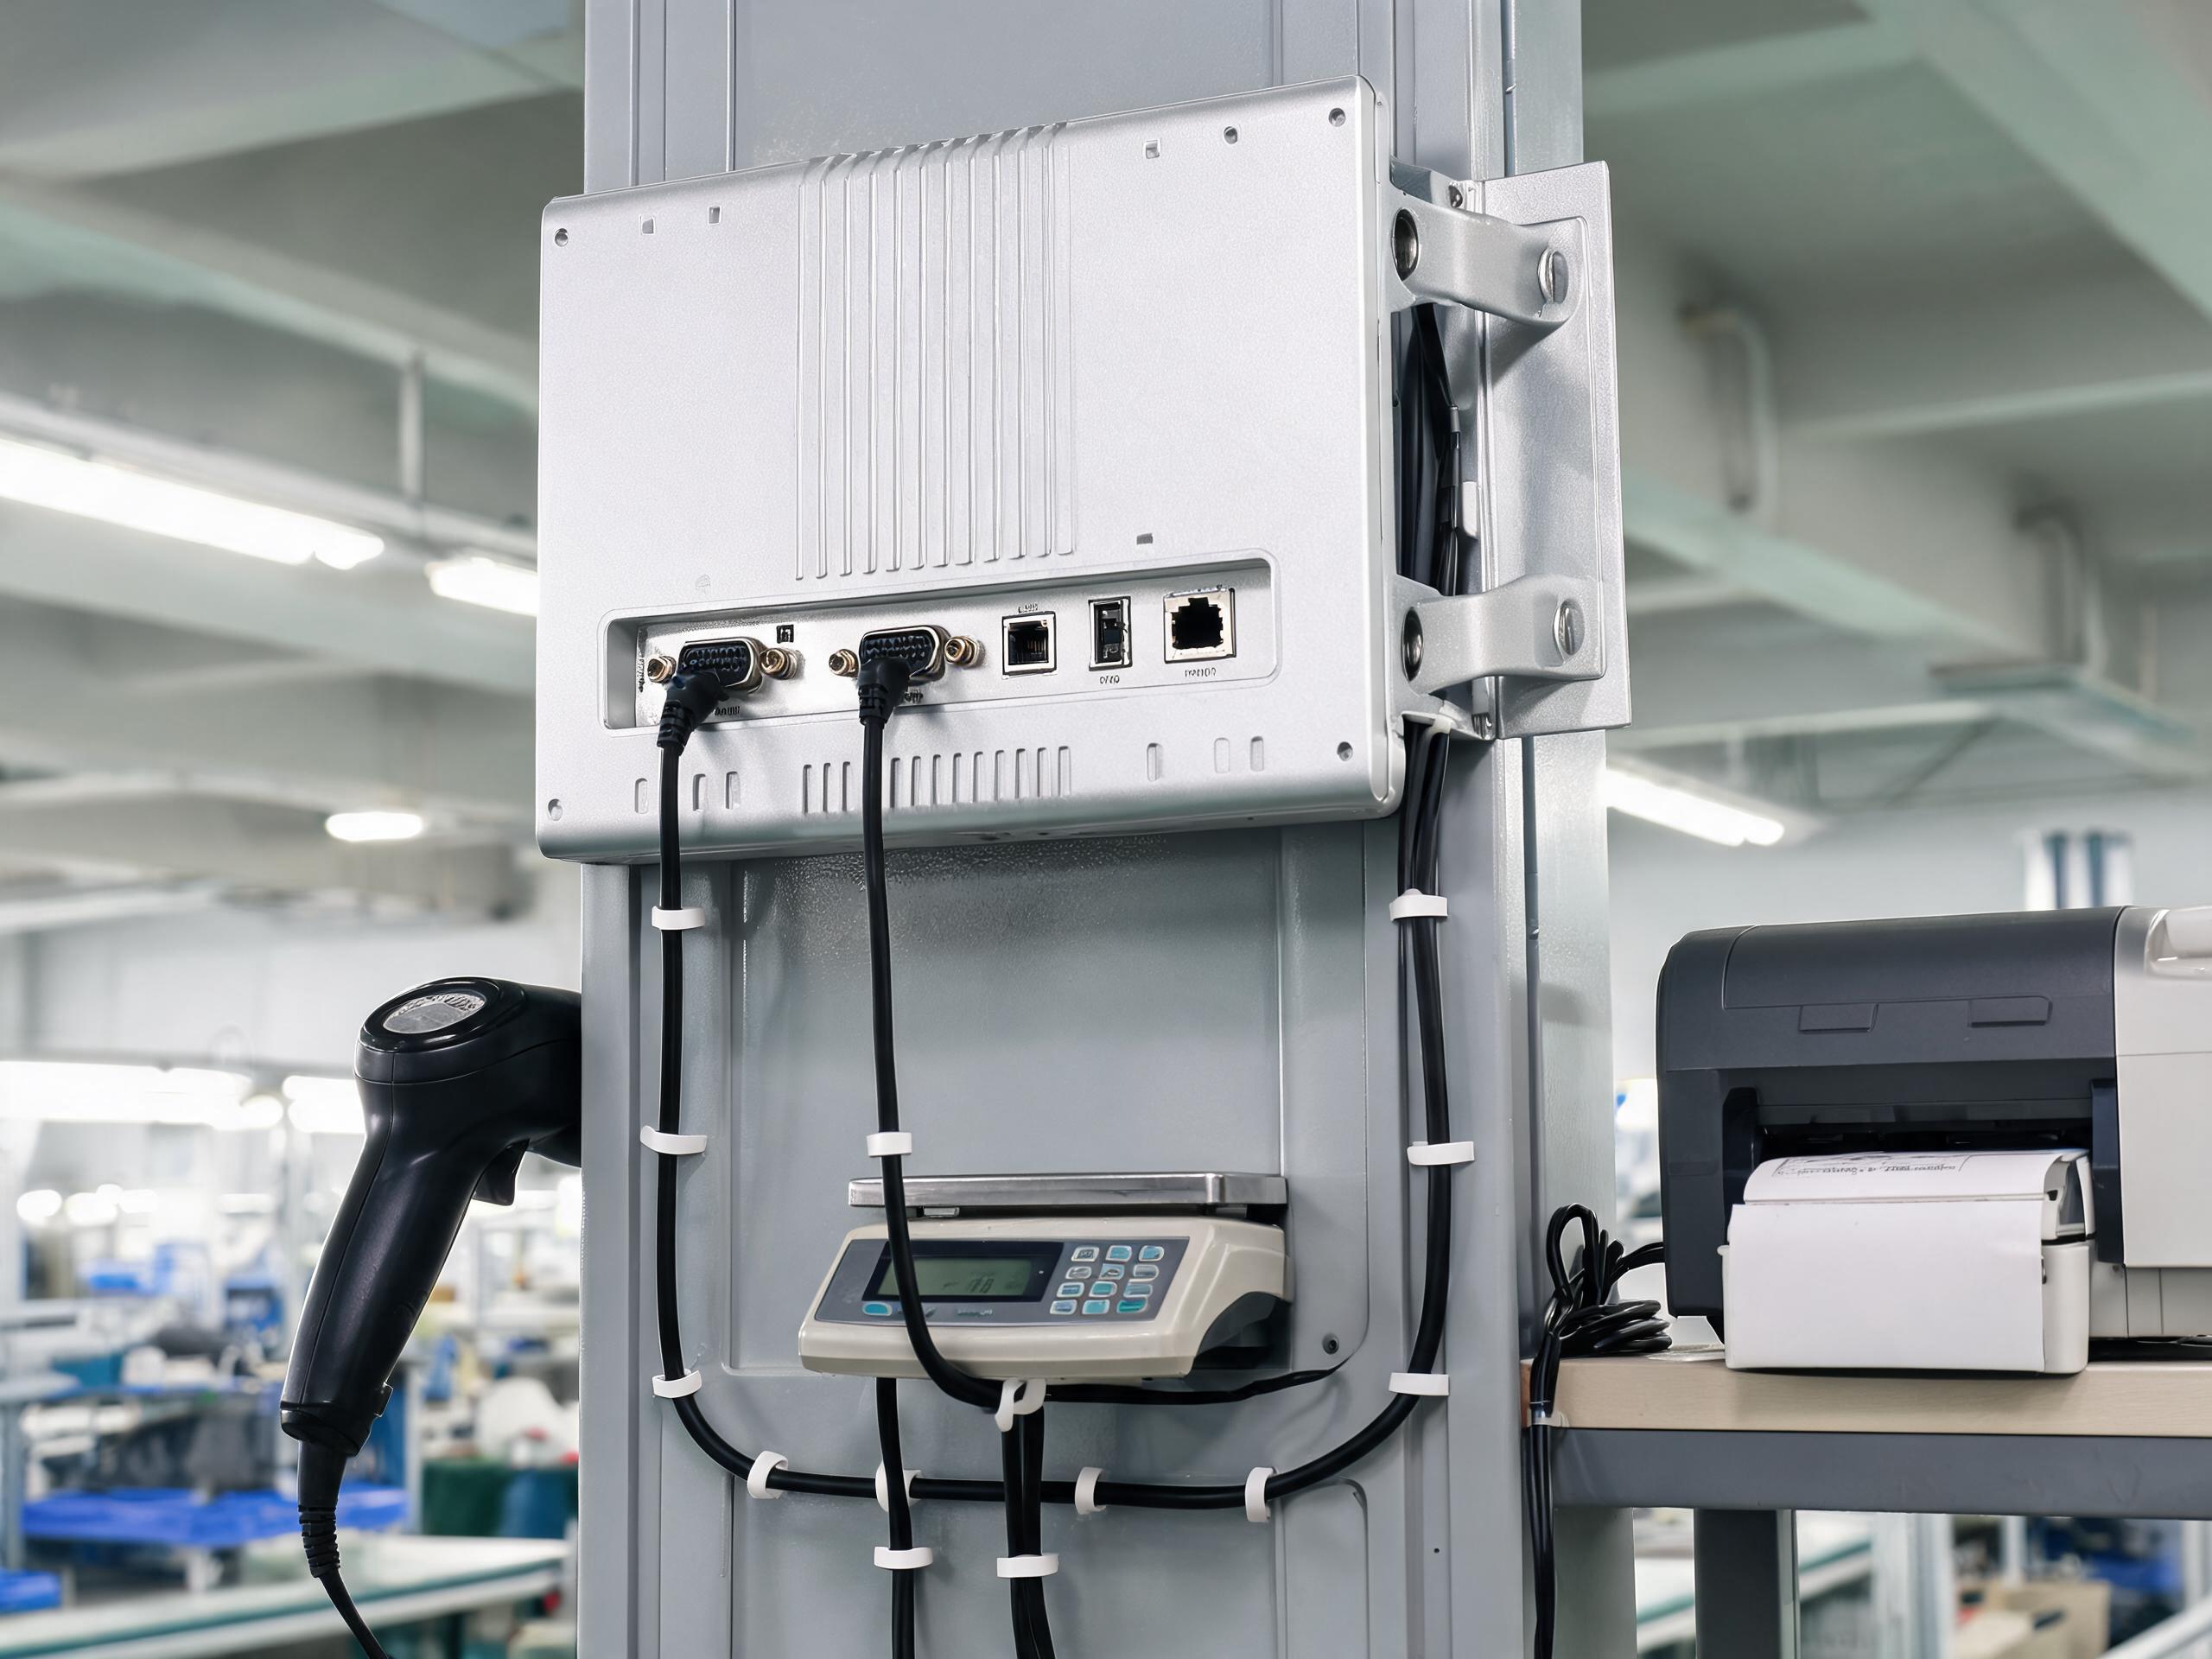
外設清單決定接口,工況決定結構
動作清單確定之后,接著盤點外設。掃碼槍、電子秤、標簽打印機、物料傳感器、聲光報警器,每接一樣外設都要占用對應的串口或USB口,接口數量與類型要按清單預留余量,而不是照著配置單拍腦袋。網絡側同樣要提前定,有線雙網口方便做產線與辦公網的分段隔離,布線困難的區域再考慮無線方案。
工況決定結構。電子組裝車間有嚴格的靜電管控要求,錫膏印刷區還有細微粉塵,強電柜與伺服驅動器密集排布帶來持續的電磁干擾。無風扇全封閉機身能避免粉塵隨氣流倒灌進主板,寬壓輸入與抗干擾設計則直接決定終端在強電環境里能不能長時間不掉線,這些都要在選型階段一次問清,事后補救的代價遠不止換一臺設備。
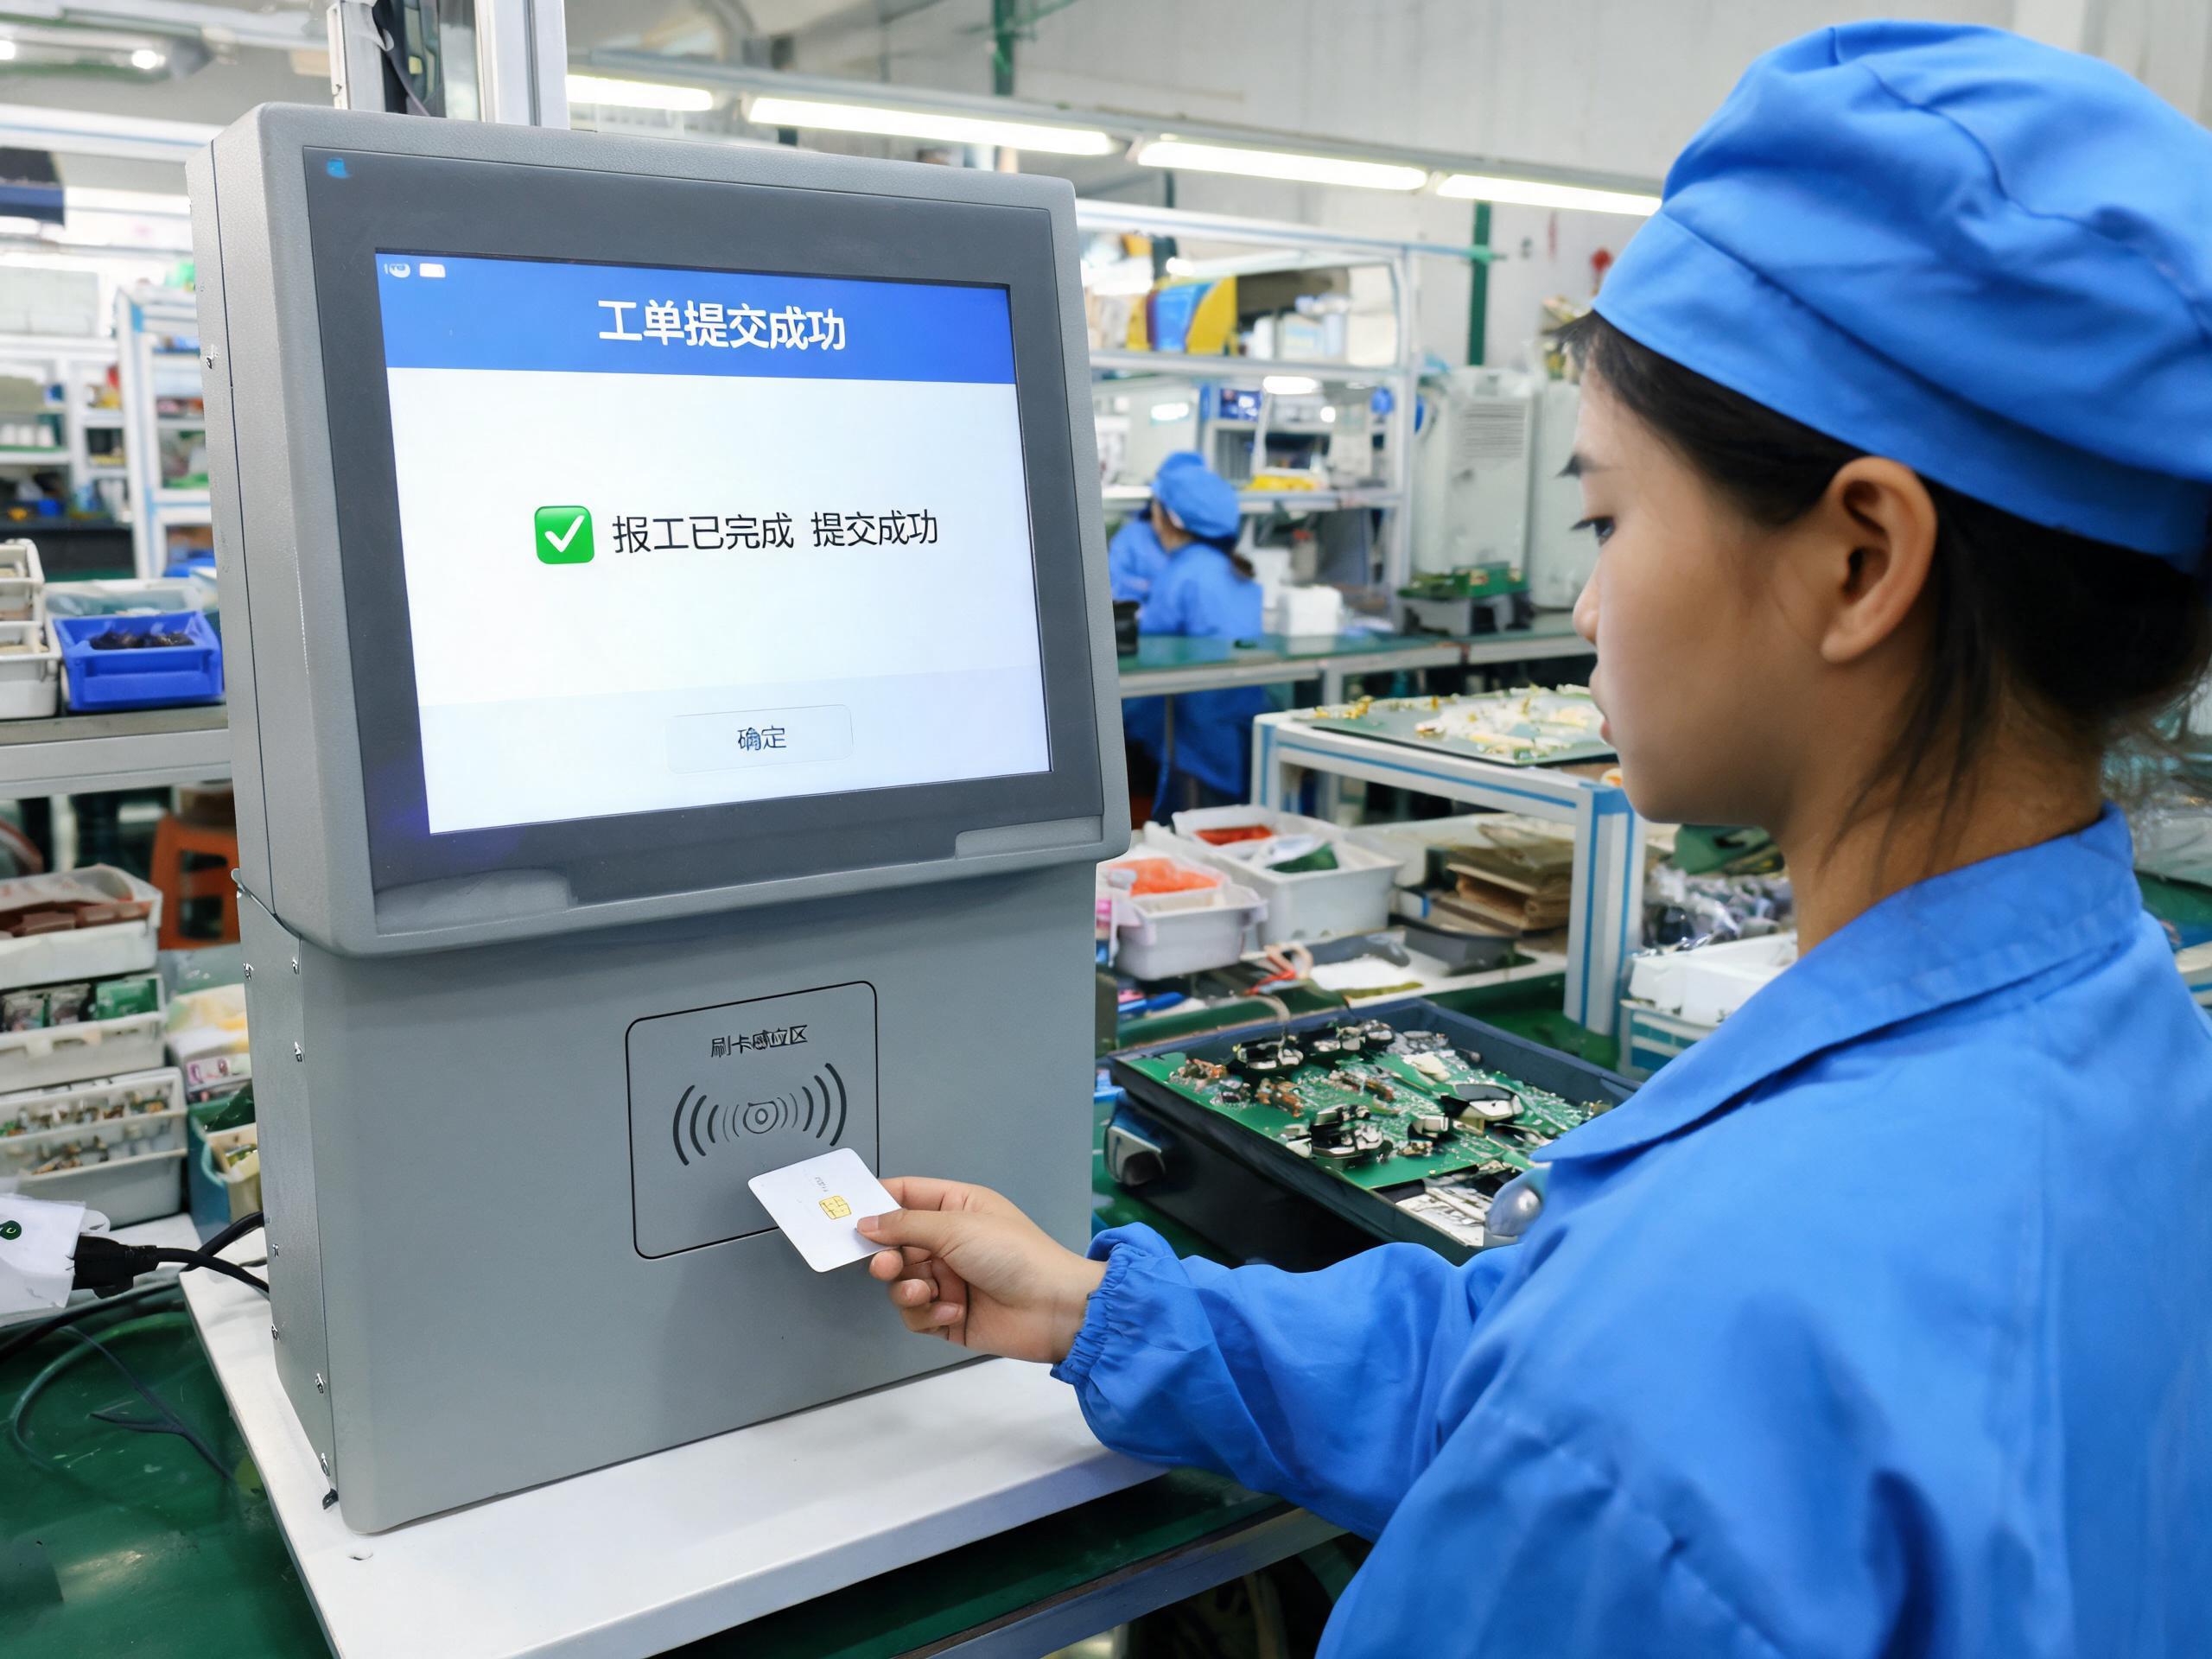
身份綁定做到硬件級,報工數據才站得住
審廠時最常被追問的一句話是,這條數據是誰在什么時間錄的。外掛讀卡器拖著一根線,磕碰損壞是常態,卡片代刷也管不住,追溯鏈條在身份這一環就斷了。在換班高峰的密集報工場景里,控顯P3A系列把IC/ID刷卡感應速度做到0.2秒級,身份核驗與工單提交一次完成,強抗干擾設計讓其在變頻器密集的車間電磁環境中依然穩定識別。
把刷卡、掃碼、指紋模塊前置集成進終端本體,每條報工數據天然帶著操作人信息,代刷與補錄的空間被壓到最小。身份綁定做到硬件級,工單數據的可信度才真正立得住,審廠追問時也能當場調出原始記錄。
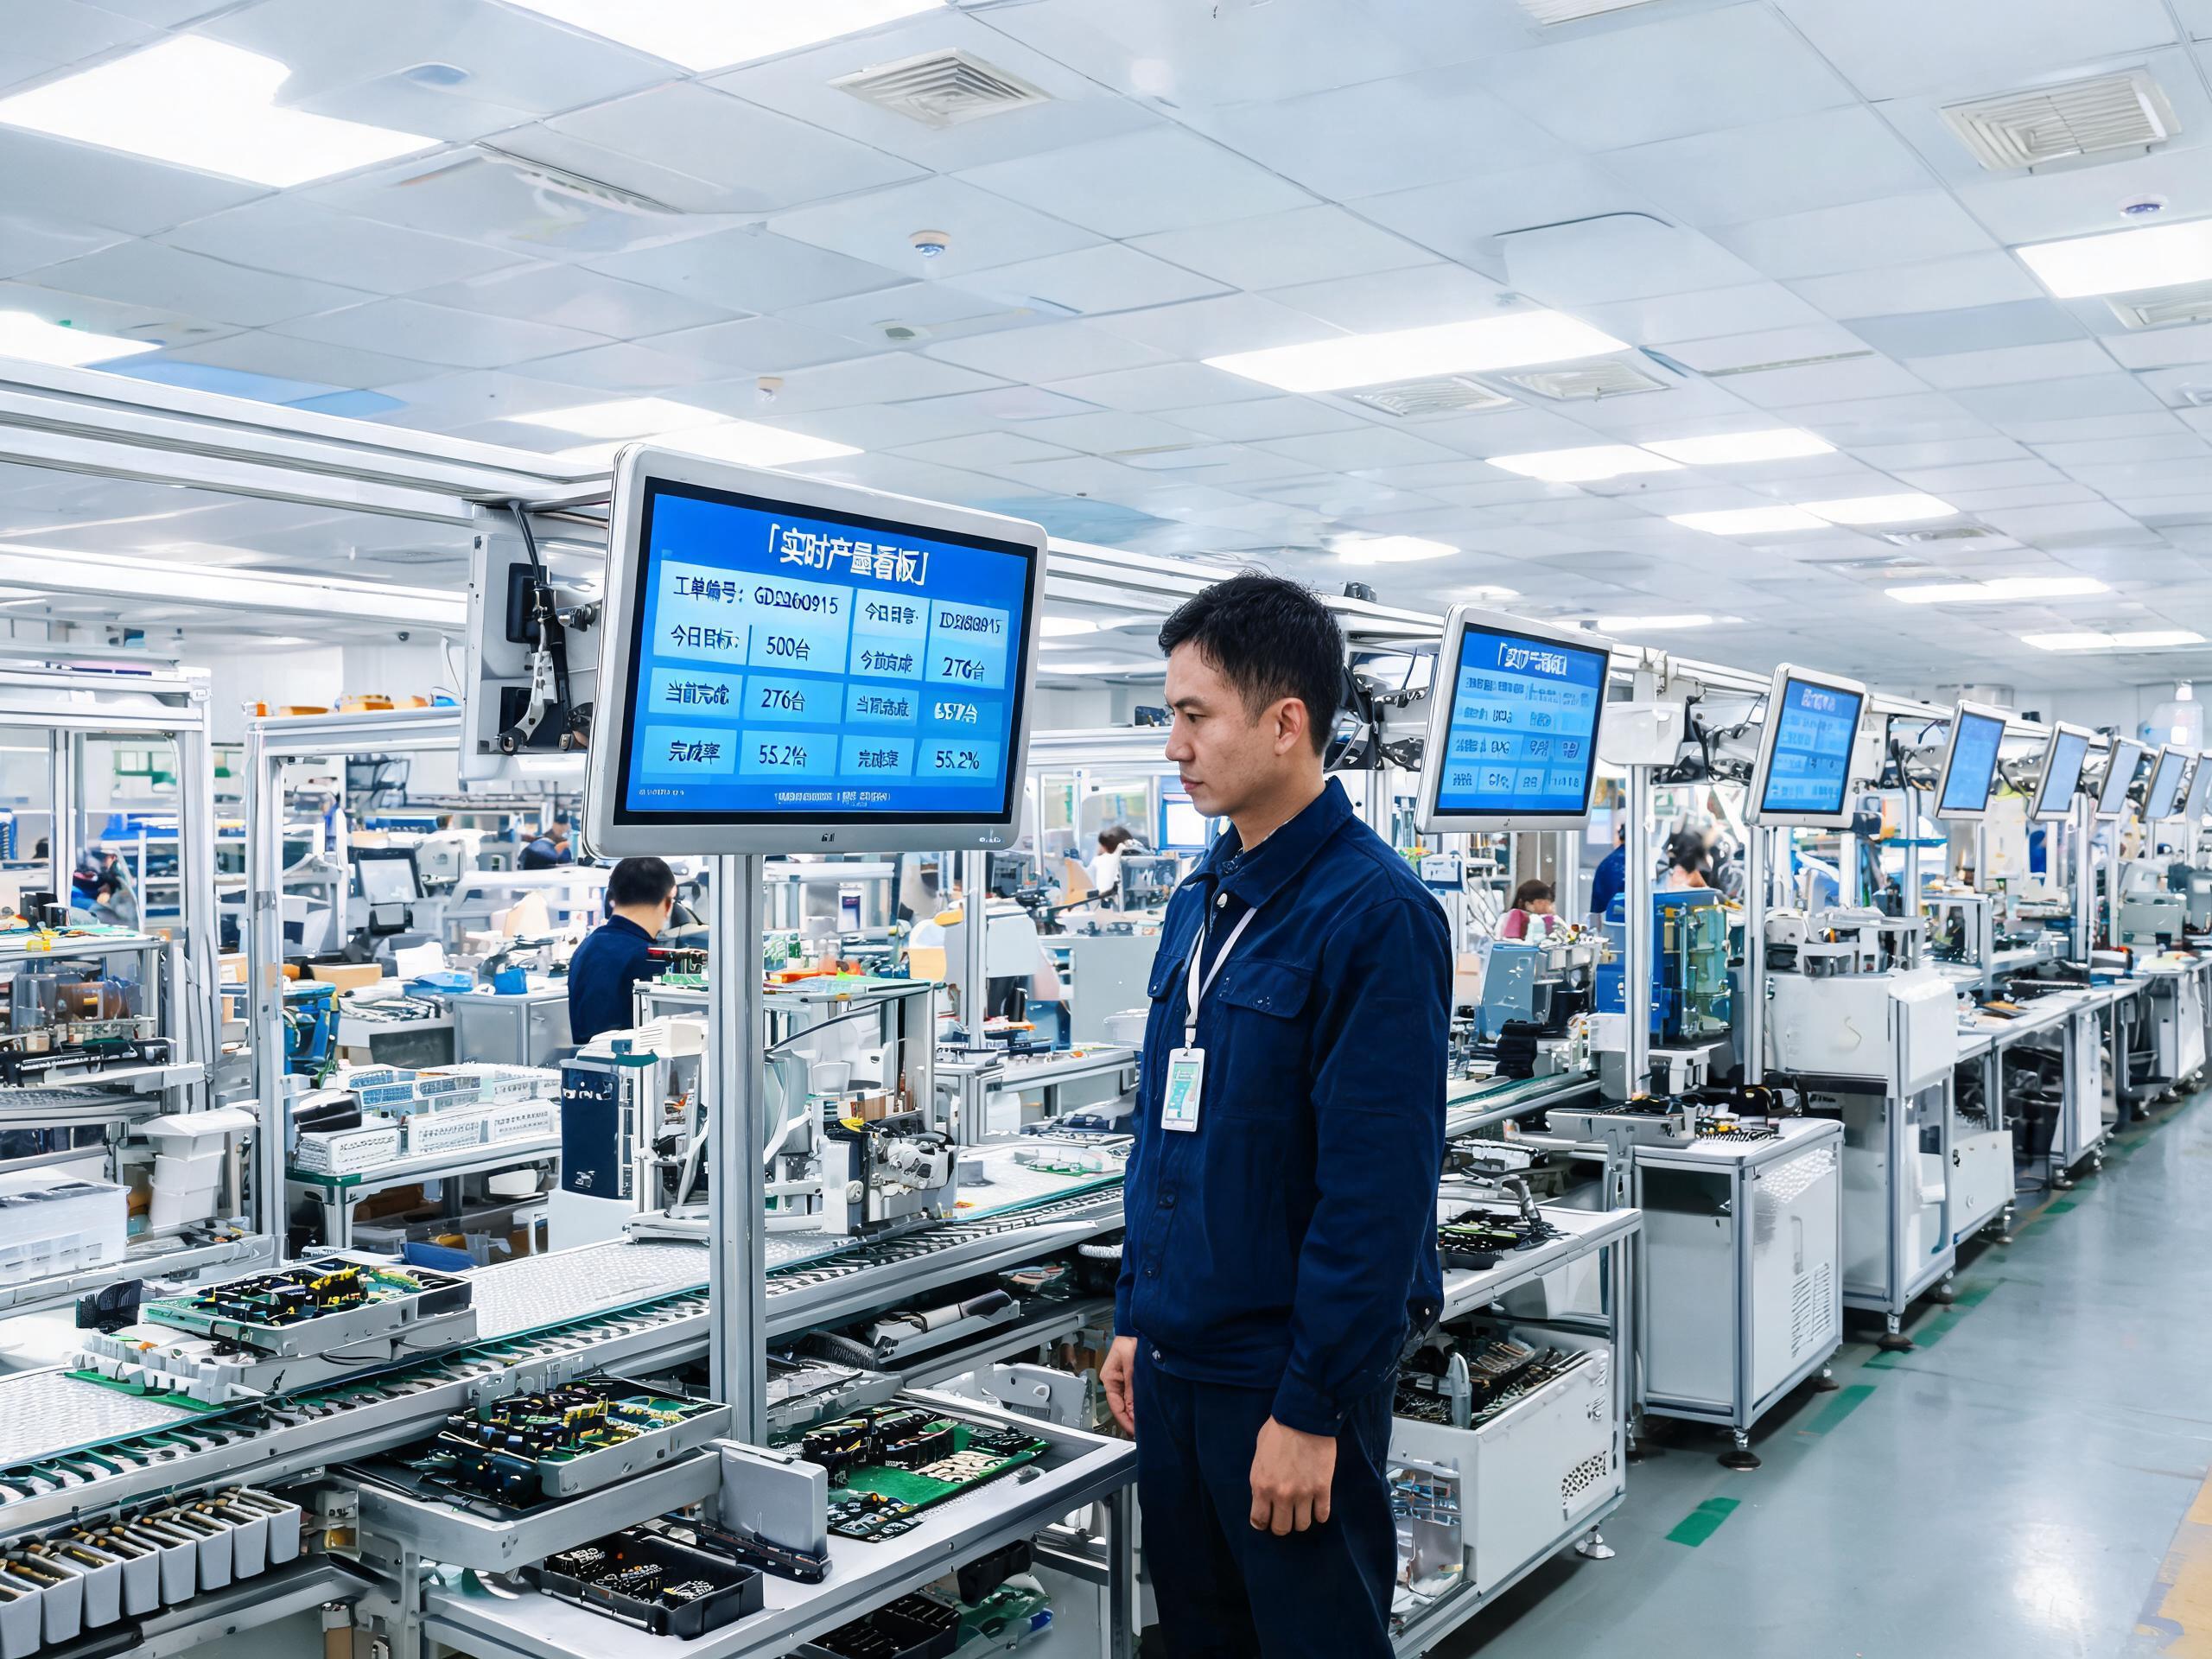
先跑通一條產線,再談整廠復制
落地節奏同樣要按階段走。單點夯實階段,選一條試點產線裝齊終端,跑滿至少一個完整工單周期,核對報工節拍、差錯率與數據連續率;產線貫通階段,工位數據進入實時看板,工單派工告別紙質單據,設備稼動率變得可量化;最后才是多產線橫向復制與工廠級協同。每個階段的驗收只認可核對的數字,而不是演示效果,這也是MES工位終端一體機能否整廠鋪開的分水嶺。
追溯與審廠要求收緊的本質,是數據可信度的要求上移到了工位這一層。終端選型沒有玄學,先把動作拆清,再把接口盤夠,把身份綁進硬件,把節奏拆成階段,工位數據采集的底座才能鋪得穩、用得久。
]]>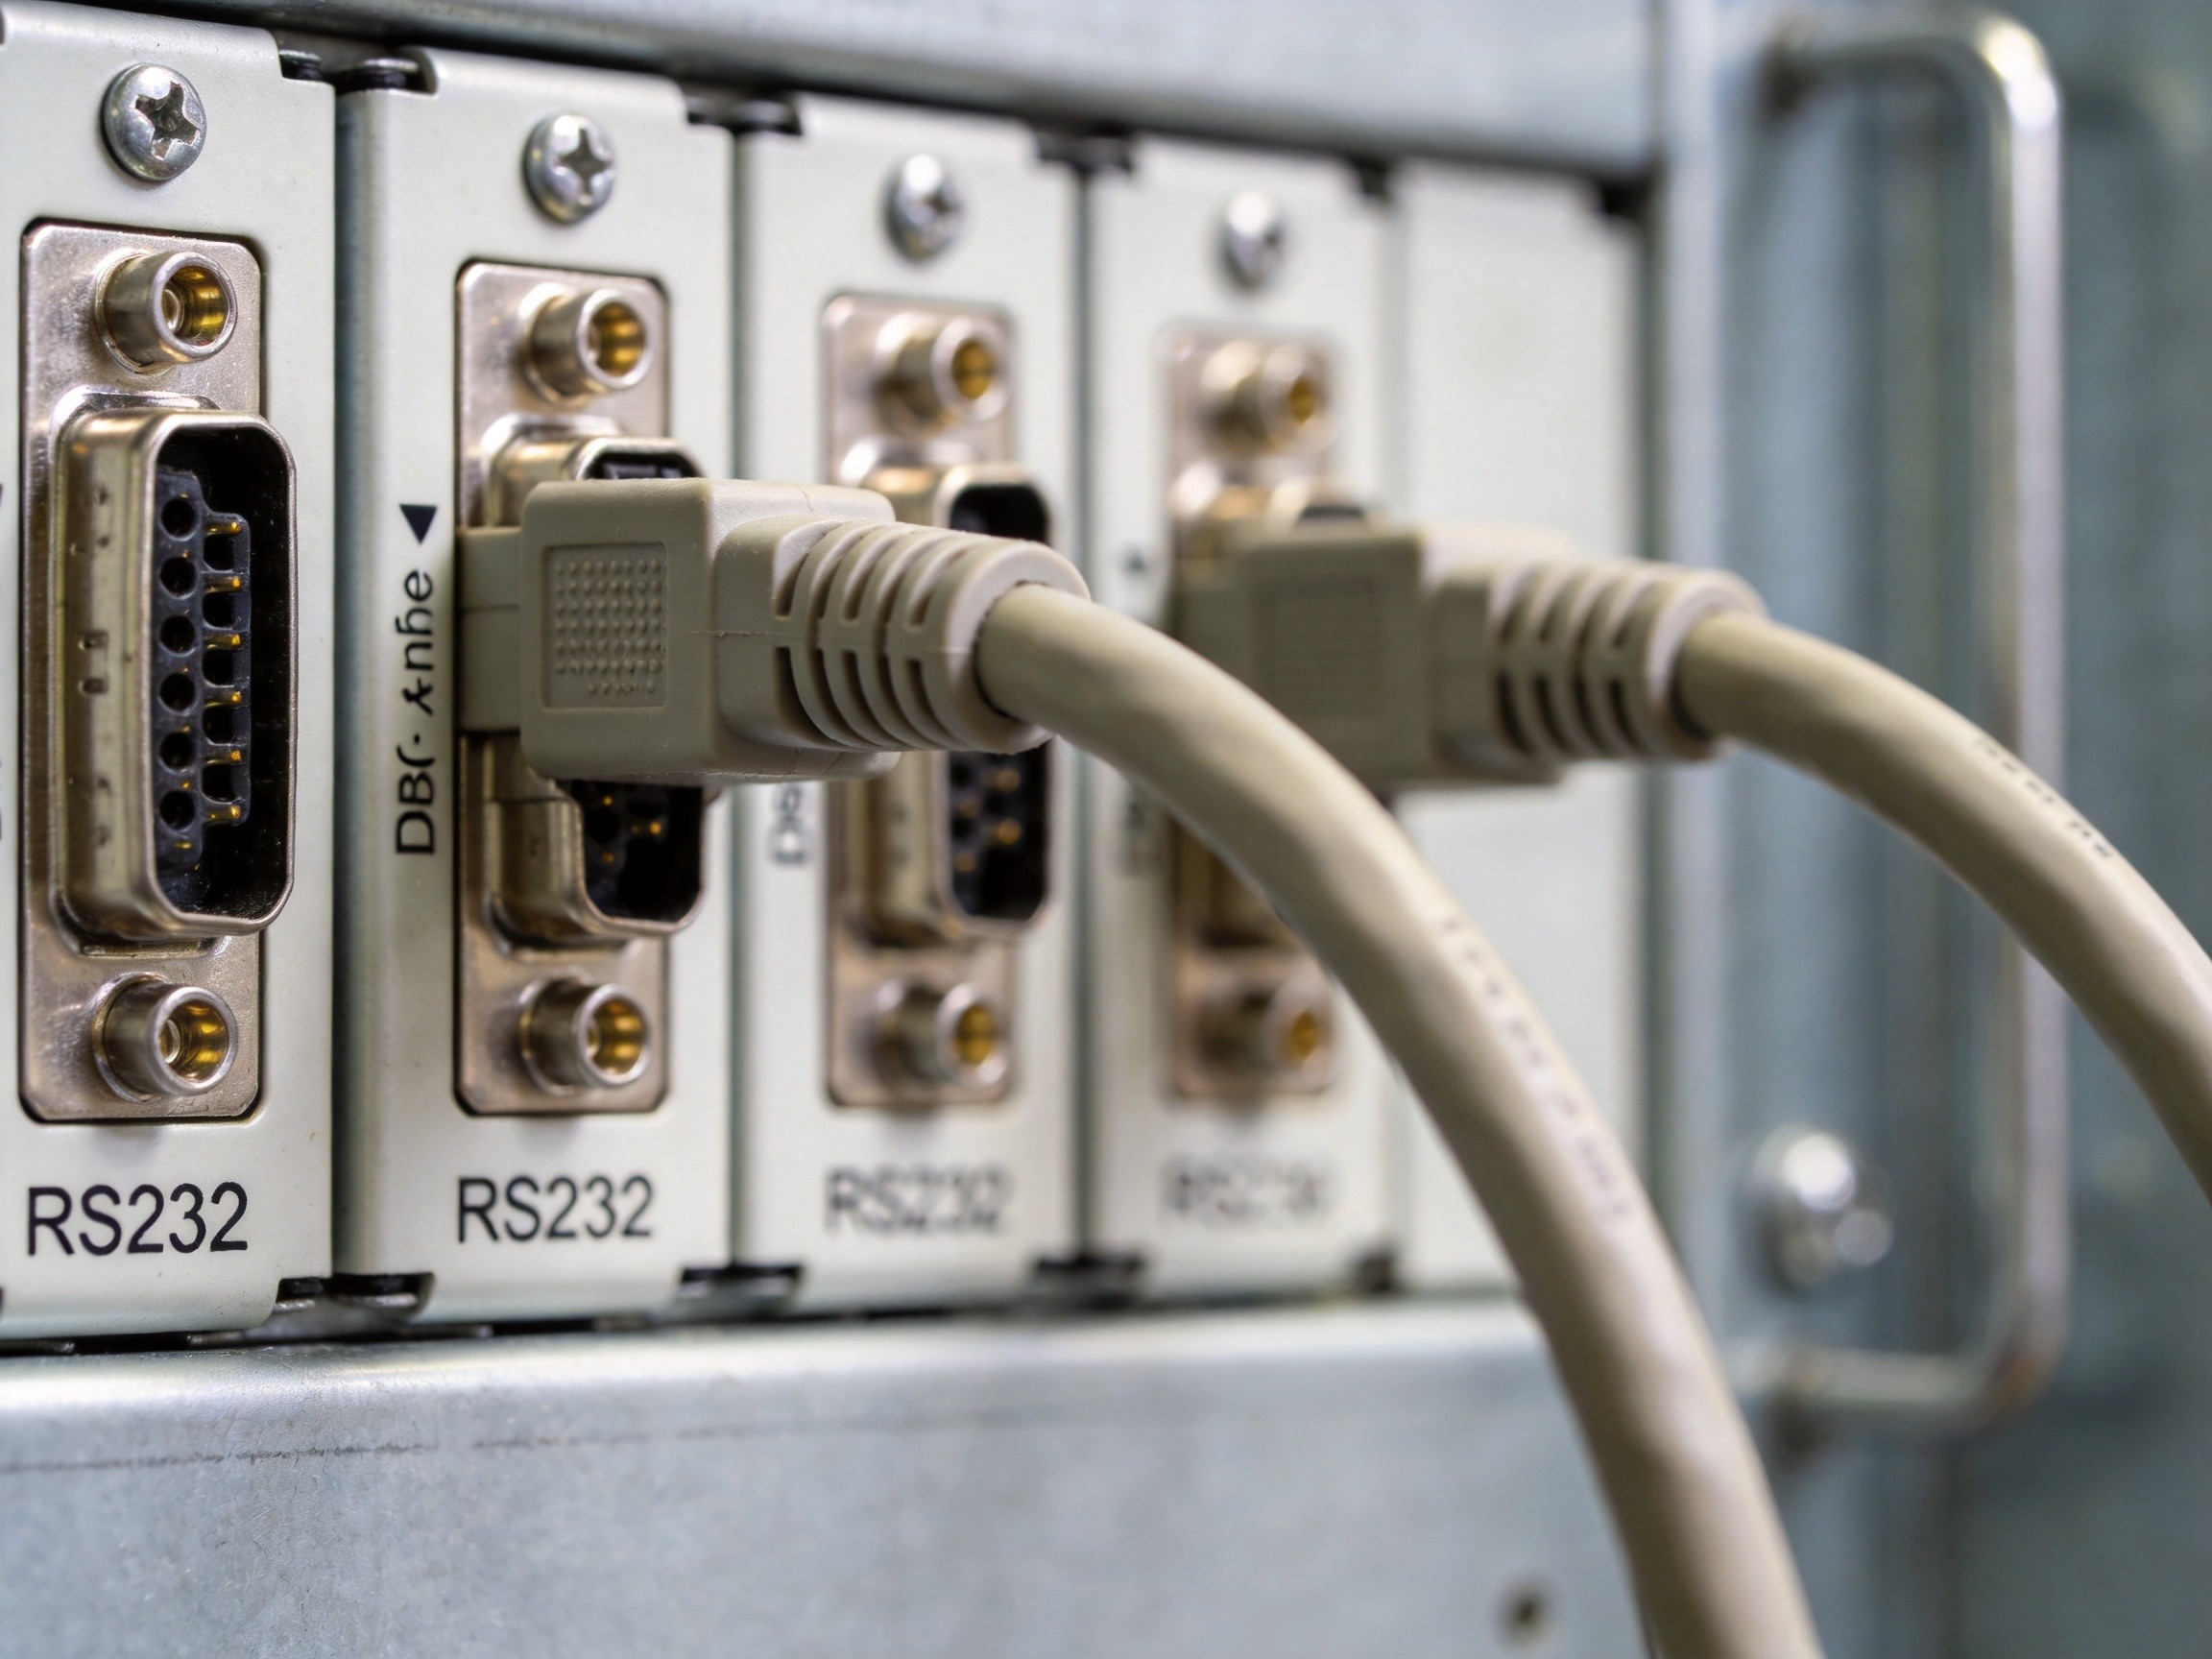
串行通信基石:RS232的適用邊界
RS232是最早廣泛應用的串行通信接口,傳輸距離通常在十五米以內,采用點對點通信模式。在工控一體機的實際部署中,RS232適合連接近距離的稱重儀表、條碼掃描槍等單臺外設,接線簡單且調試成本低。但RS232不支持多設備并聯,信號采用單端傳輸方式,抗干擾能力有限,在電磁環境復雜的車間內長距離傳輸時容易出現數據丟包或亂碼。因此,RS232更多用于對實時性要求不高、設備間距較近的輔助設備接入場景,例如質檢工位的標簽打印機和實驗室環境下的數據采集終端。
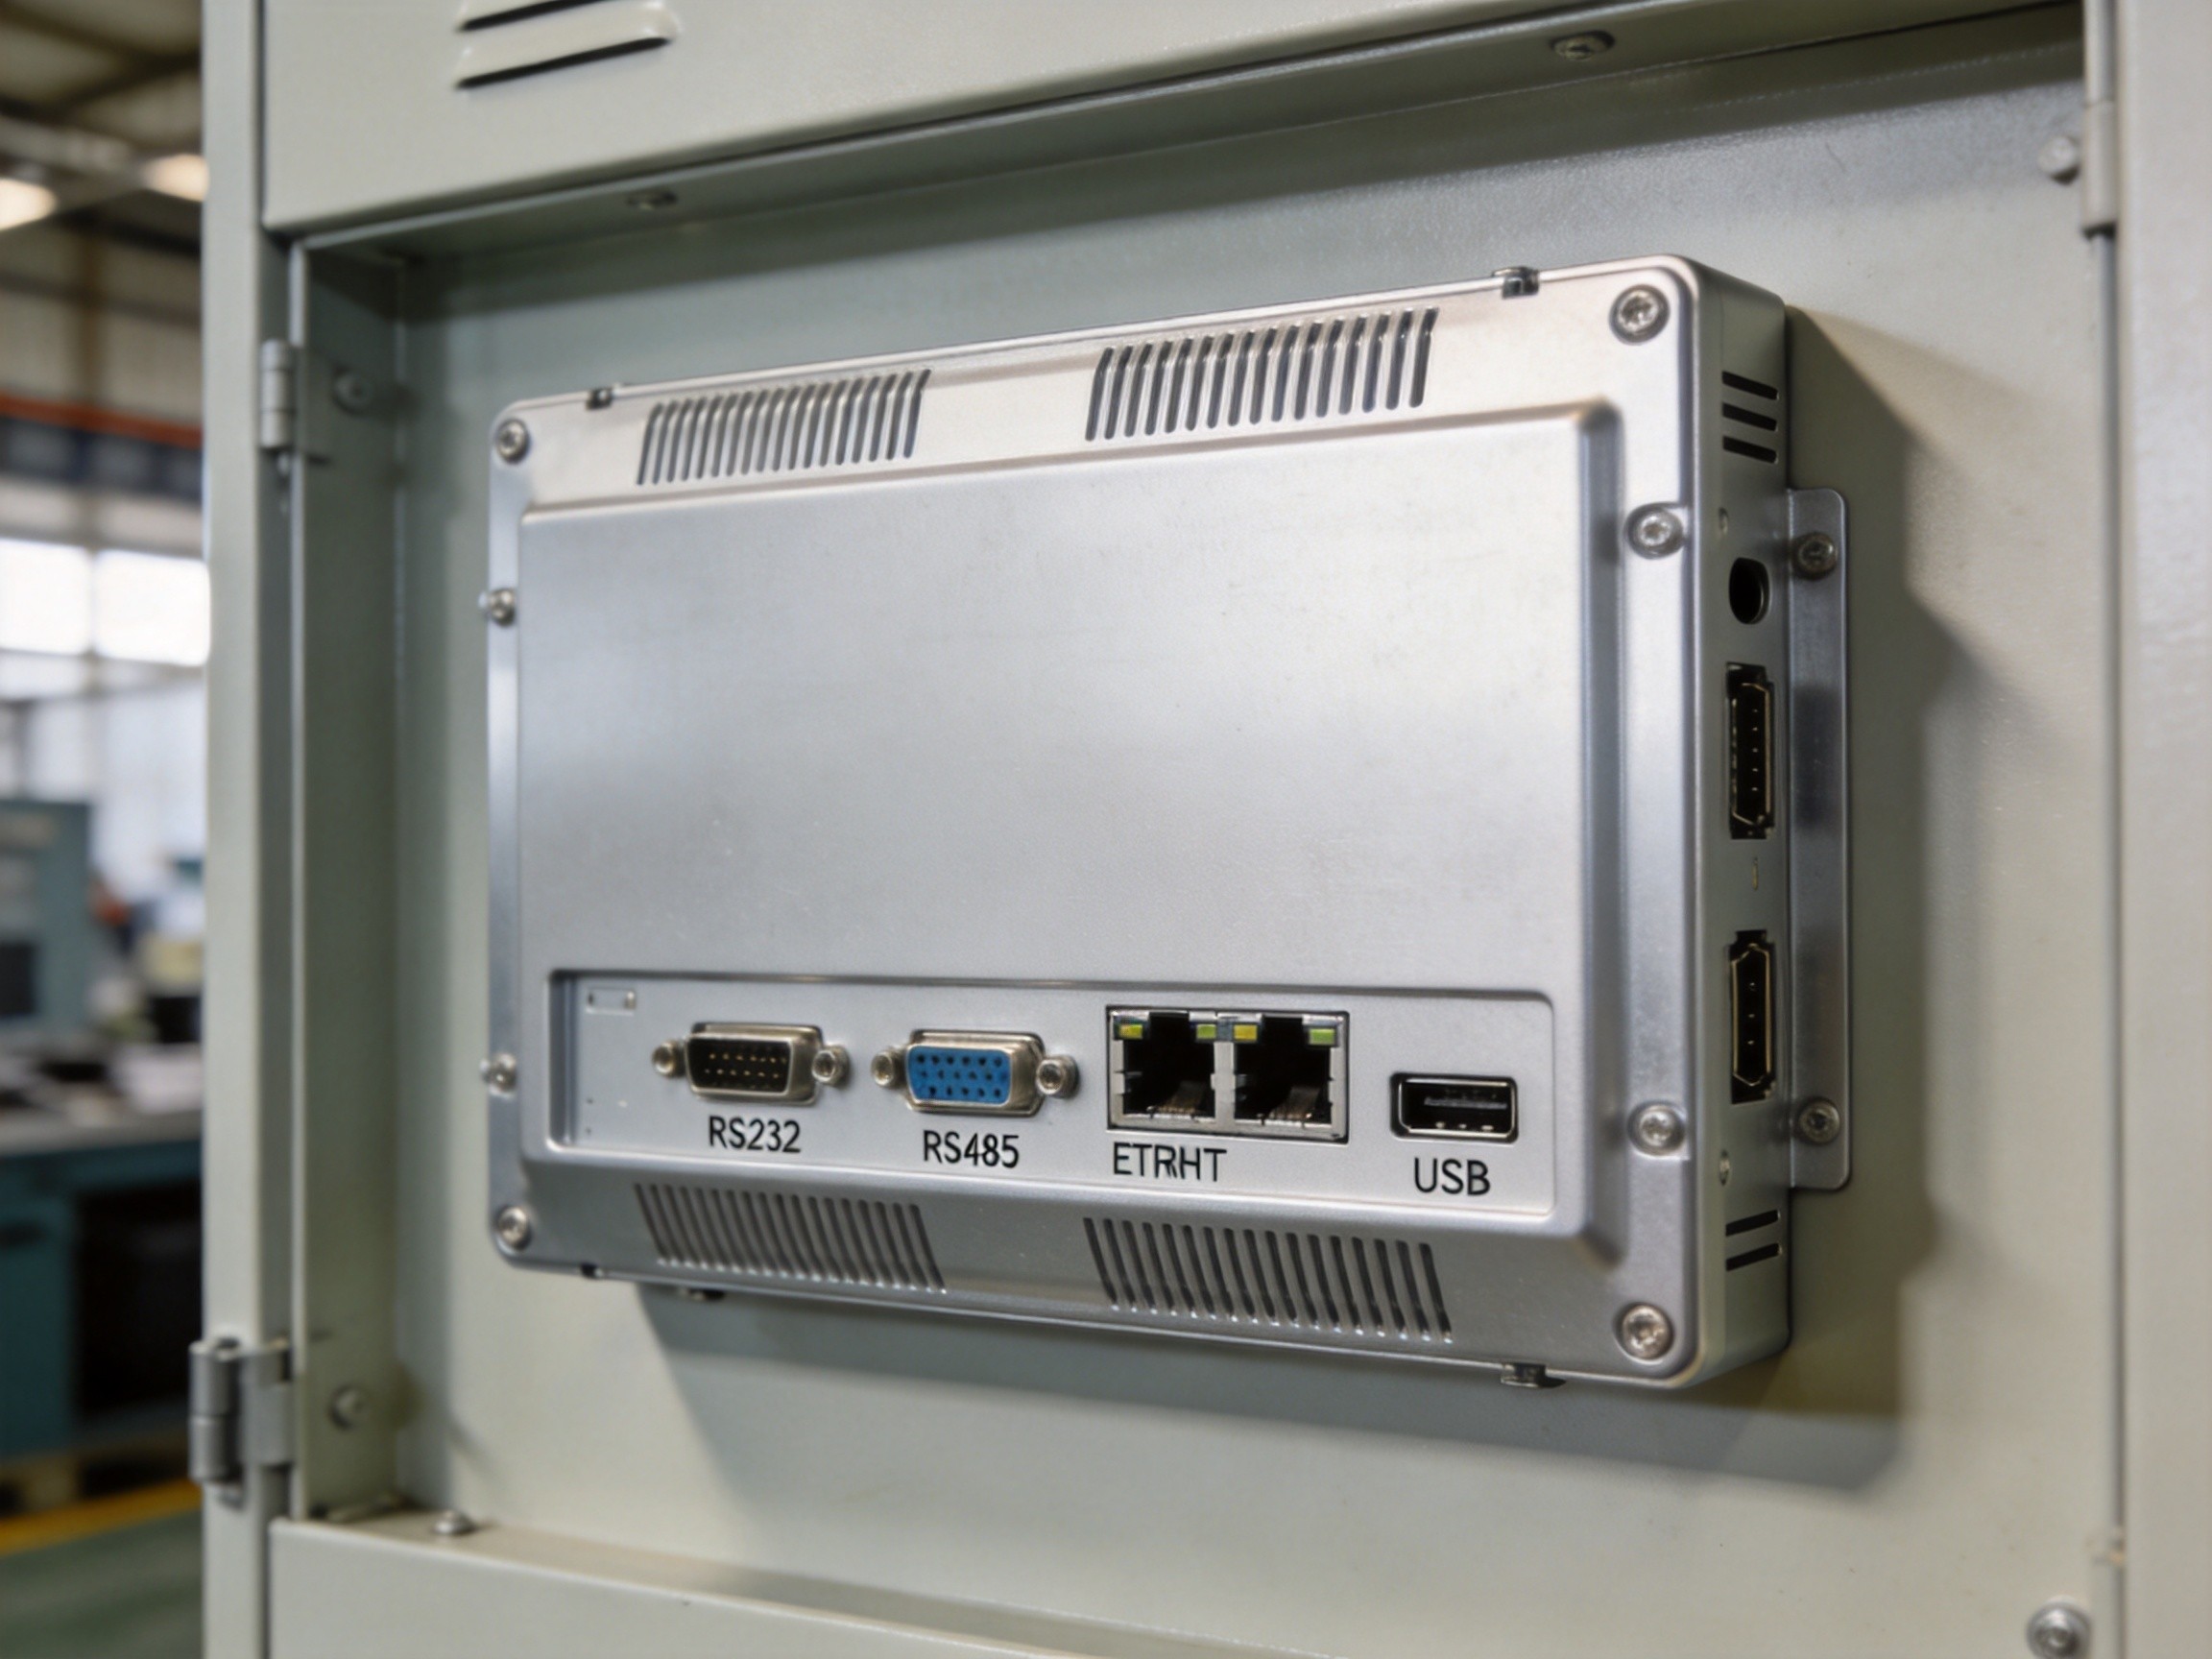
多設備組網利器:RS485工業總線
當系統需要連接多臺傳感器、變頻器或執行機構時,RS485的優勢便顯現出來。RS485采用差分信號傳輸,抗干擾能力顯著優于RS232,通信距離可達一千二百米,且支持一條總線上掛載最多三十二個節點設備。在倉儲物流、環境監測等多設備組網場景中,工控一體機通過RS485工業總線可集中采集多點數據,大幅減少布線工作量。實際工程中需注意,RS485總線應在首尾兩端配置一百二十歐姆終端電阻,并合理規劃分支長度不超過五米,否則信號反射會嚴重影響通信質量。部分工程案例中因忽視終端電阻配置,導致整條總線通信時斷時續,排查成本遠超前期規范施工的投入。對于多接口并發需求,控顯G系列同時提供RS485與以太網端口,可在同一臺設備上實現總線采集與網絡上傳的并行處理。
高速數據通道:以太網與GigE
隨著機器視覺和高速檢測等應用普及,以太網與GigE接口在工業顯示終端上的重要性持續提升。百兆以太網滿足常規數據上傳和遠程監控需求,而千兆GigE則專為高帶寬場景設計,單路傳輸速率可達1Gbps,能夠無壓縮傳輸工業相機的高幀率圖像數據。在半導體檢測、精密制造等需要實時圖像處理的領域,GigE接口的低延遲特性確保數據從采集端到顯示端的端到端時延控制在毫秒級。集成以太網與GigE端口的多接口方案為不同帶寬需求的應用場景提供靈活選擇,避免工控一體機用戶因接口不足而額外加裝轉換模塊。
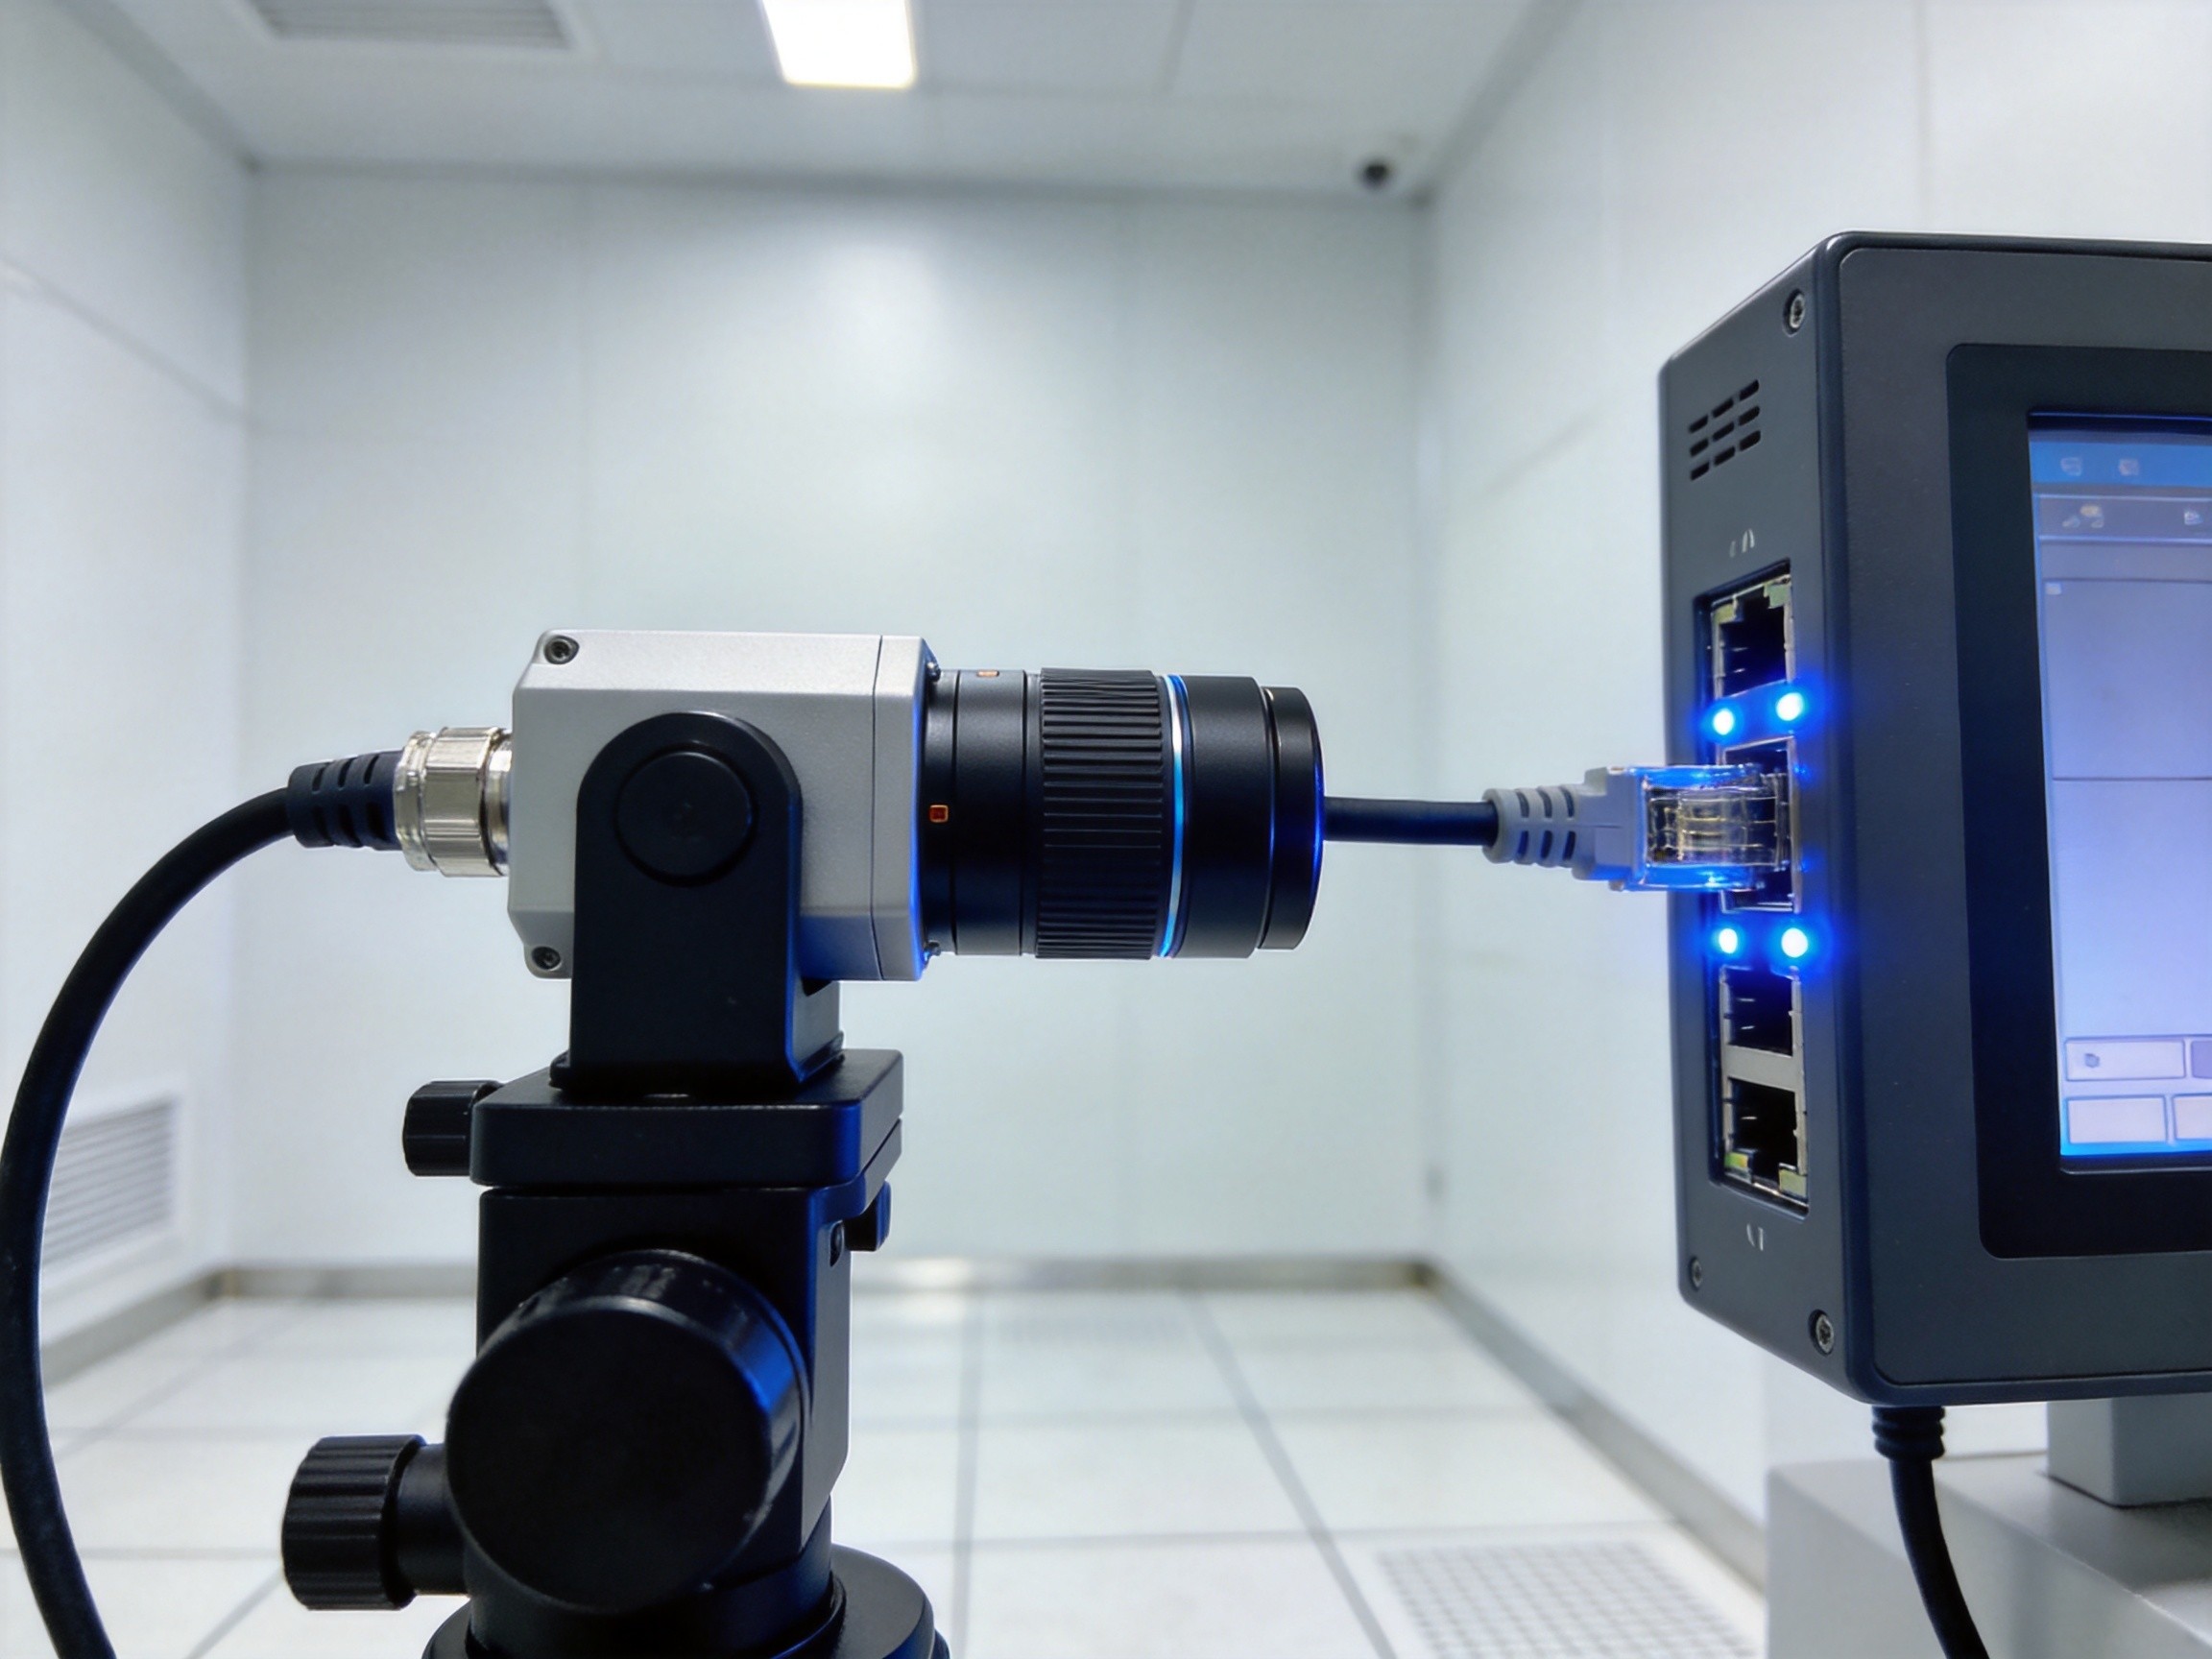
接口選型實戰決策框架
接口選型沒有萬能公式,需要綜合評估通信距離、節點數量、數據帶寬和環境干擾四個核心維度。短距單設備優先選用RS232,多節點組網適配RS485工業總線,高帶寬數據流走GigE通道,常規聯網用以太網即可。作為工業觸摸顯示器制造商,控顯科技在接口兼容性方面持續優化,確保各類接口在負十至六十攝氏度寬溫環境下穩定運行。USB接口可作為現場調試和運維的輔助通道,但不建議作為生產環境的主力通信鏈路,其抗干擾性能和連接穩定性難以滿足工業現場要求。合理的接口選型配合可靠的硬件平臺,才能讓工控一體機在復雜工業現場真正發揮數據樞紐的價值。
]]>