在汽車總裝、食品包裝與中控室等典型工位上,17英寸工控一體機是觸屏尺寸與可視面積間平衡最穩健的選擇。然而面對電阻屏與電容屏兩條并行多年的觸控技術路線,工廠采購與運維團隊在選型階段往往陷入單一參數對比而忽略了工位場景的真實工程價值。從工位操作習慣、戴手套場景、多點交互需求到全生命周期維護成本,電阻屏與電容屏的選型更像現場工程權衡。
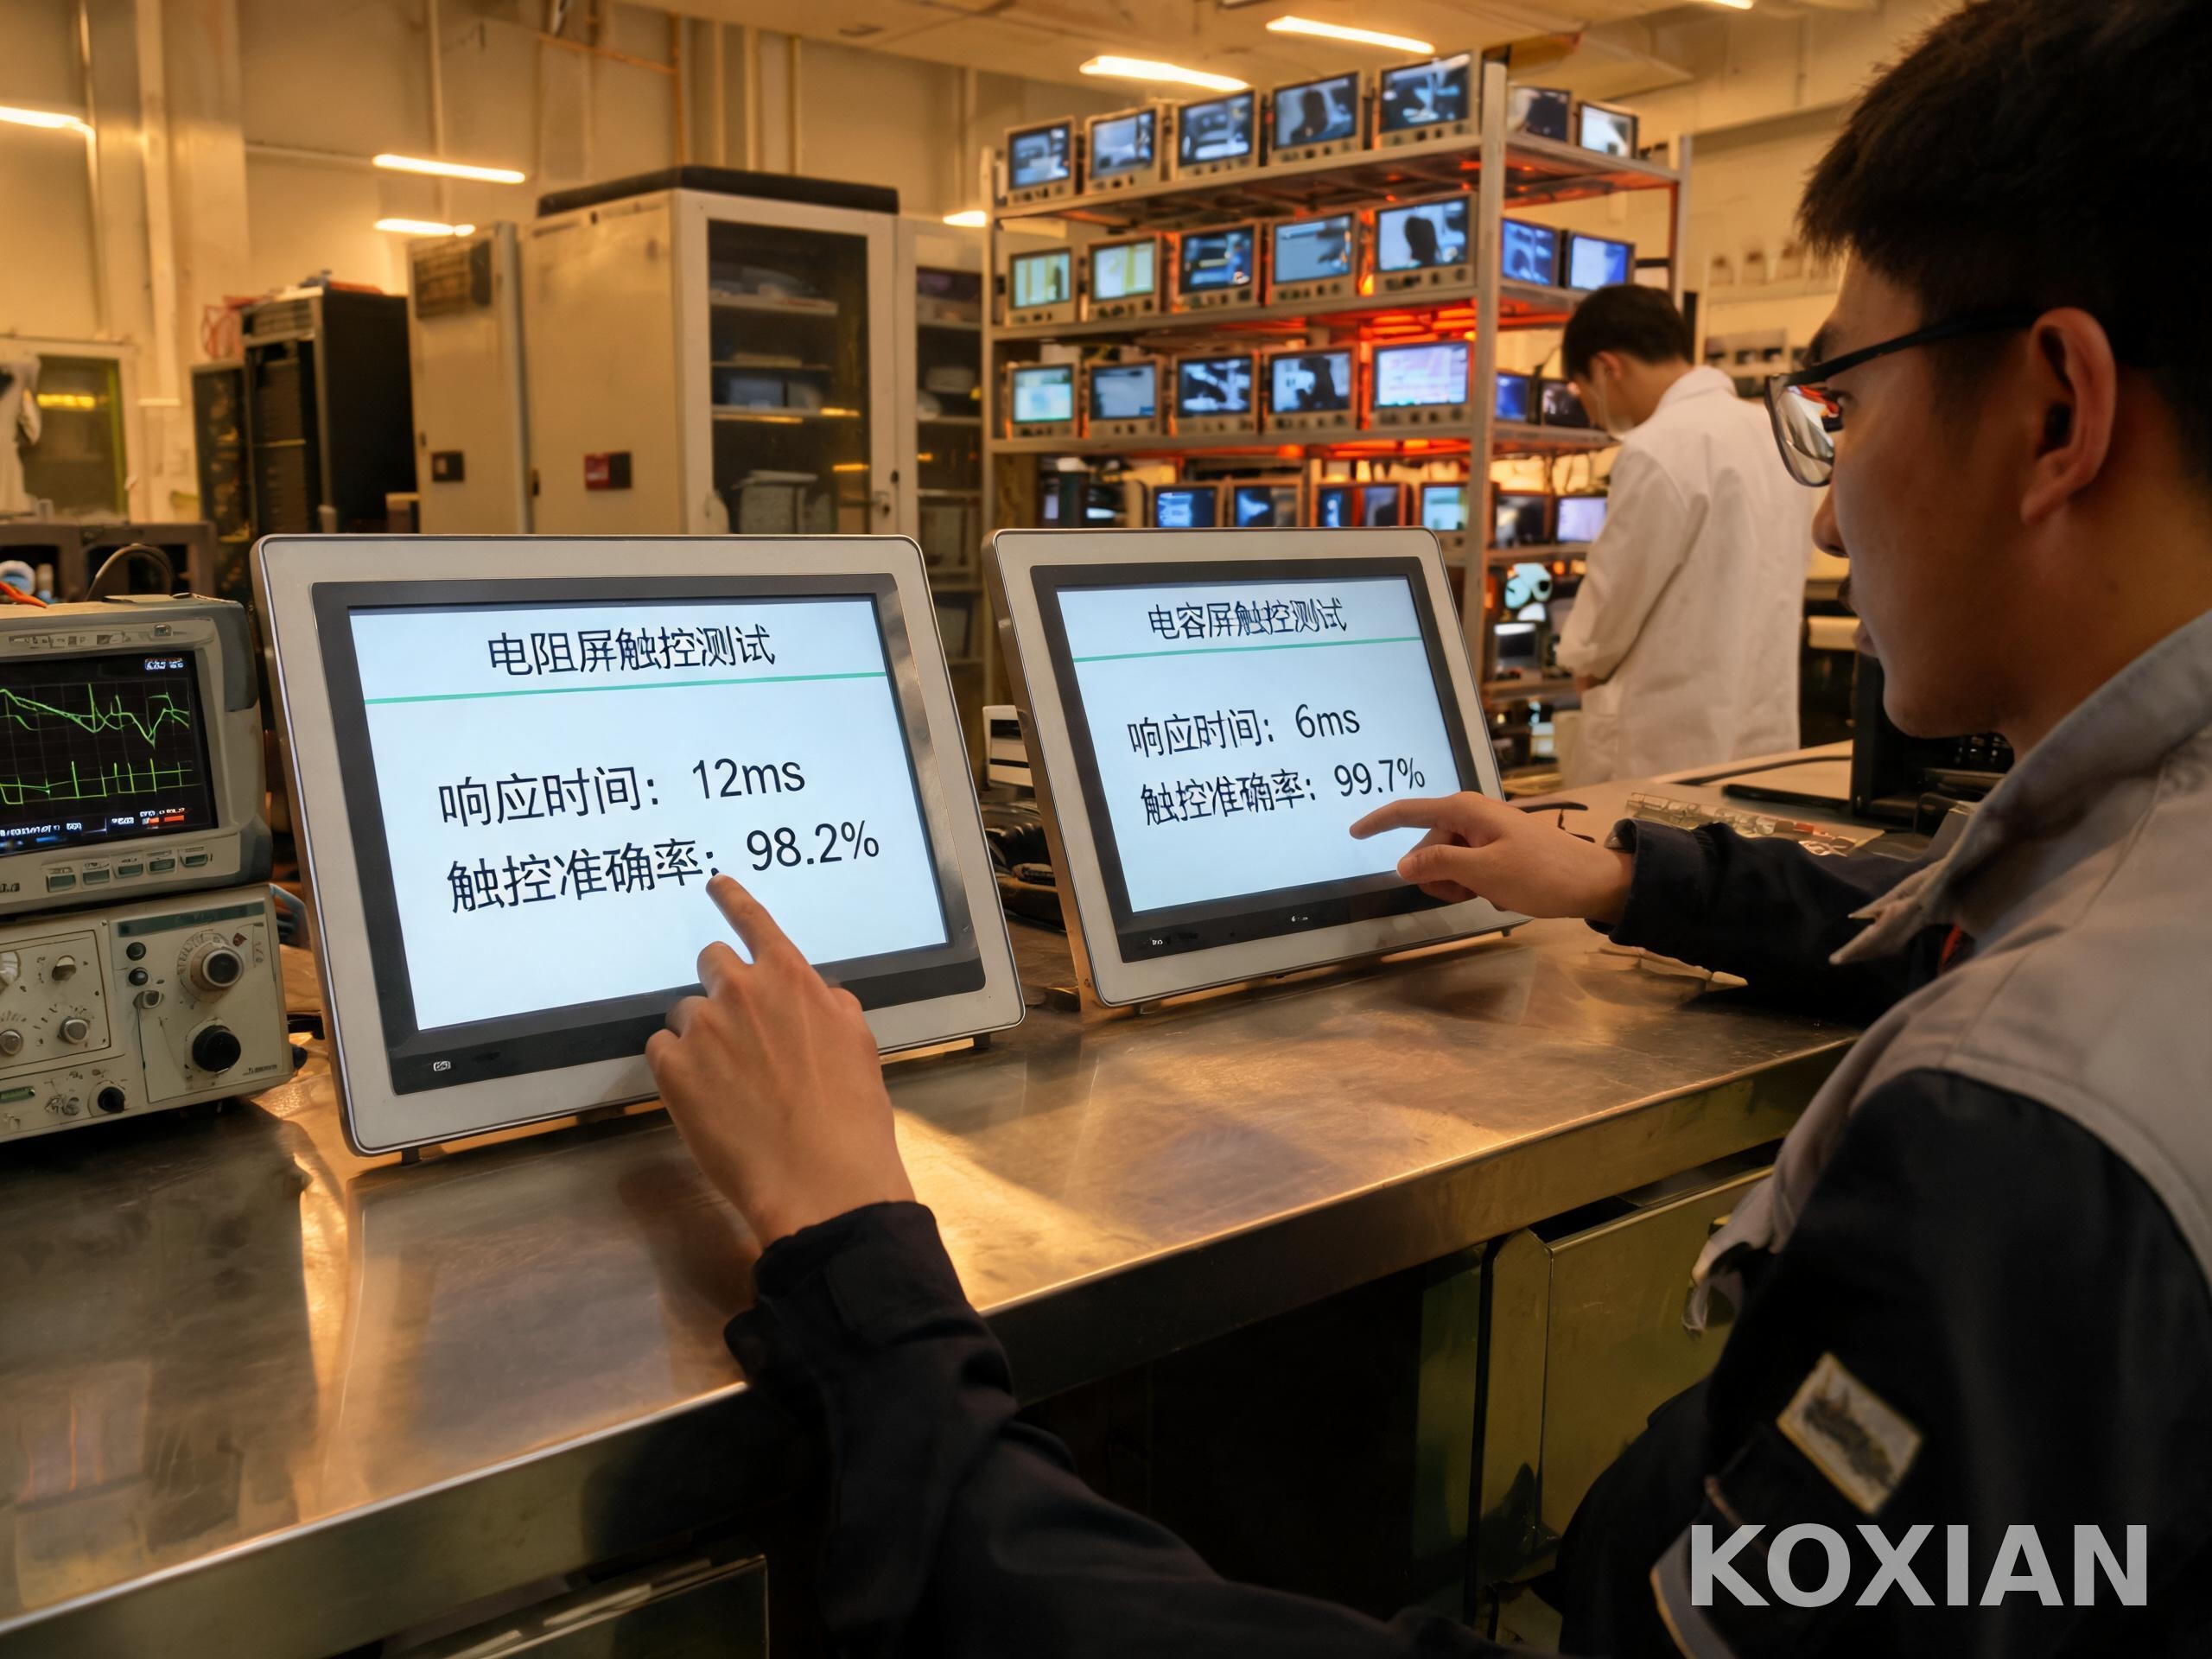
電阻屏與電容屏的現場工程差異,遠比參數表復雜
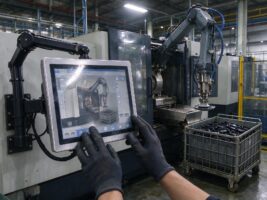
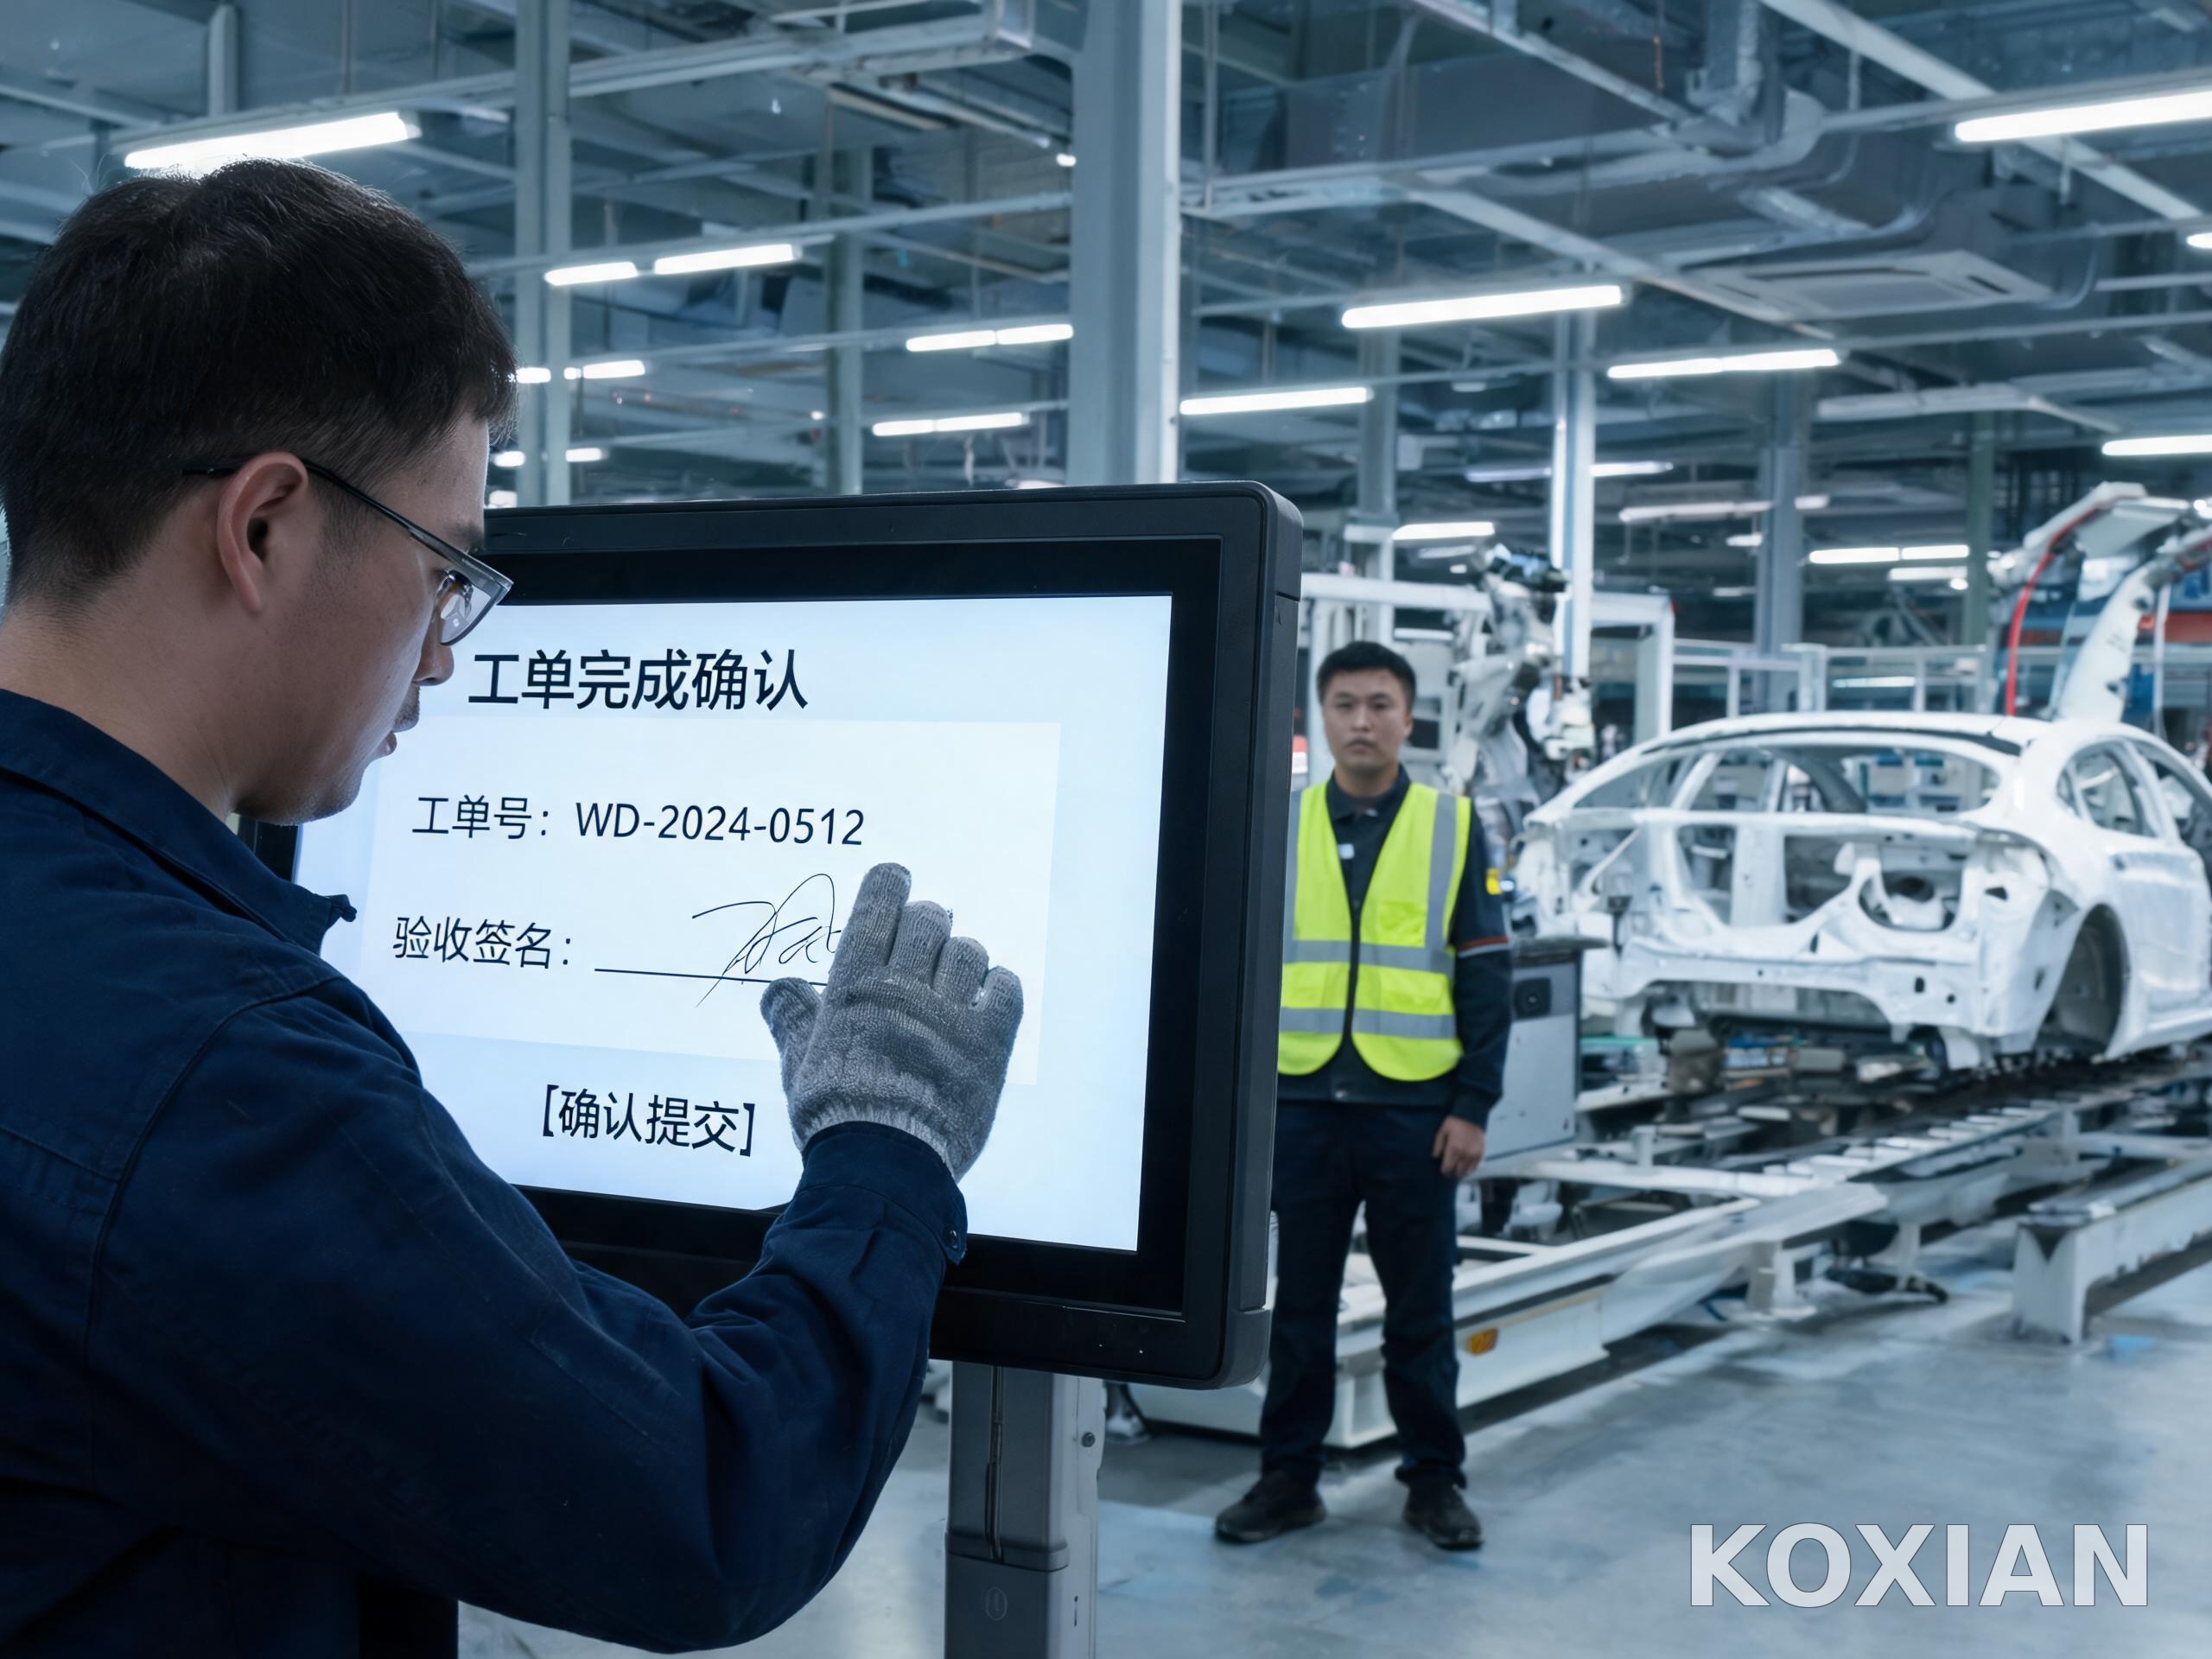
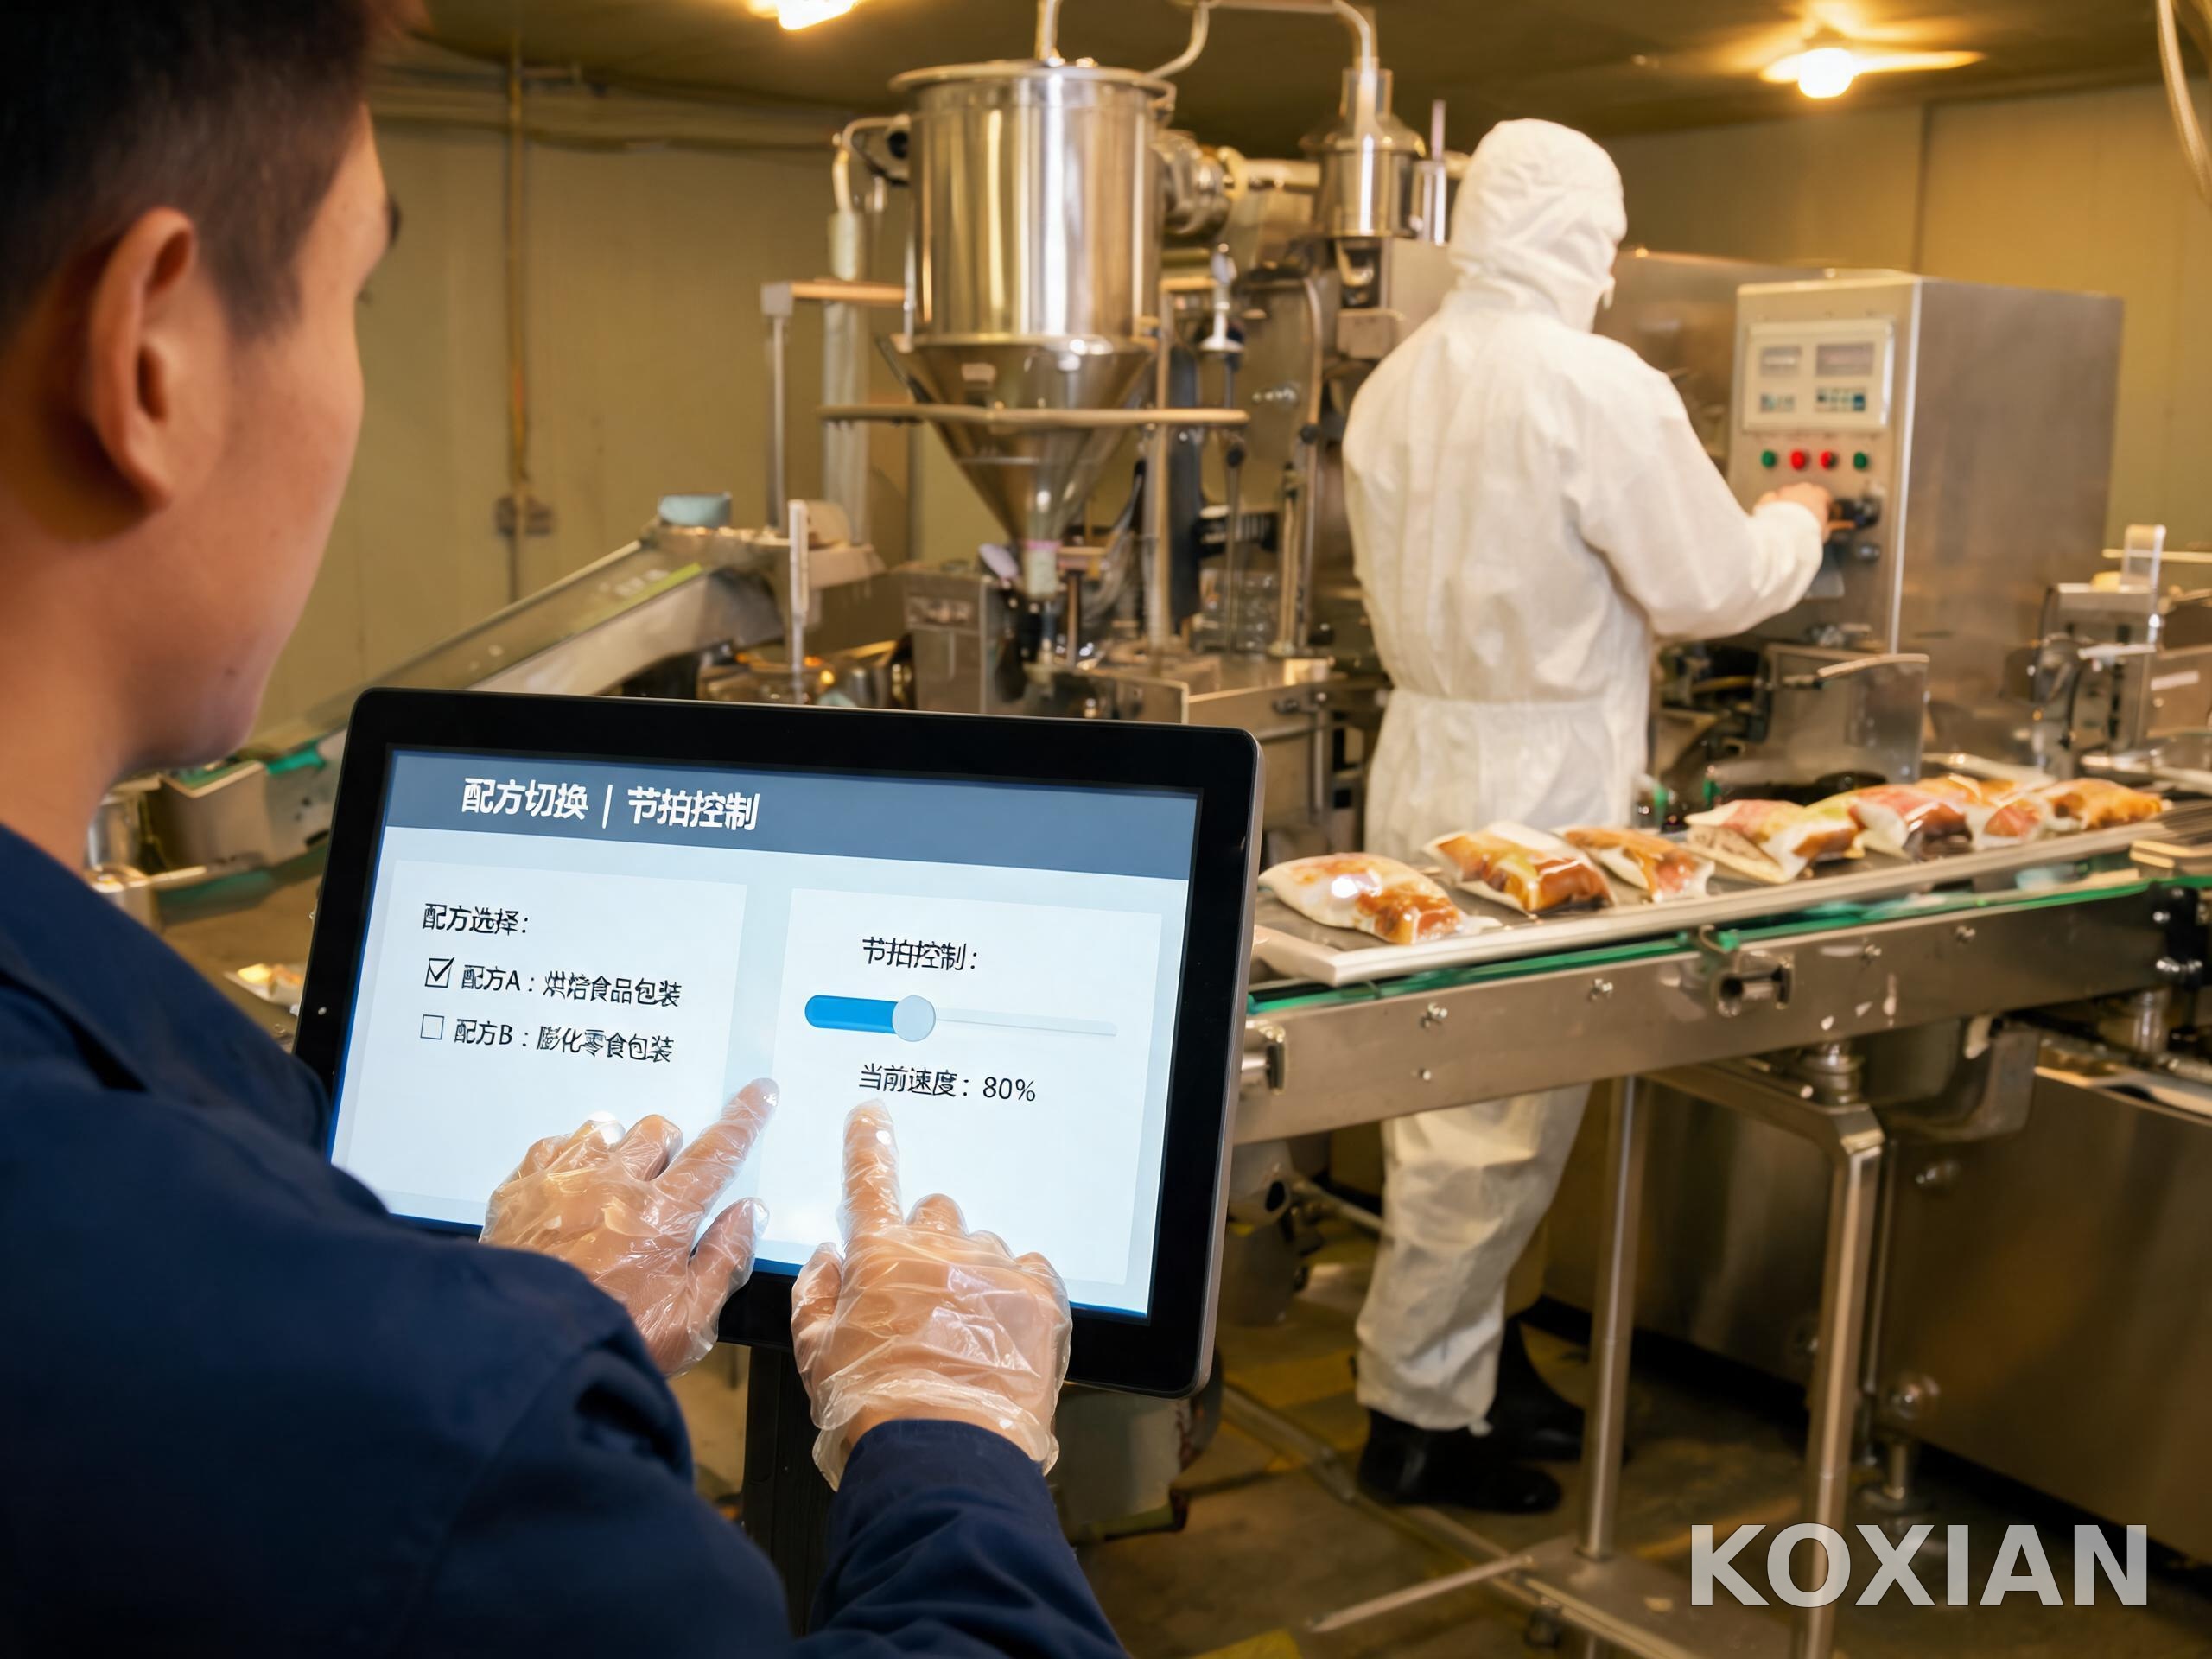
電阻屏通過壓力感應觸發,戴工業手套、一次性醫用手套或帶水霧指尖都能穩定識別,受屏幕表面刮擦影響較小,在汽車總裝焊接、食品包裝戴手套與戶外低溫場景中長期保持工程價值。電容屏依賴人體電場感應,多點觸控與手勢縮放是天然優勢,但在戴厚工業手套、水霧、油污與強電磁干擾下誤觸與失靈概率升高。當工廠把”工位操作習慣與戴手套場景”作為首要前提,技術路線分歧才有了清晰的工程答案。
多點交互與戴手套工位,決定 17 寸機型的兩條選型分支
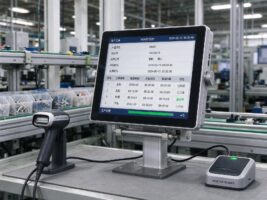
把 17英寸工控一體機的工位選型按交互密度劃分,能更清晰理解兩條路線的工程分野。多點交互密集、要求手勢縮放與多人協同的工位(車間看板、生產調度),電容屏體驗優勢更顯著。在戴厚工業手套、頻繁擦拭、只需點擊確認的工位,電阻屏穩定性與抗干擾能力更符合真實需求。對于需要同時承擔節拍采集、掃碼追溯與權限認證多重任務的中等密度工位,控顯P6A刷卡掃碼多功能MES工位一體機把 NFC、IC/ID 刷卡與二維碼掃描的毫秒級身份核驗集成在前置面板,避免外置讀卡器在不同觸控路線下的二次失效風險,對工位終端的穩定運行形成直接增益。
TCO 全生命周期賬:維護工時與停機損失
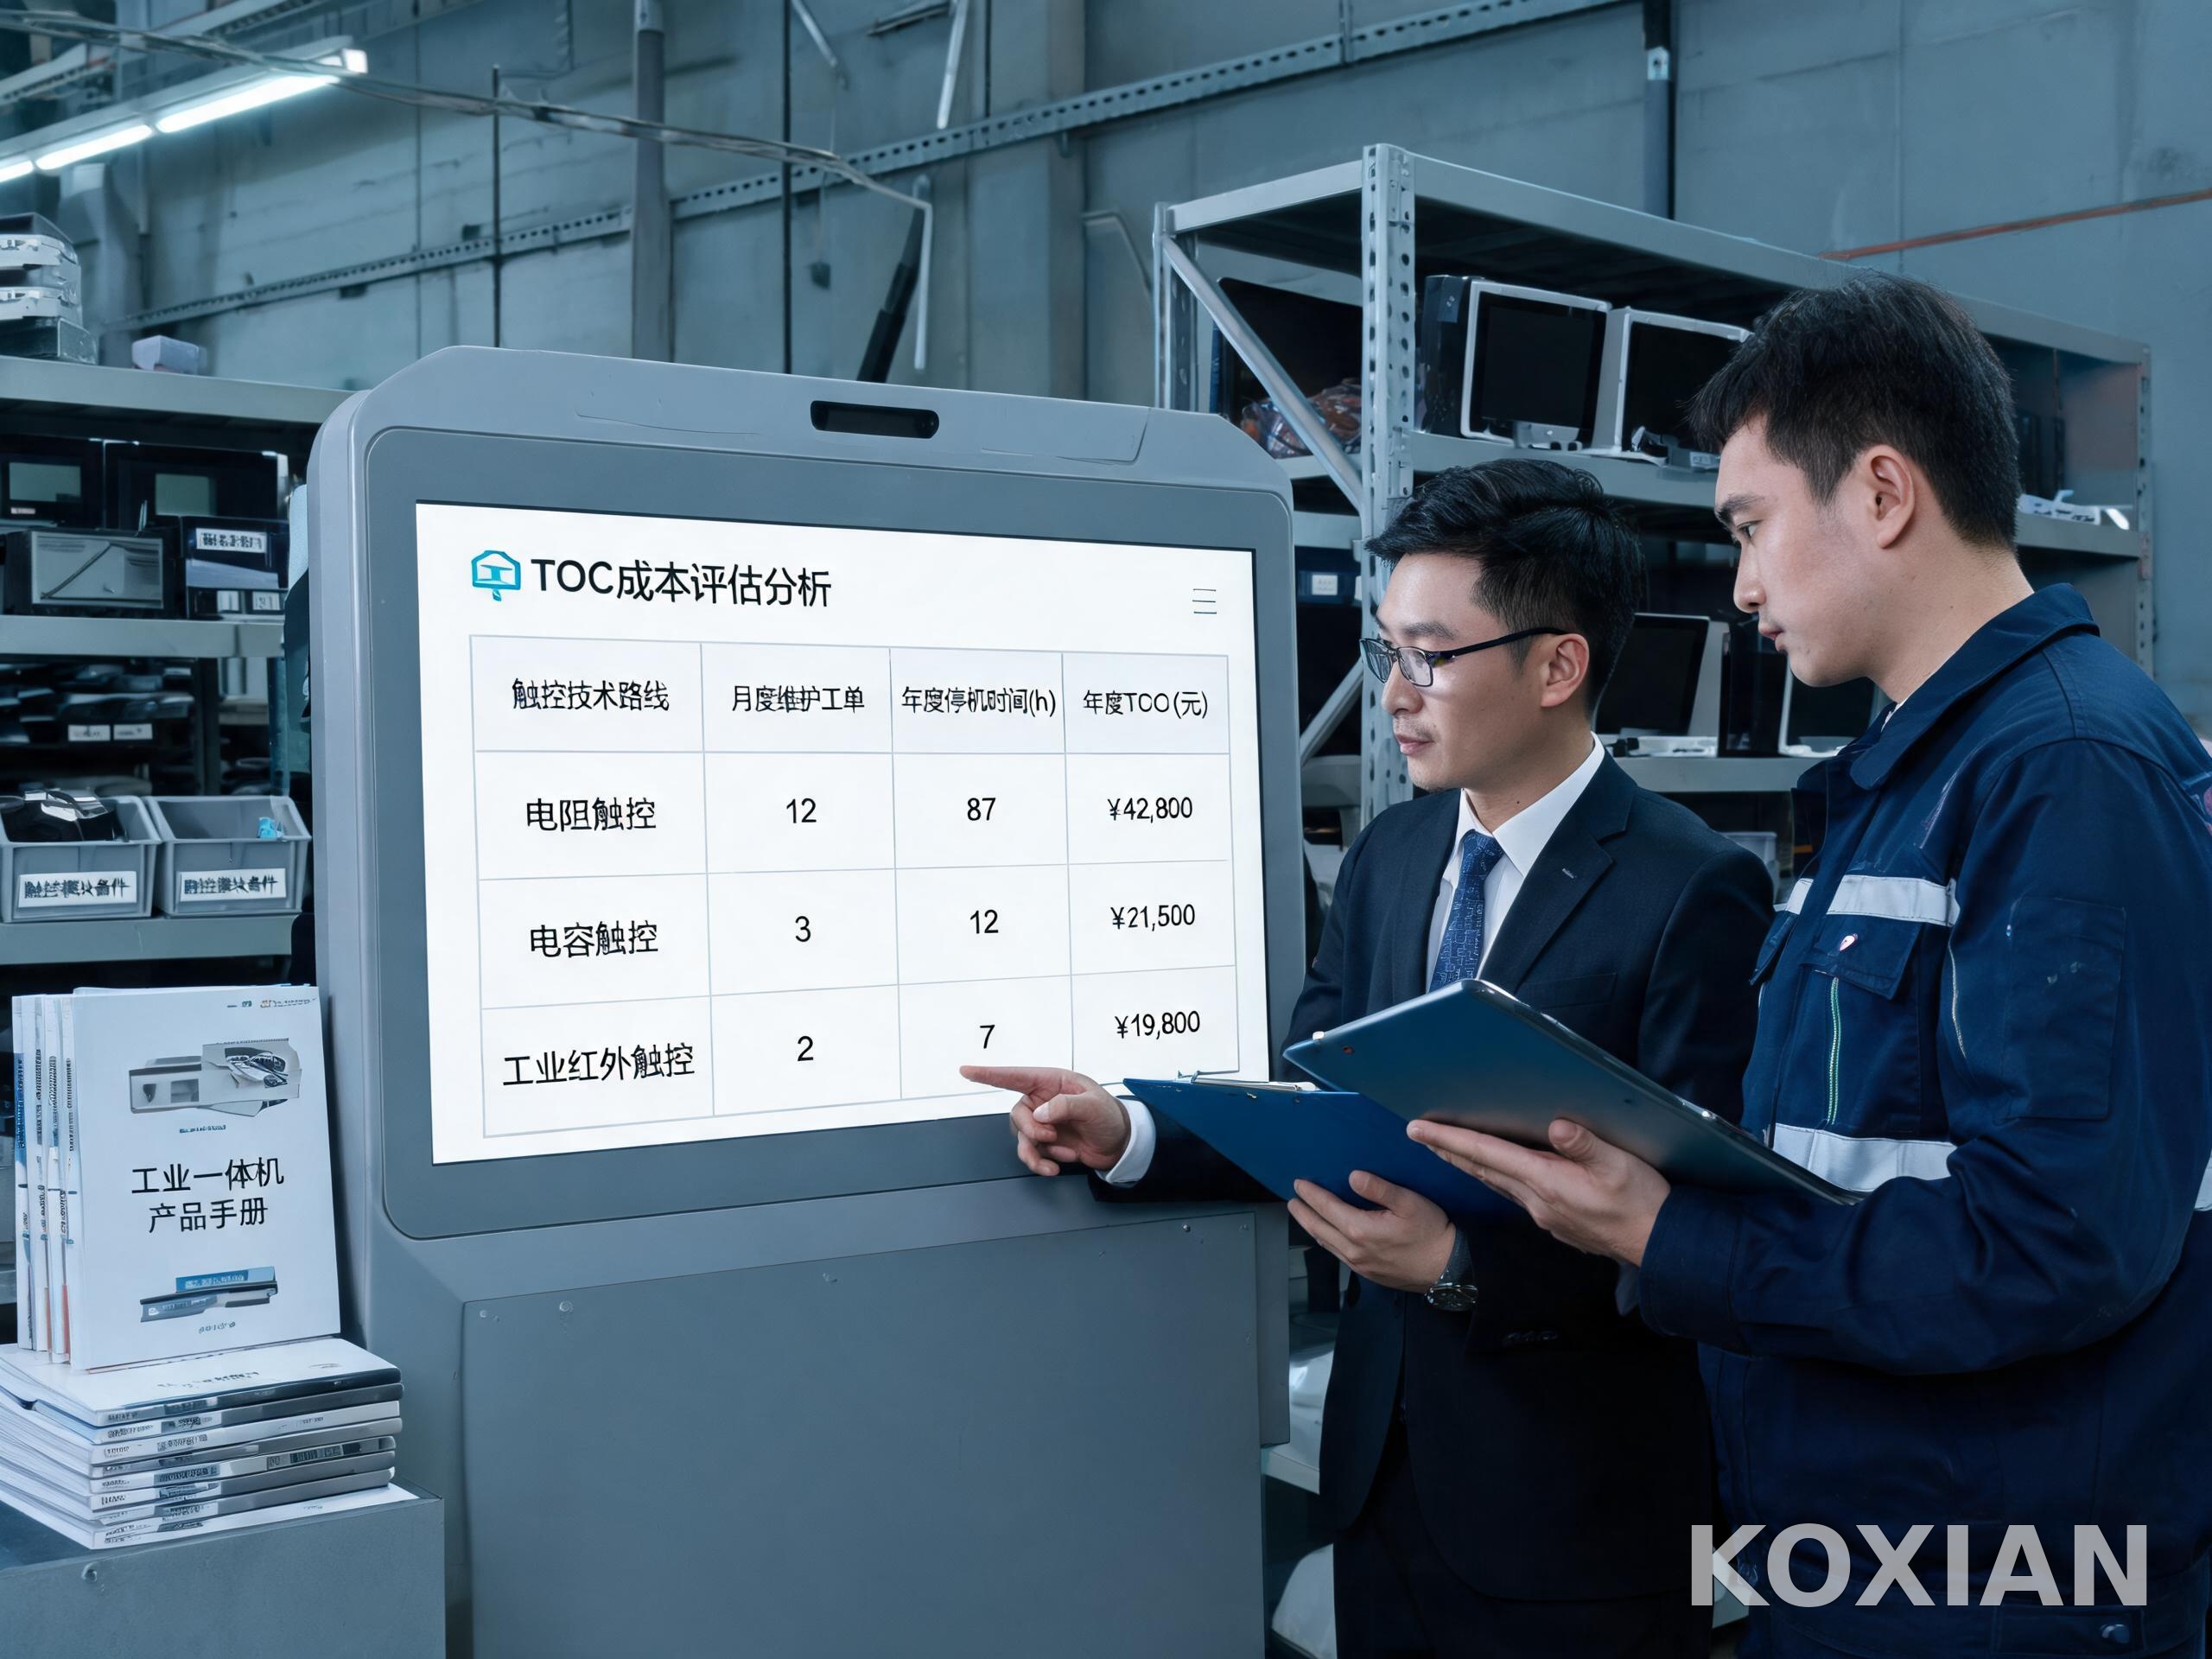
17英寸工控一體機的 TCO 全生命周期賬,是電阻屏與電容屏選型中容易被忽視的工程維度。電阻屏觸控模組在長期高強度按壓下出現按壓點附近靈敏度下降,典型更換周期 3 至 5 年;電容屏玻璃蓋板在硬物劃傷下出現觸控死區,但相對不容易出現按壓疲勞。從工廠運維實踐看,電容屏機型出現觸控失靈時往往需整機或大尺寸模組返廠維修,單次停機 3 至 7 天;電阻屏機型可由現場運維人員 30 分鐘內完成模組更換,停機通常控制在 2 小時以內。在節拍與生產連續性高度敏感的工廠,TCO 賬中”停機損失”一項的差異往往超初期采購成本的 2 至 4 倍。
選型與試點:從工位場景到 TCO 賬的逐項核驗
在 17英寸工控一體機的選型階段,建議工廠與集成商圍繞工位操作習慣、戴手套場景、多點交互需求、維護工時與停機損失五條主線逐項核驗。工位操作習慣需列出操作員交互動作(點擊、雙擊、拖拽、手勢縮放);戴手套場景要明確手套厚度、水霧油污、帶筆操作;多點交互需求要評估多用戶同時操作或多人協同看板。在 TCO 賬層面,建議工廠基于過去 3 至 5 年的維護工單數據建立停機時長與維修成本基線,把不同觸控路線機型在該基線下的預期停機損失作為采購決策的重要輸入。當工位操作習慣、戴手套場景與多點交互需求三項被清晰定義,再疊加 TCO 賬的停機損失對比,17英寸工控一體機的電阻屏與電容屏選型才能給出可被驗證的答案。