焊裝車間的終端換機潮從下半年提速。點焊機器人與輸送電機頻繁啟停,千安級電流反復通斷,工位終端就泡在其中。多家整車廠反饋了同一批現象:換上的國產工業一體機在樣機房一切正常,裝回工位就畫面撕裂、觸控亂跳、報工丟包,問題被籠統記成國產終端品質不穩,改造停在試點。
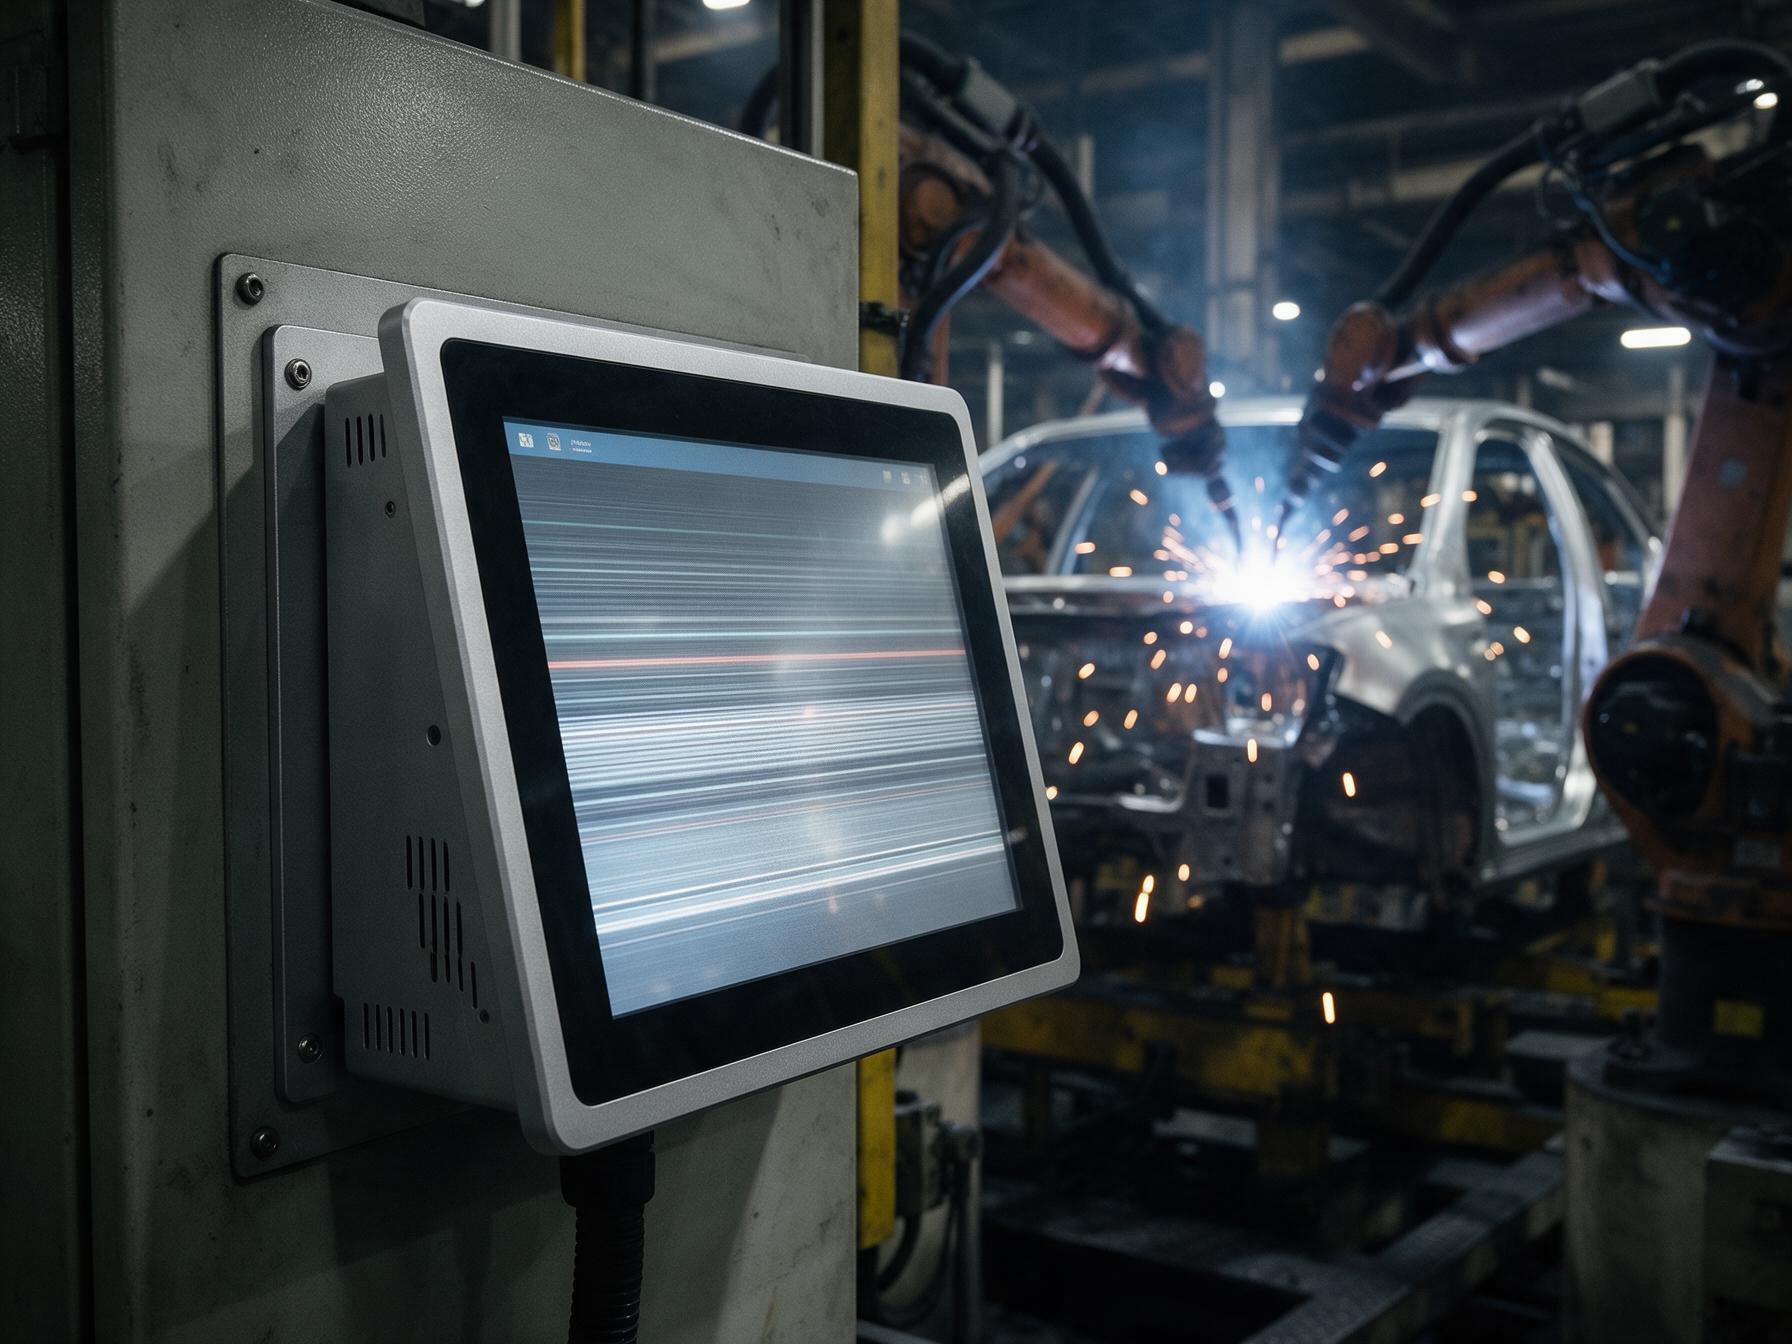
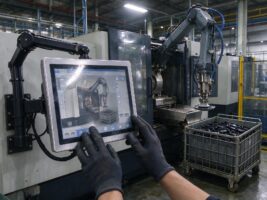
三類異常先出現在焊裝工位
現象有固定分布。花屏多發生在起弧瞬間,屏幕冒出橫向條紋,幾秒后自行恢復;觸控亂跳集中在接地夾附近,手指沒動光標自己走;報工丟包沒有規律,誤碼記錄卻總對上焊接節拍;重啟最麻煩,落盤數據成了缺口。三類現象疊加,節拍與數據缺口一起放大,驗收過不去。
更麻煩的是責任劃分。終端在實驗室一個月無故障,裝到工位三天出問題,產線就把賬算在國產工業一體機的品質上,采購退回進口備件。這類誤判在焊裝、沖壓、熱處理三類車間反復出現,共同點也清楚,大電流設備與工位終端共用同一段電纜橋架、同一套接地系統。
干擾擠進來的只有三條路徑
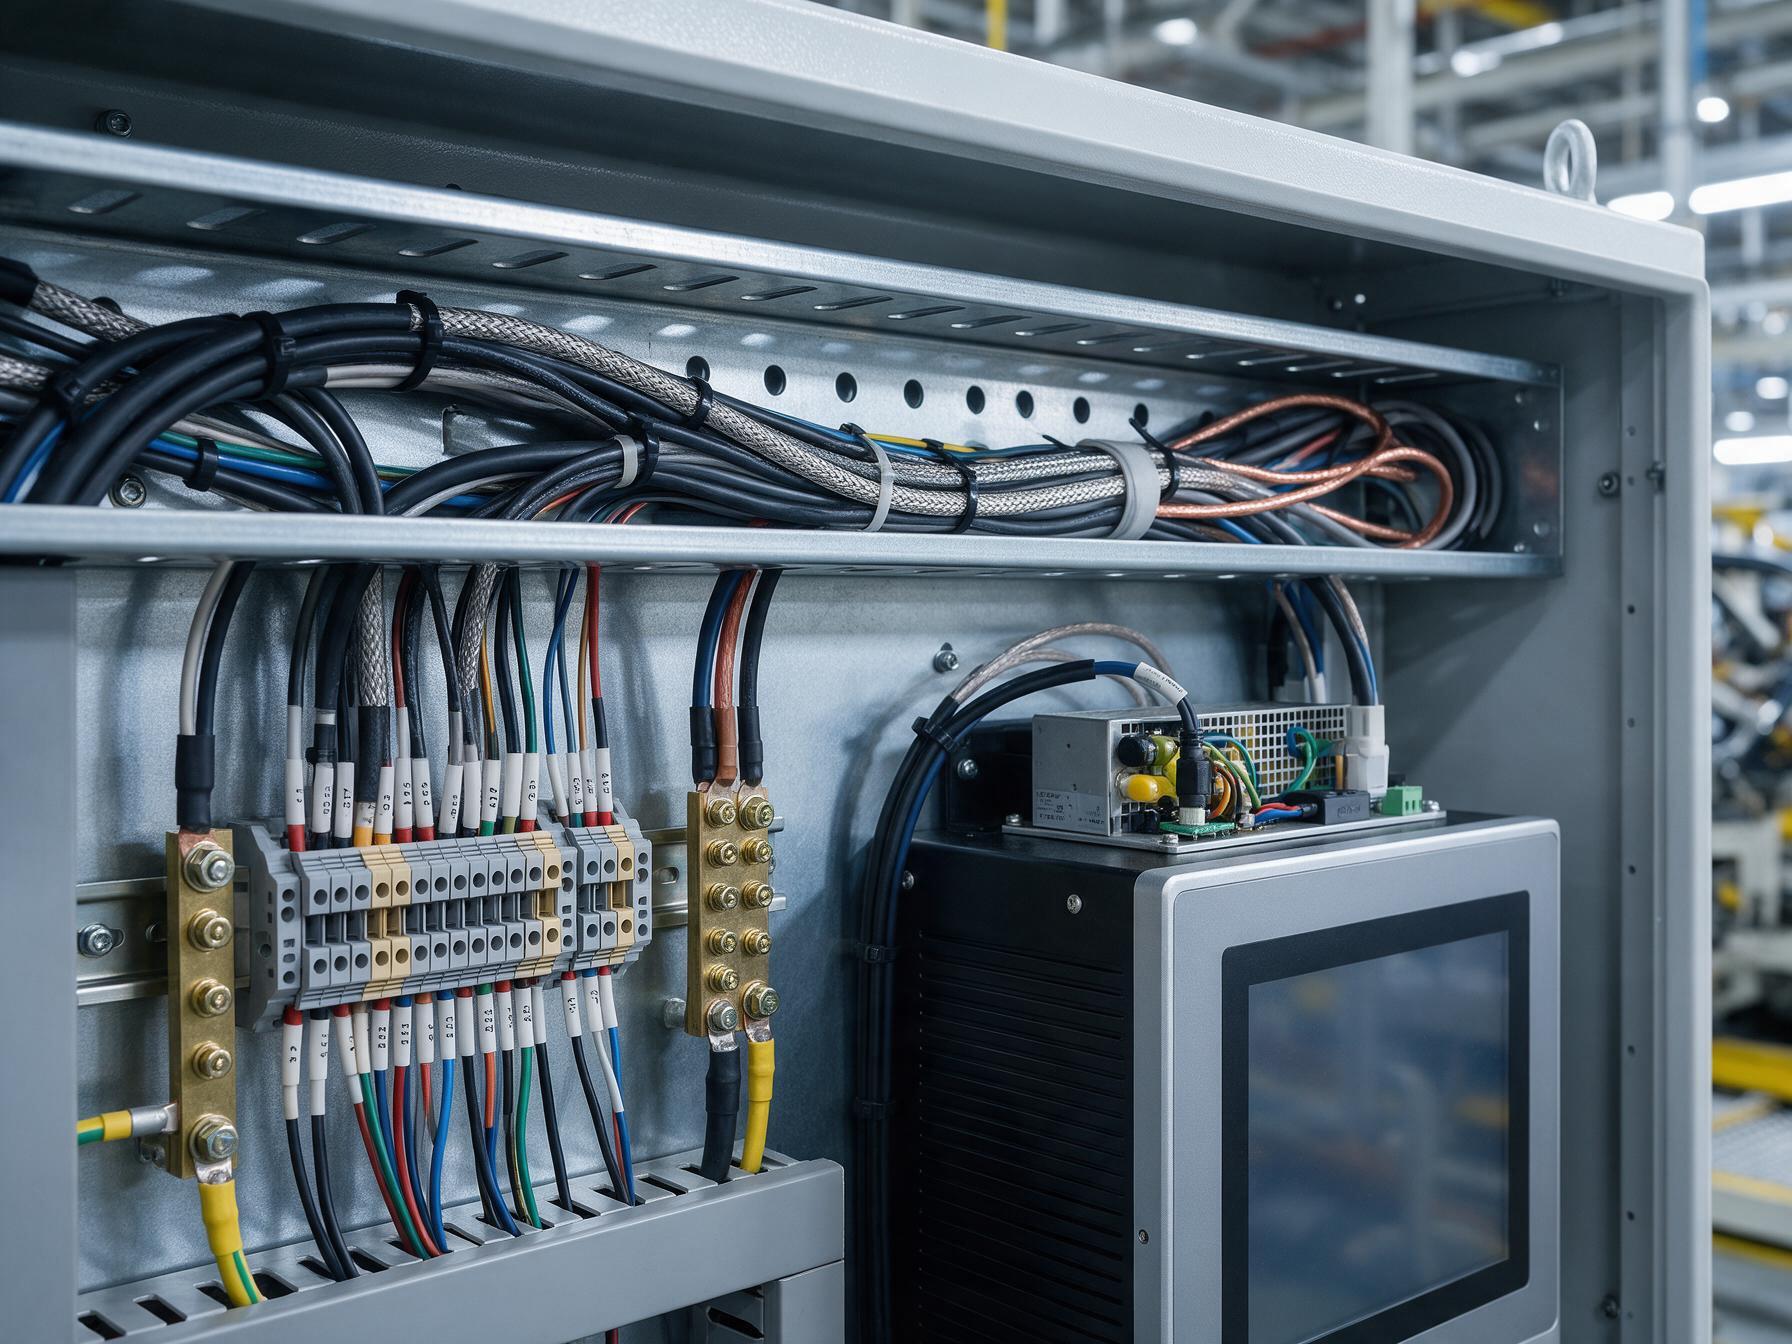
干擾的入口只有三條。輻射路徑上,焊接通斷的瞬變磁場在信號電纜上感應出噪聲,觸控掃描電路被誤觸發;傳導路徑上,大電機啟停造成的電壓暫降與浪涌沿電源線擠進機內,終端跟著復位;接地路徑上,焊機回流在公共地網上抬出電位差,串口地參考漂移,誤碼率上升。三條路徑機理不同,對策各異。
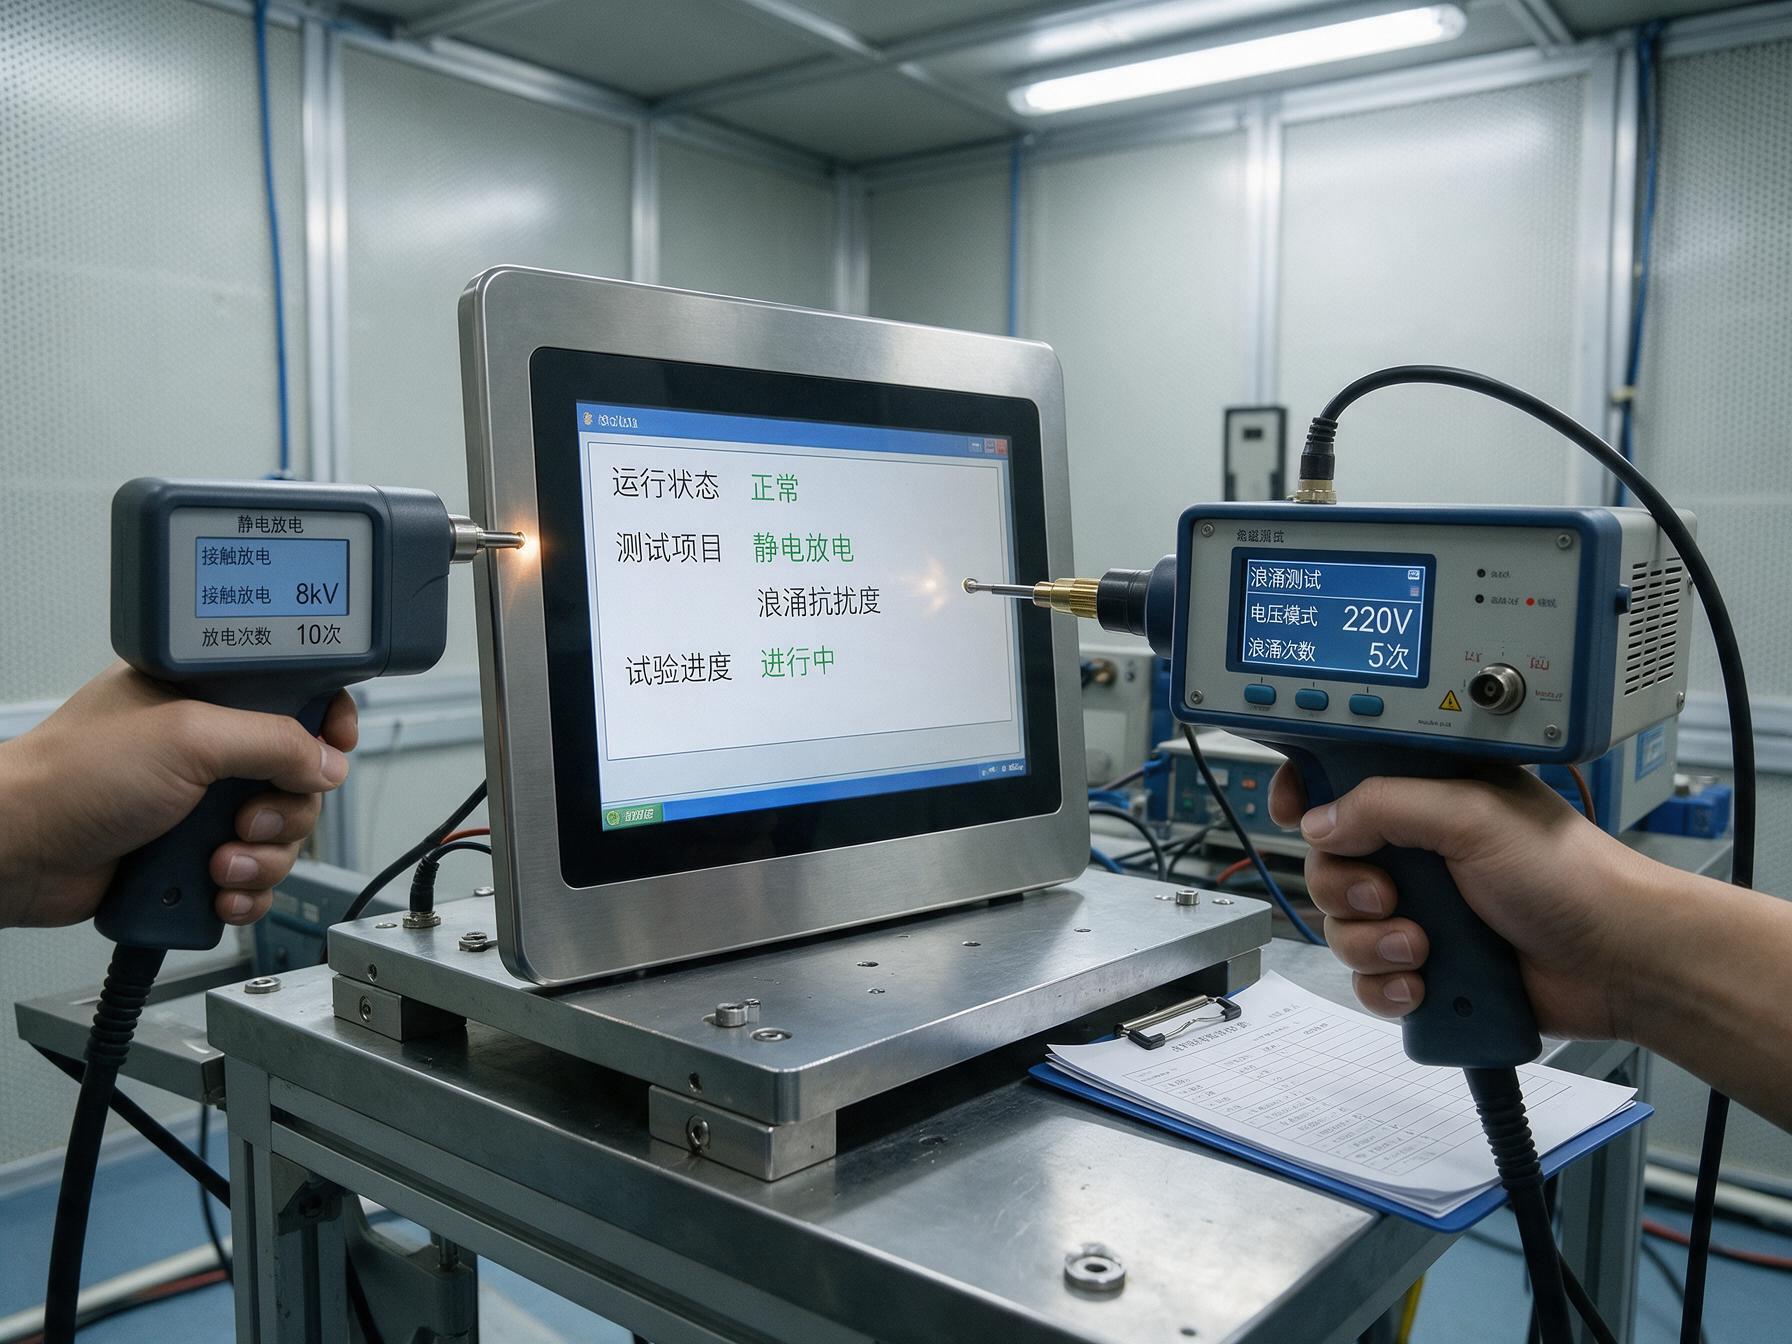
三條路徑各有試驗條款:端口抗擾按GB/T 18268.1-2025分級考核,電快速瞬變與浪涌對照GB/T 17626.4和GB/T 17626.5,性能判據分A、B、C三級,判據C允許復位但必須自恢復。為了在出廠前把三條路徑都壓一遍,控顯科技把端口抗擾、暫降復位與地電位偏移列入樣機例行項目,用試驗記錄替代參數表上一句通過。
驗收口徑要比參數表細
現場驗收要落三個動作。一是抓時機,在起弧最密集的工位連續觀察四十小時,記錄花屏、誤碼與重啟次數;二是測搭接,屏蔽電纜層與機殼接地柱之間的搭接阻抗給出實測值,而不是一句良好接地;三是查復電,拉合供電看終端十秒內能否自恢復。發射合格不等于抗擾合格,這一步常被跳過。
國產化替代仍在提速。第二十六屆中國國際工業博覽會十月十二日開幕,首次設立集成電路展,國產芯片與整機同臺亮相;中國聯通合作伙伴大會上,中訊郵電咨詢設計院發布國產化平臺的5G工業智聯一體機Elite版。焊裝工位正是國產工業一體機要交卷的考題。
替換清單按路徑逐條收口
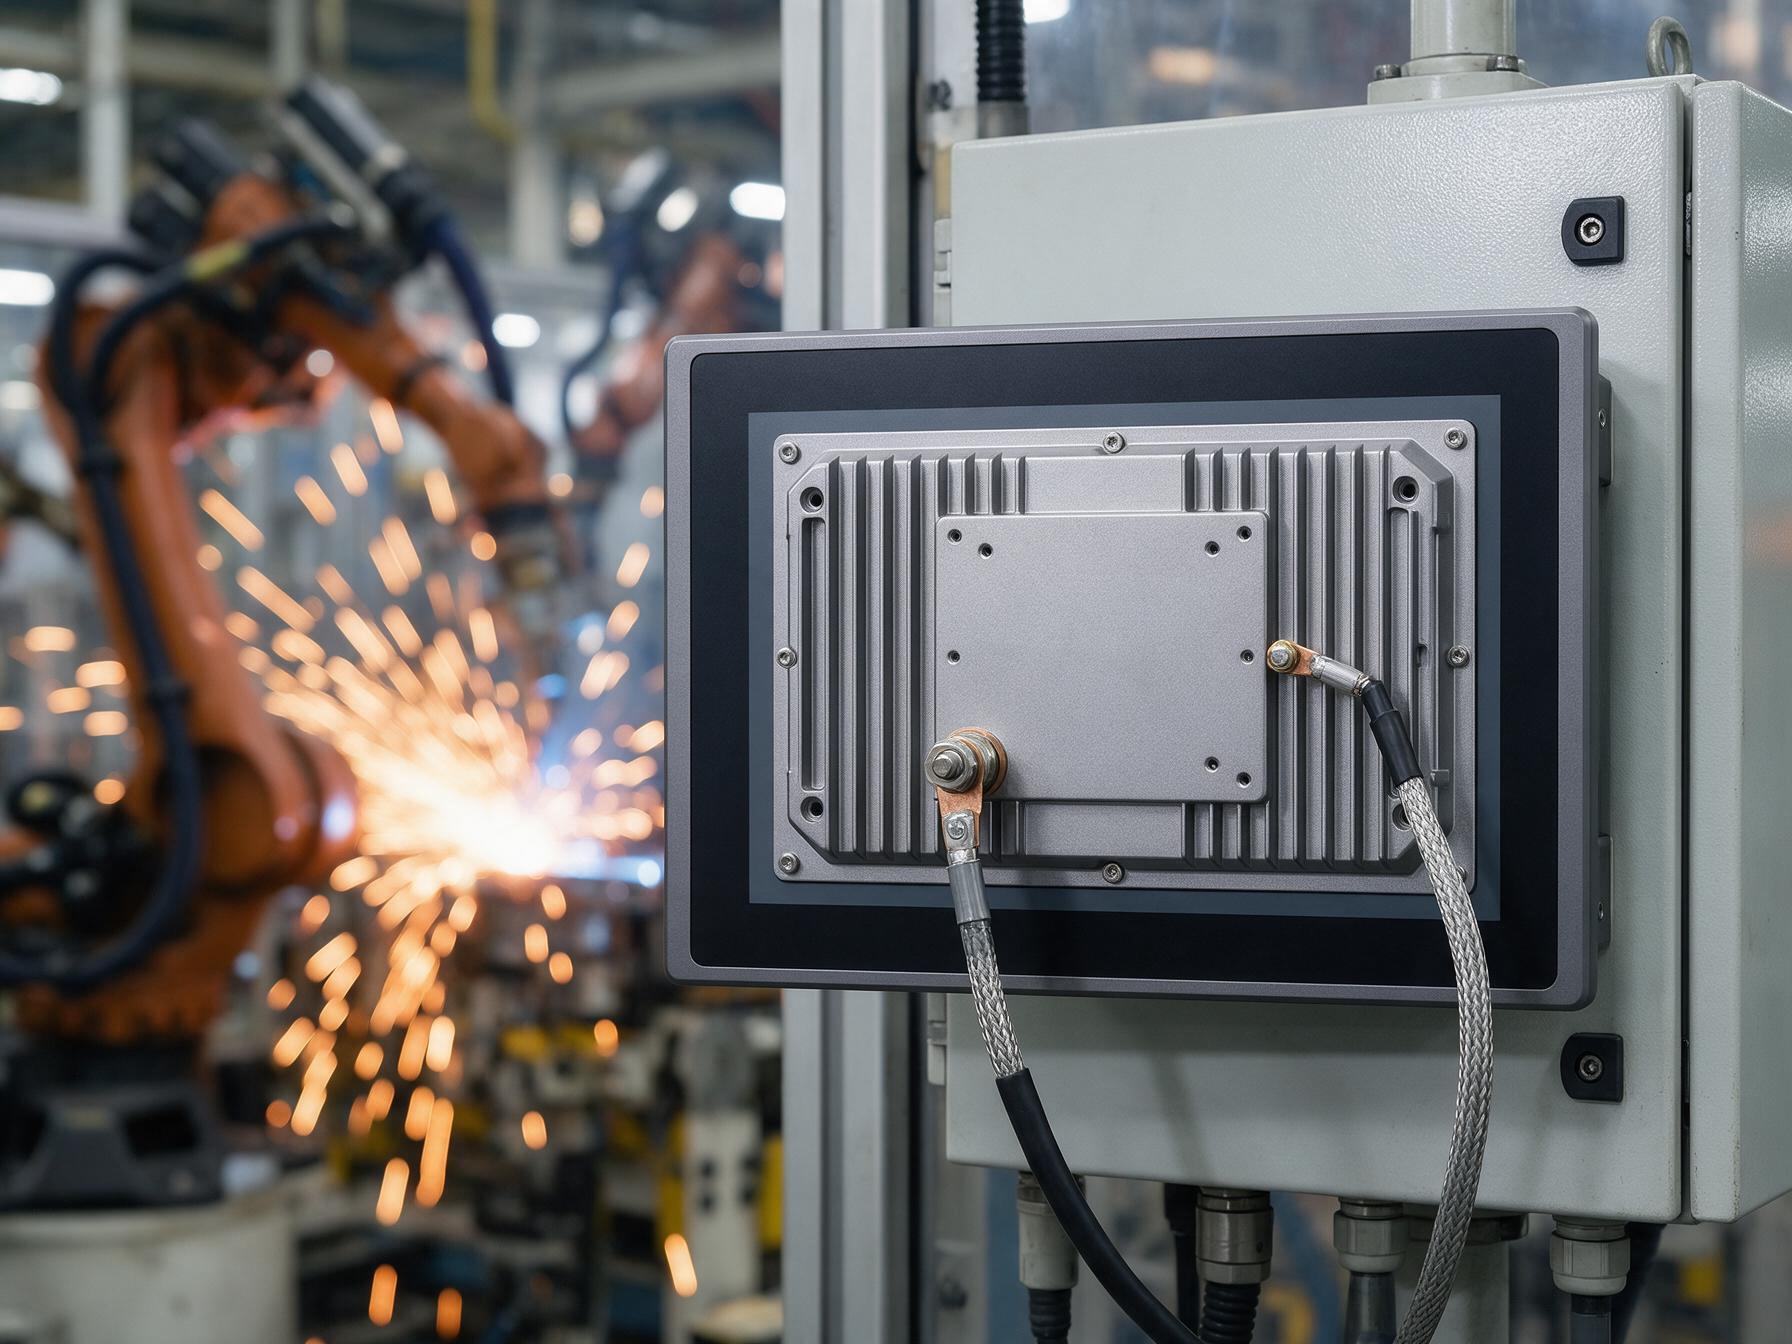
替換按三條路徑收口。輻射路徑,信號電纜換屏蔽線,屏蔽層在機殼端做三百六十度搭接,橋架與焊接線纜拉開距離;傳導路徑,電源入口加濾波,供電回路與大電機分開配線;接地路徑,國產工業一體機的接地柱單獨接到等電位排,搭接阻抗實測并寫進驗收單。
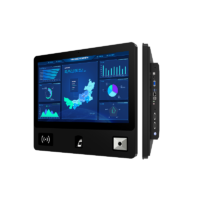
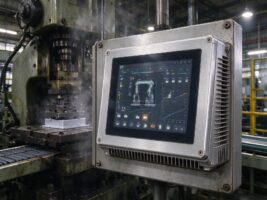
機身本身同樣參與屏蔽,開孔與接縫直接決定屏蔽效能。控顯P1A嵌入式多功能工業觸摸一體機把全金屬機身當作屏蔽體,前面板純平密封,電源入口帶濾波,接地柱供現場單獨引線,接縫數量比加裝屏蔽罩的商用方案少了一大截。
焊裝工位的花屏與重啟很少是屏幕本身的毛病,輻射、傳導、接地三條路徑一起擠進來才是根因。把試驗條款對上國標,把搭接阻抗與復電自恢復寫進驗收單,替換論證才能從價格比較變成技術證據。工廠不必一次換線,先挑異常最集中的兩個工位記錄一個月數據再定范圍。