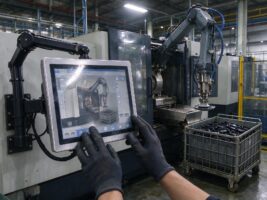
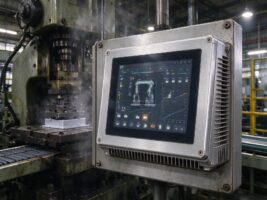
同一家工廠內(nèi)部,兩個車間對顯示終端的要求可能截然相反。注塑車間常年高溫并伴隨油霧彌漫,冷凍倉儲區(qū)卻要在零下十幾度反復(fù)經(jīng)歷開門與化霜。采購習(xí)慣用一份通用規(guī)格書統(tǒng)一詢價,交付后卻發(fā)現(xiàn)同型號設(shè)備在兩處的報修率相差數(shù)倍。癥結(jié)不在屏體等級,而在規(guī)格書未把兩類工況的失效路徑分開描述。
油霧車間的失效鏈條從散熱縫隙開始
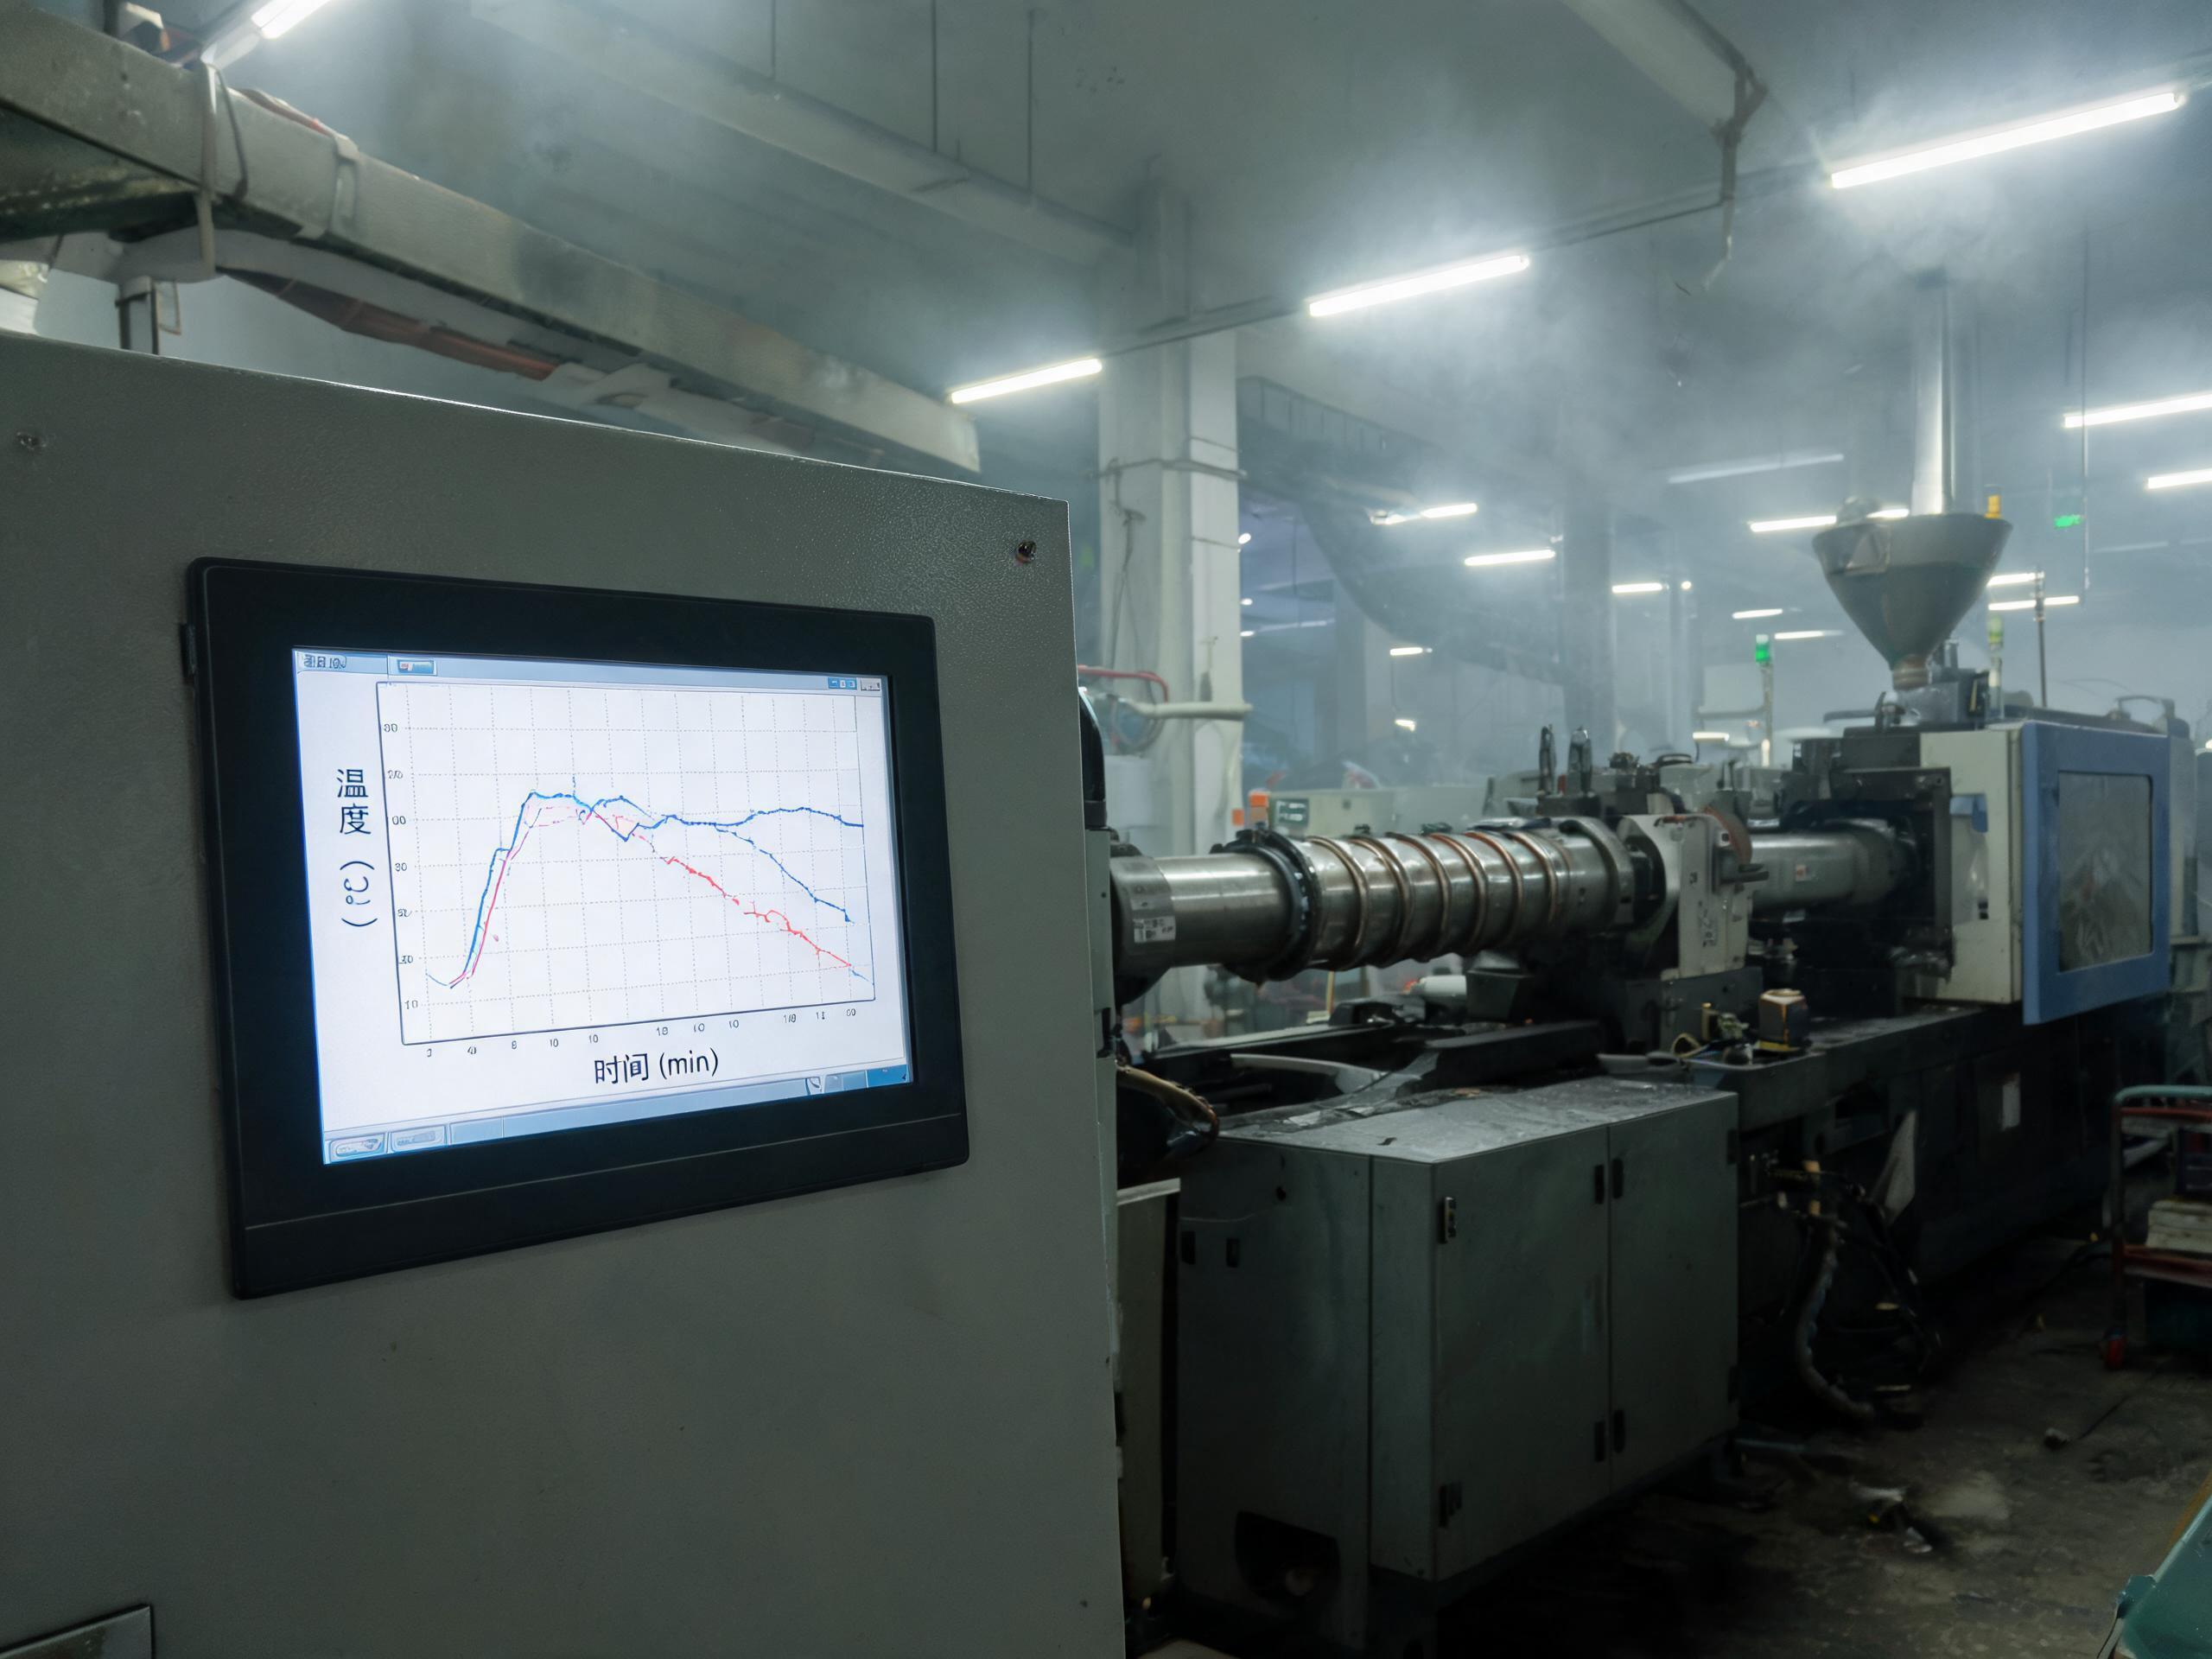
注塑與壓鑄車間的油霧帶有黏性,落到散熱鰭片上先形成油膜,再粘附灰塵結(jié)成硬塊,把散熱通道堵死。帶風(fēng)扇的機型惡化更快,扇葉失衡后轉(zhuǎn)速下降,柜內(nèi)溫度抬升,主板與背光長期在高于設(shè)計值的溫度下運行。
行業(yè)分析把復(fù)雜工況下觸控終端的故障成因歸為電磁干擾、溫濕度與環(huán)境侵蝕、振動沖擊以及選型安裝不規(guī)范四類,其中密封失效后油霧腐蝕線路、粉塵堵塞散熱結(jié)構(gòu)屬高發(fā)項。向工業(yè)顯示器生產(chǎn)廠家提需求時只寫一個溫度范圍,等于把這條鏈條留給現(xiàn)場承擔(dān)。
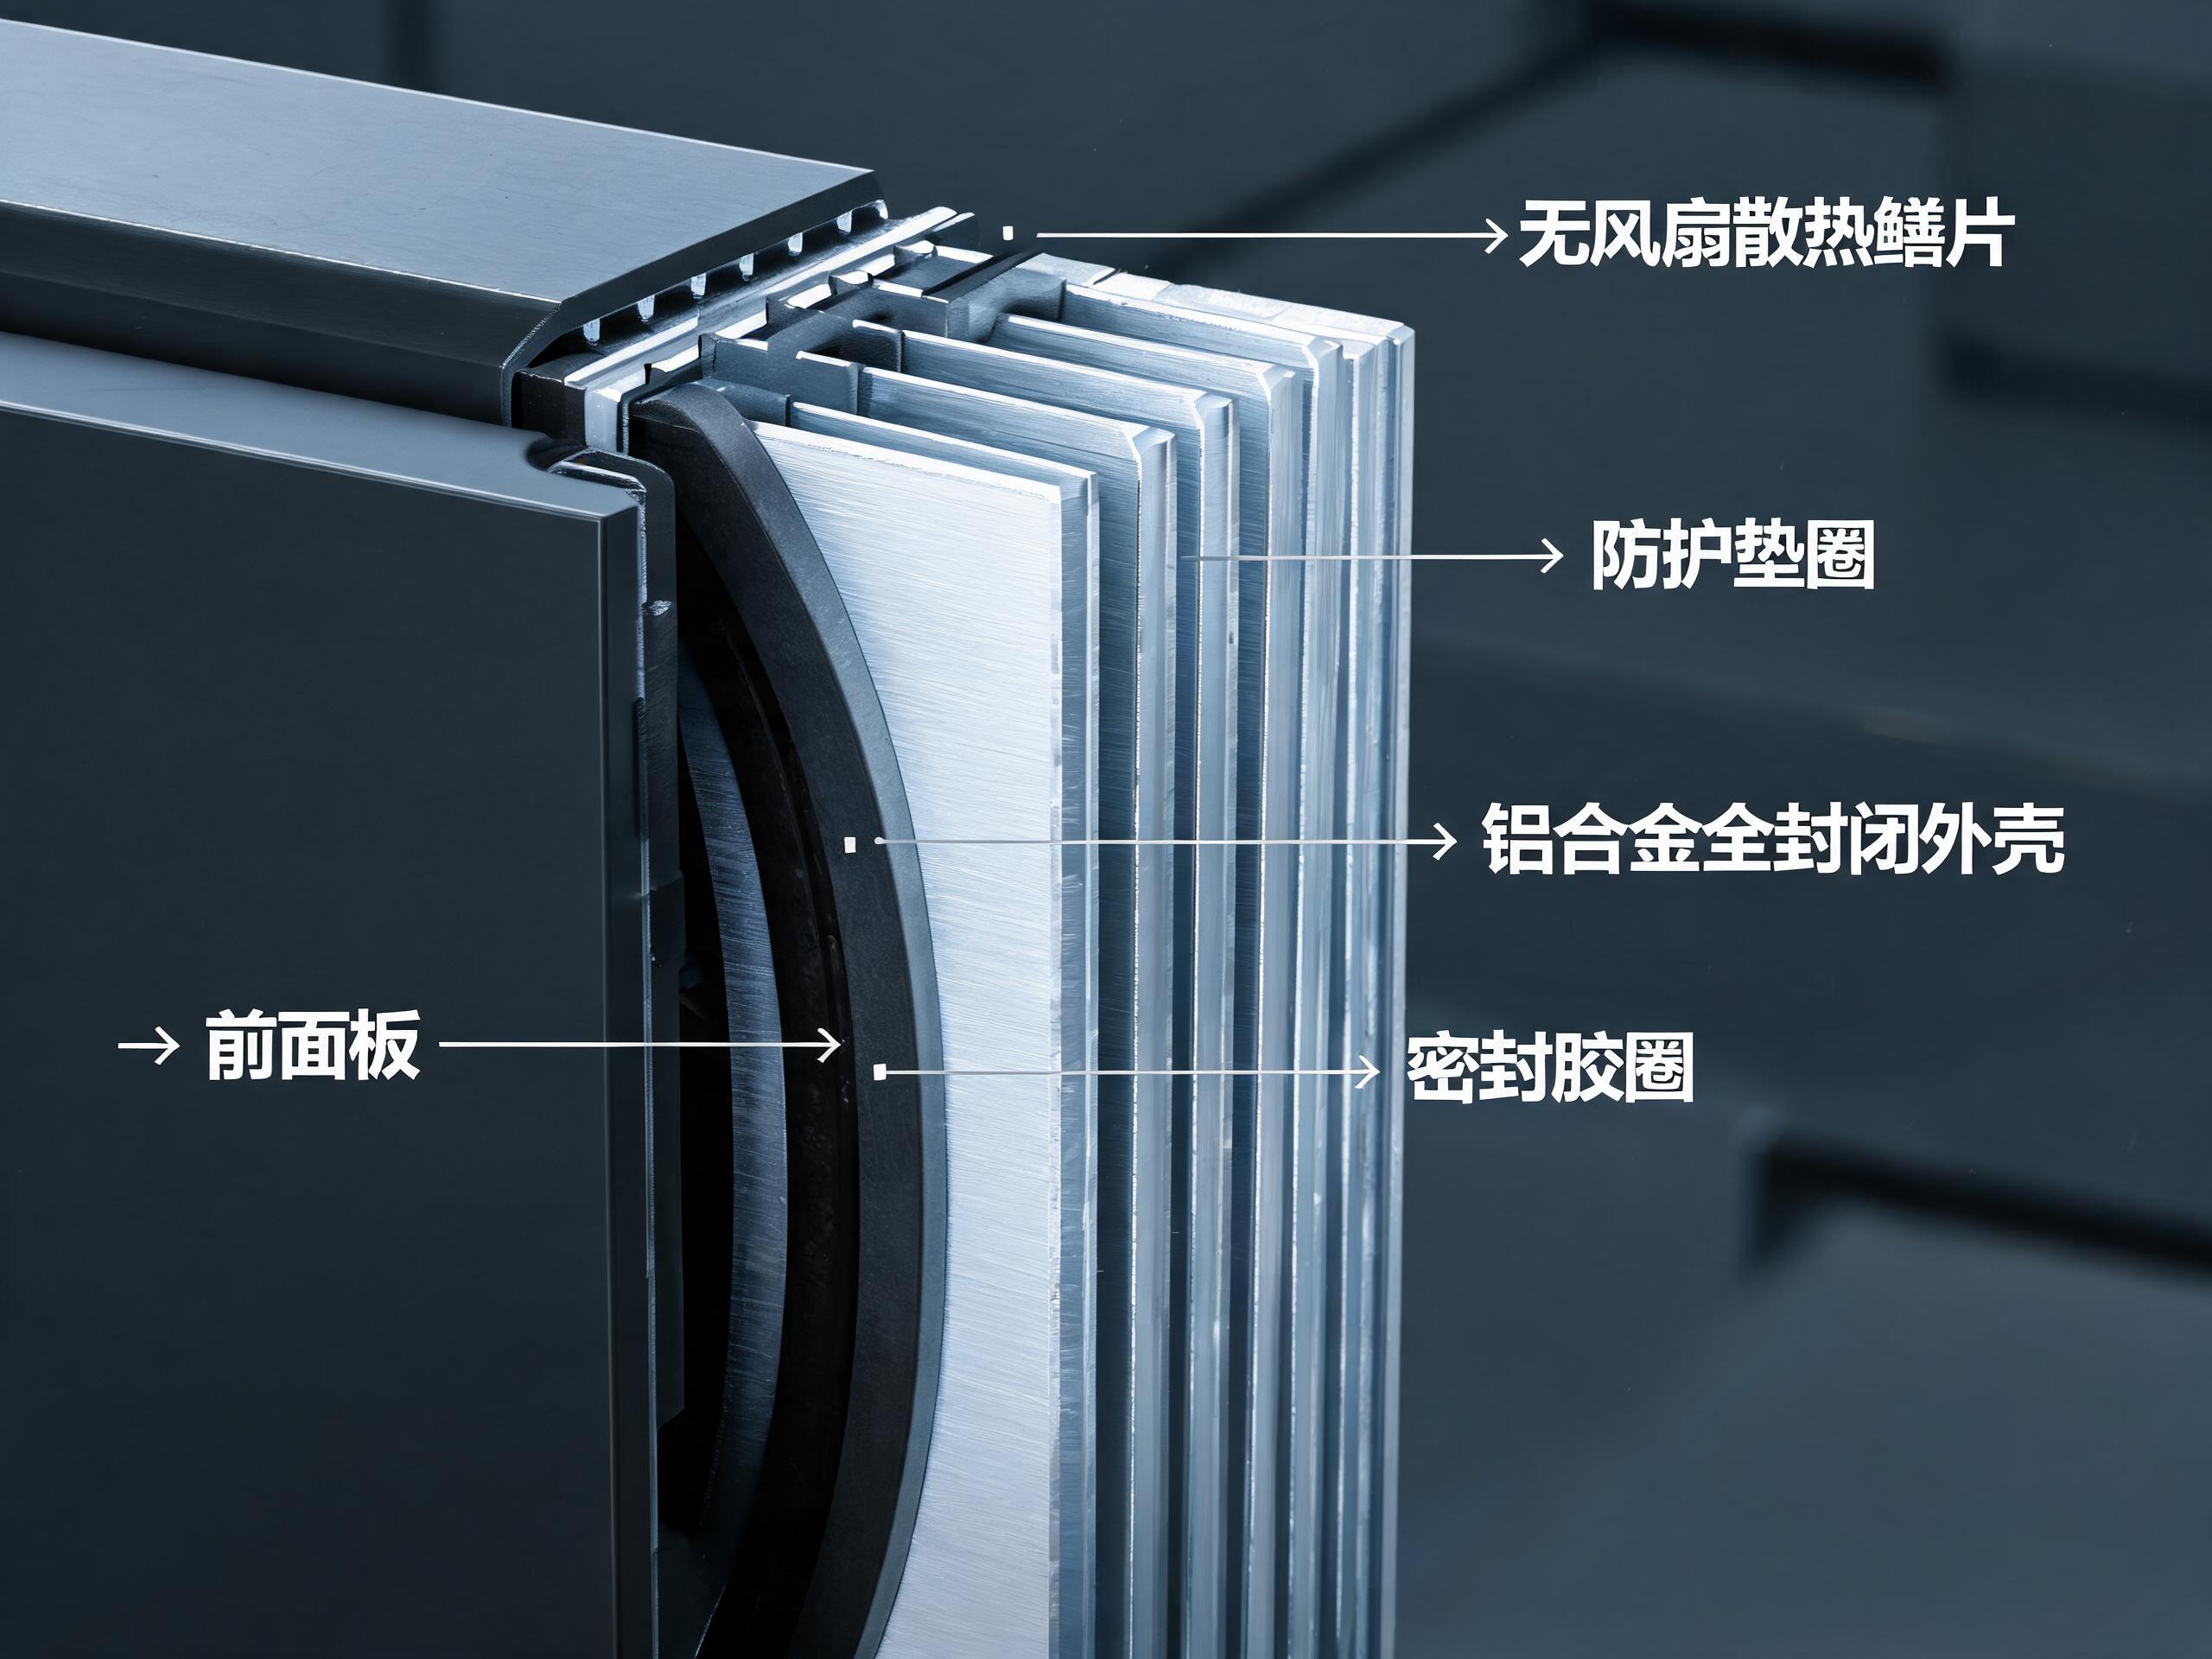
針對注塑工位既要長時間高溫運行又要完成工人報工鑒權(quán)的復(fù)合需求,控顯科技把散熱風(fēng)道與屏體腔體做了物理隔離,氣流只經(jīng)獨立通道排出,不與顯示模組和主板接觸。
智能化改造正在放大暴露面。某注塑智能工廠以專網(wǎng)與數(shù)據(jù)采集為底座,作業(yè)指令直達(dá)工位,試點產(chǎn)線效率提升七成以上。工位終端由幾臺增至數(shù)十臺,單臺故障率折算到整線的月度停機次數(shù)便不容忽視。
低溫工況的真正對手是凝露與冷啟動
冷庫車間的挑戰(zhàn)方向完全不同。設(shè)備由常溫區(qū)搬入零下十幾度環(huán)境,或在庫門反復(fù)進(jìn)出,機身內(nèi)外都會結(jié)露,水膜滯留在電路板上會引發(fā)短路與腐蝕。低溫方案的重點不在溫度下限標(biāo)得多低,而在溫度劇變時能否保持干燥,工程上通常配合防潮涂覆與緩沖間過渡放置。
元器件等級是第二道關(guān)口。普通商業(yè)級芯片工作溫度下限多在零度附近,零下十八度已遠(yuǎn)超標(biāo)稱范圍,會出現(xiàn)啟動困難與刷新遲滯。電源模塊的低溫啟動能力常被忽略,卻是冷啟動失敗的常見誘因。觸控側(cè)還需為厚手套操作預(yù)留靈敏度余量。
冷鏈裝備的自動化程度同步抬升。集裝箱行業(yè)首座燈塔工廠借數(shù)十項數(shù)字化應(yīng)用把制造周期縮短三成、缺陷率下降近五成,低溫工位的顯示終端不再是零星幾臺的邊緣設(shè)備。
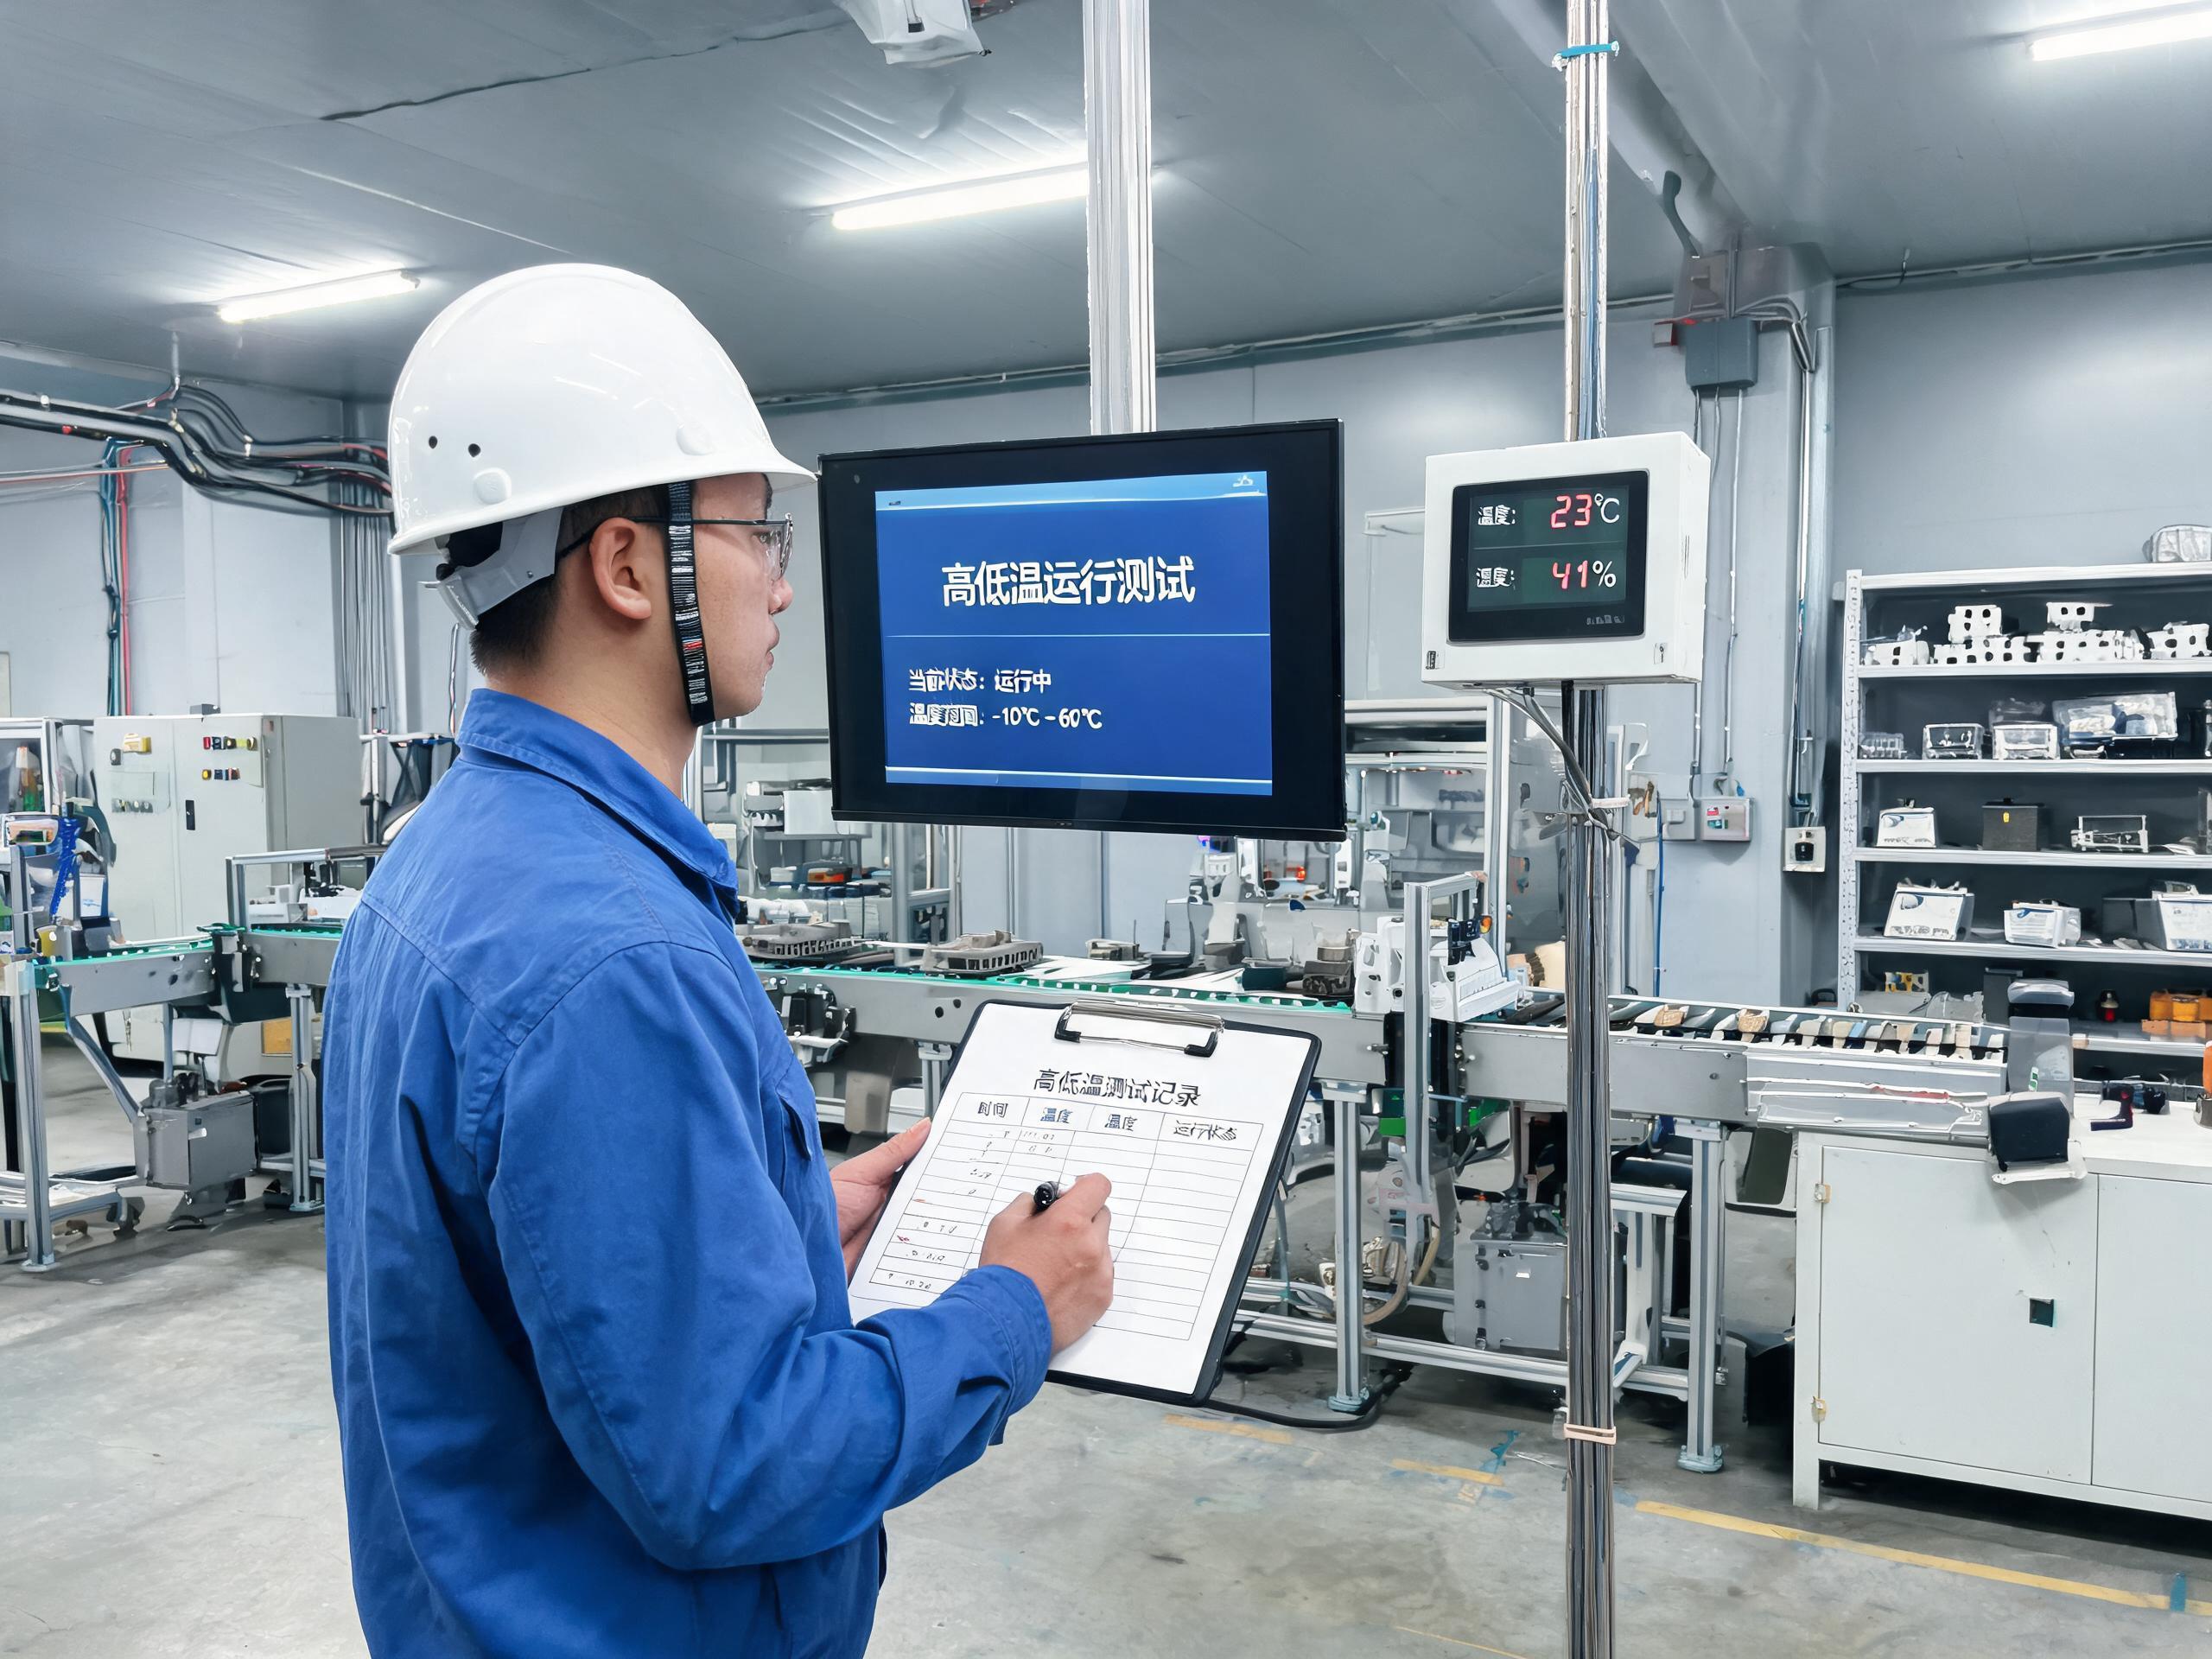
一份規(guī)格書裝不下兩類工況,驗收項必須分欄
把兩類車間壓進(jìn)同一份規(guī)格書,是故障率失控的起點。分欄第一要素是把工作溫度與存儲溫度分開寫明,高溫側(cè)關(guān)注上限與柜內(nèi)積熱余量,低溫側(cè)關(guān)注下限與冷啟動能力。第二要素是防護(hù)方向,油霧環(huán)境需要面板耐清洗與縫隙防滲,低溫高濕環(huán)境需要密封配合除濕手段。
在工位鑒權(quán)與高溫散熱須同時滿足的注塑場景里,控顯P5A 指紋識別多功能工控一體機把前置指紋模塊與高溫腔體分離布置,避免識別單元長期受積熱影響。
第三要素是測試報告的具體項目。單一溫度數(shù)值不足以支撐驗收,需要工業(yè)顯示器生產(chǎn)廠家提供高低溫循環(huán)、快速溫變與振動的實測數(shù)據(jù)并明確判定口徑,同時核對備件庫與停產(chǎn)后配件供應(yīng)年限。
屏體只是可靠性的一環(huán),真正決定服役年限的是機殼結(jié)構(gòu)、散熱路徑、元器件等級與安裝規(guī)范的整體配合。按工況分欄的規(guī)格書、可核驗的實測數(shù)據(jù)、明確的配件供應(yīng)承諾,構(gòu)成這類設(shè)備采購的三條底線。當(dāng)產(chǎn)線數(shù)字化把終端數(shù)量成倍放大,這些底線會以停機時間被直接量化。