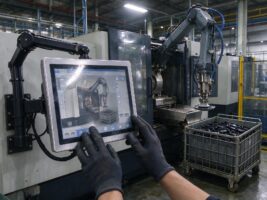
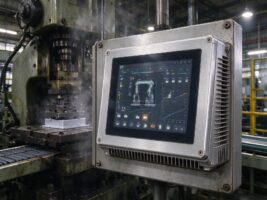
10月12日至16日,第26屆中國國際工業博覽會在上海舉辦,工位終端與產線看板方案集中亮相;9月下旬公開的中山注塑改造案例,把換模、調機、首件確認三類動作壓到機邊終端執行。落到注塑車間,最先出問題的往往不是軟件,而是注塑機邊那臺15.6工業顯示器。油污、粉塵、噴涂水汽加兩班倒的高頻換模,把固定安裝的顯示終端逼到遠比辦公設備苛刻的工況里。
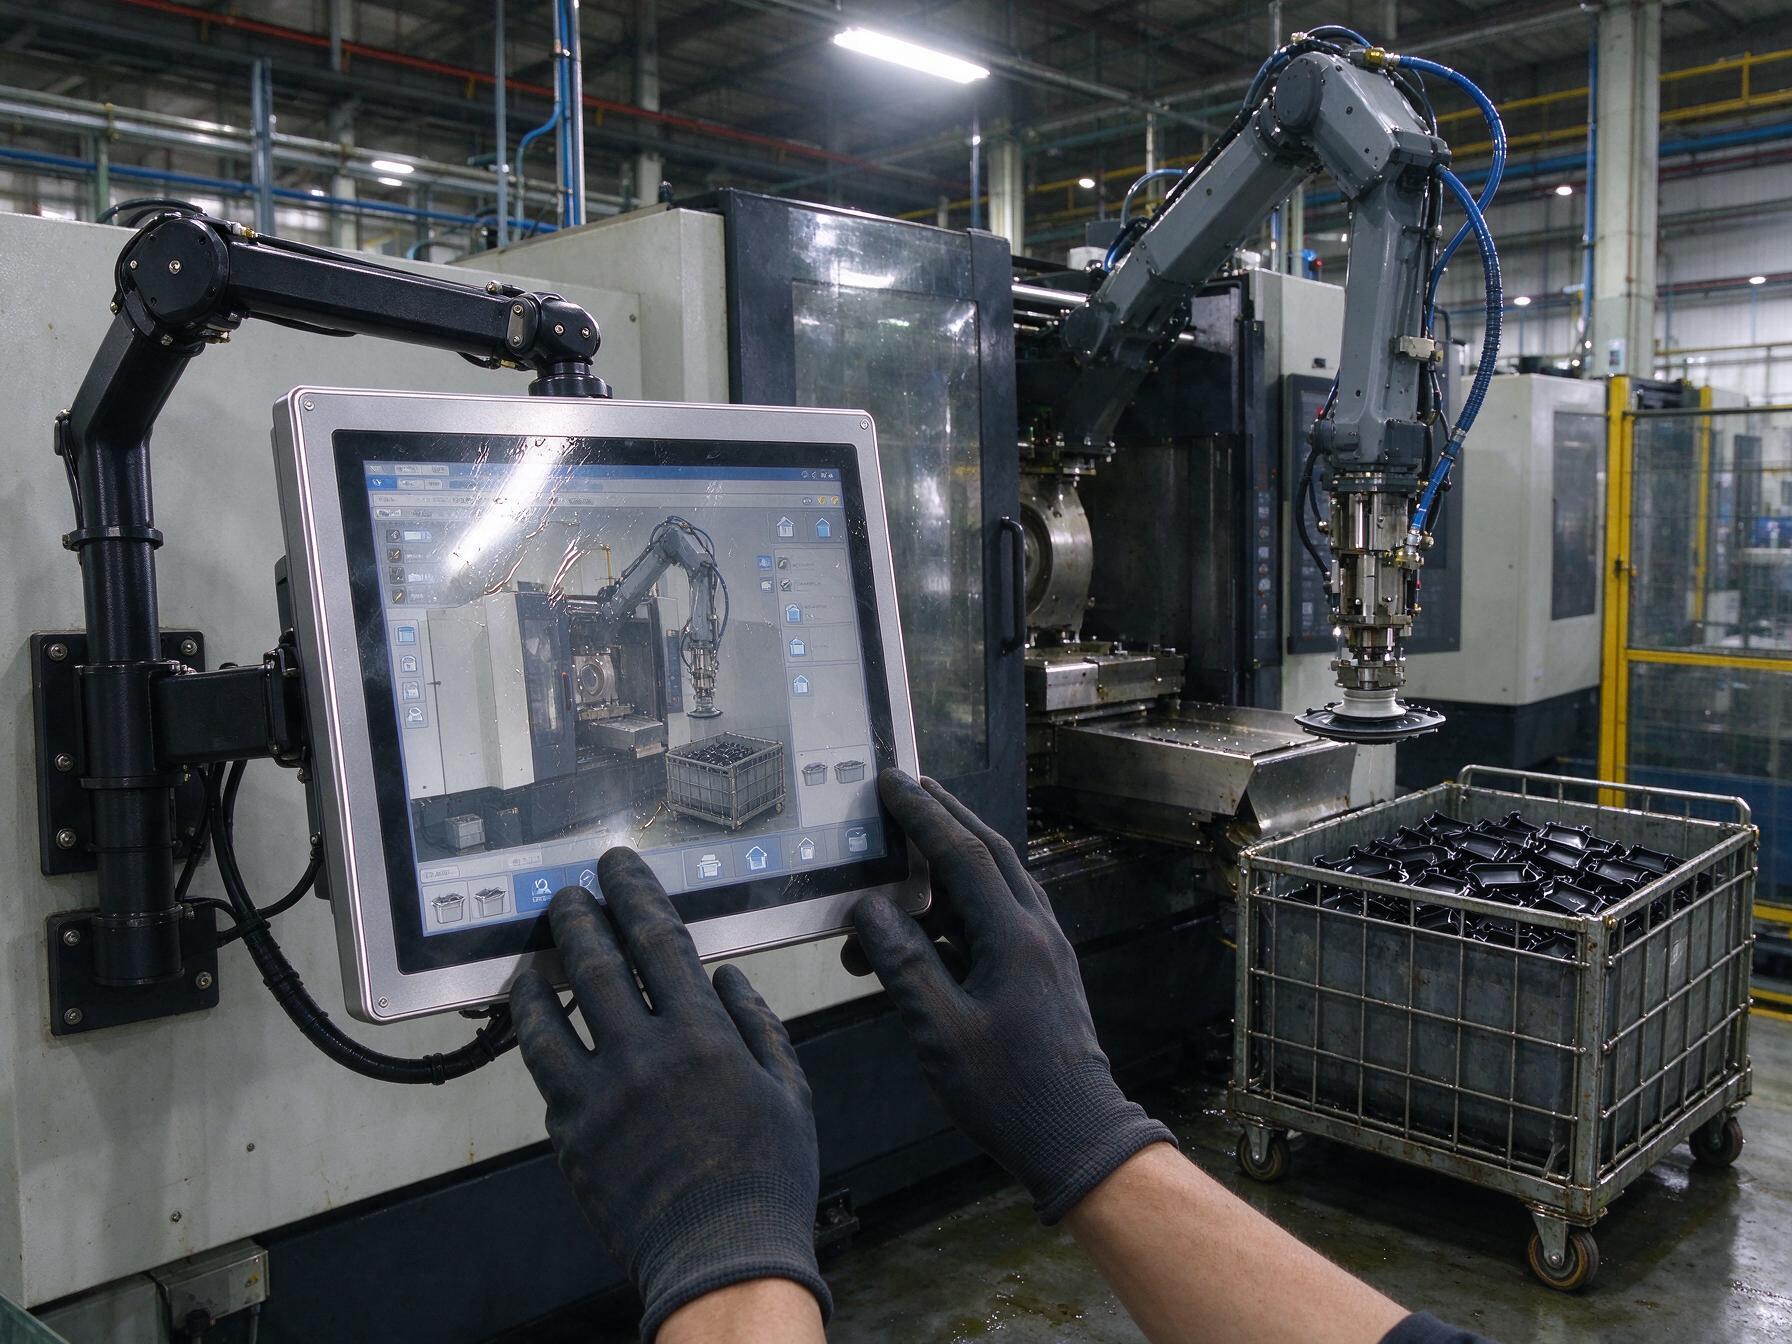
注塑機邊工位先在哪幾處撐不住
現場的失效順序基本一致。投用頭一個月屏面就覆一層油膜,戴手套觸控要按兩下才響應,隔夜停機后再開機偶發跳點;到第三個月,護罩開孔邊緣開始積灰,邊框縫隙摸上去發黏;半年之后,白班強光斜照的工位屏面反光把報警色壓成灰調,操作工只能靠聲音判斷狀態。
這些癥狀有共同的來路。油膜與帶電粉塵在屏面結成吸附層,電容觸控的電荷裕量被吃掉,誤觸與漂移跟著出現;停機時段屏體內部跌破露點,邊框內側凝出的水珠把粉塵沖成泥狀;換模時料框的磕碰落在外露邊框上,商用屏塑膠外殼最先開裂。
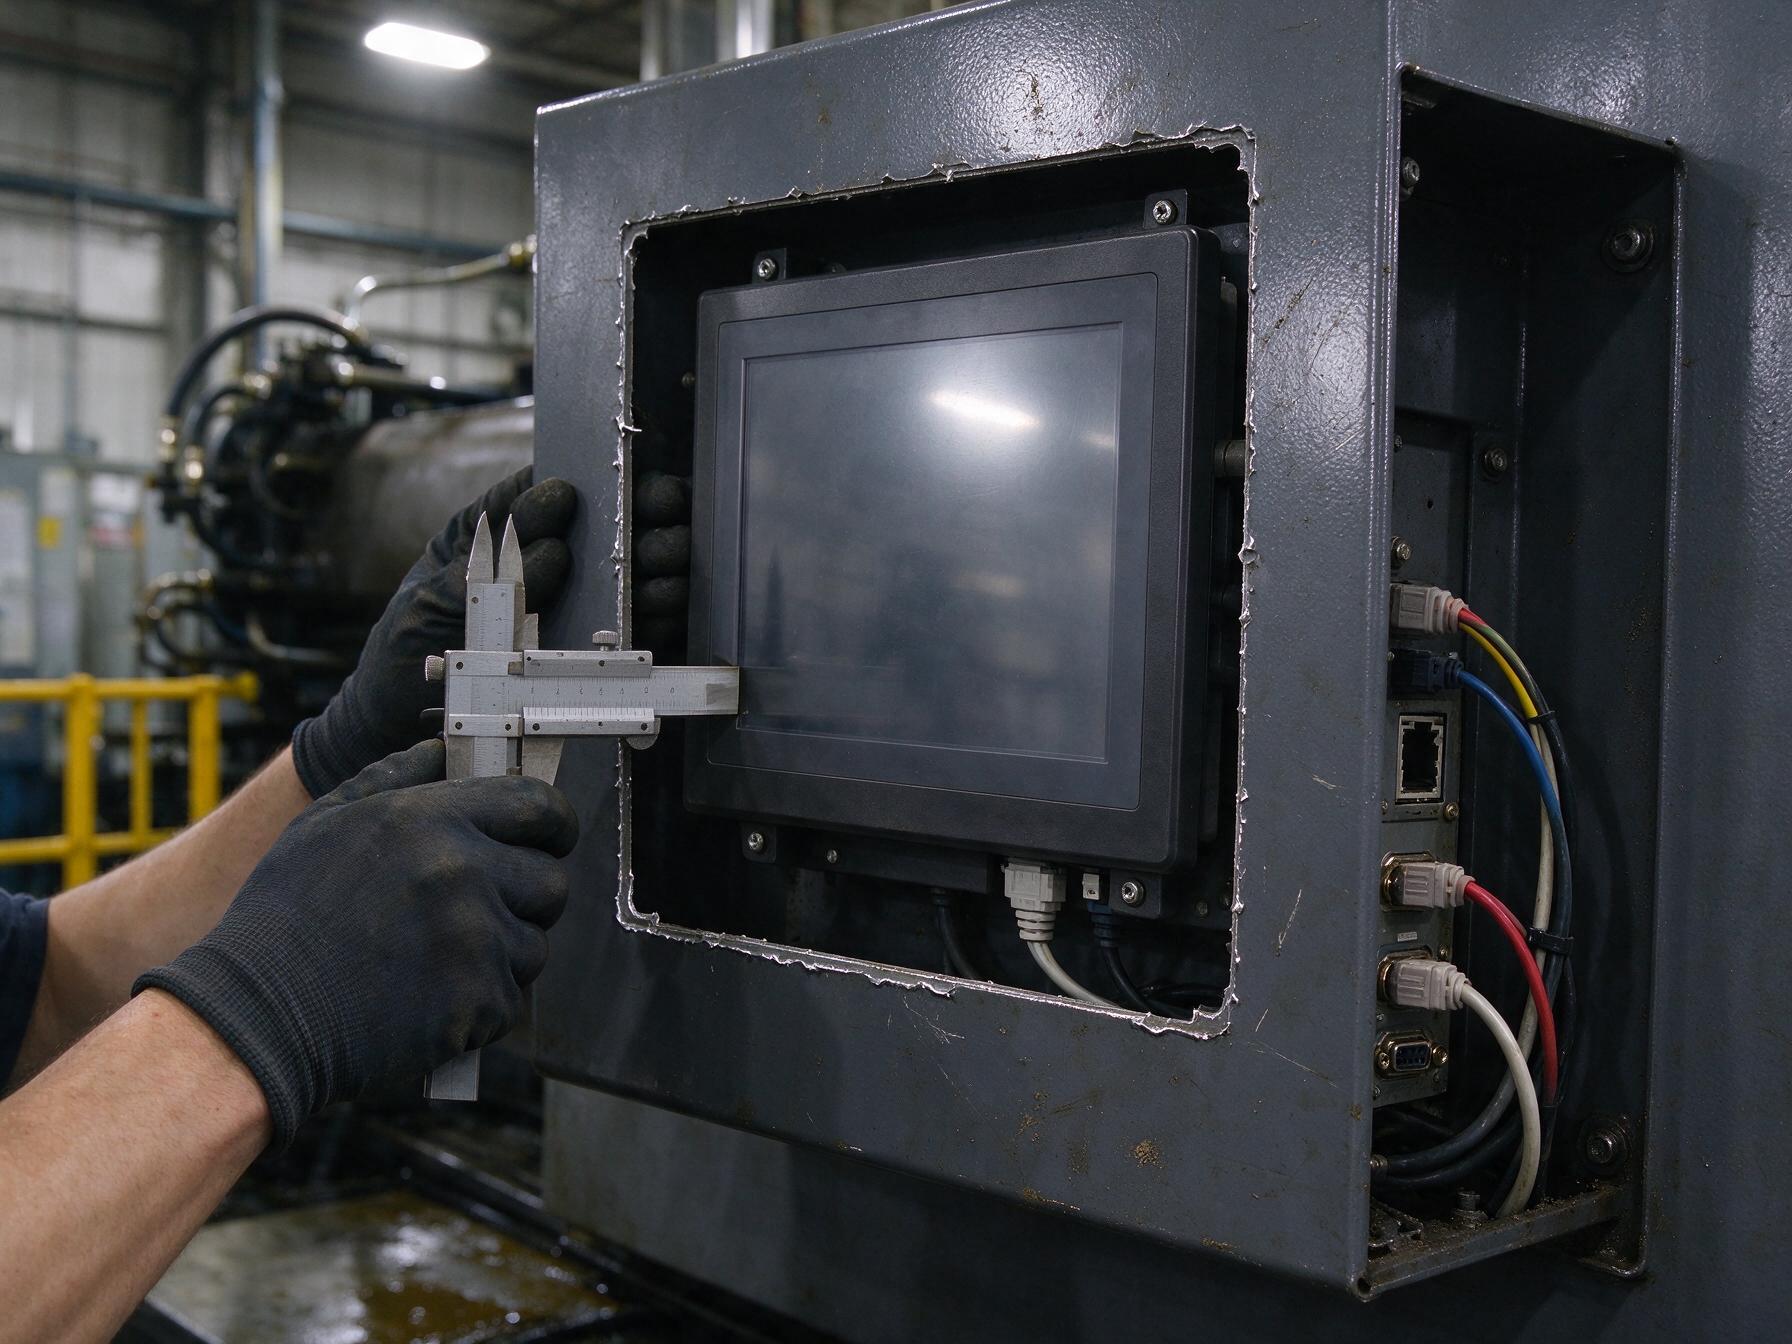
換模節奏下的開孔與接口四項核對
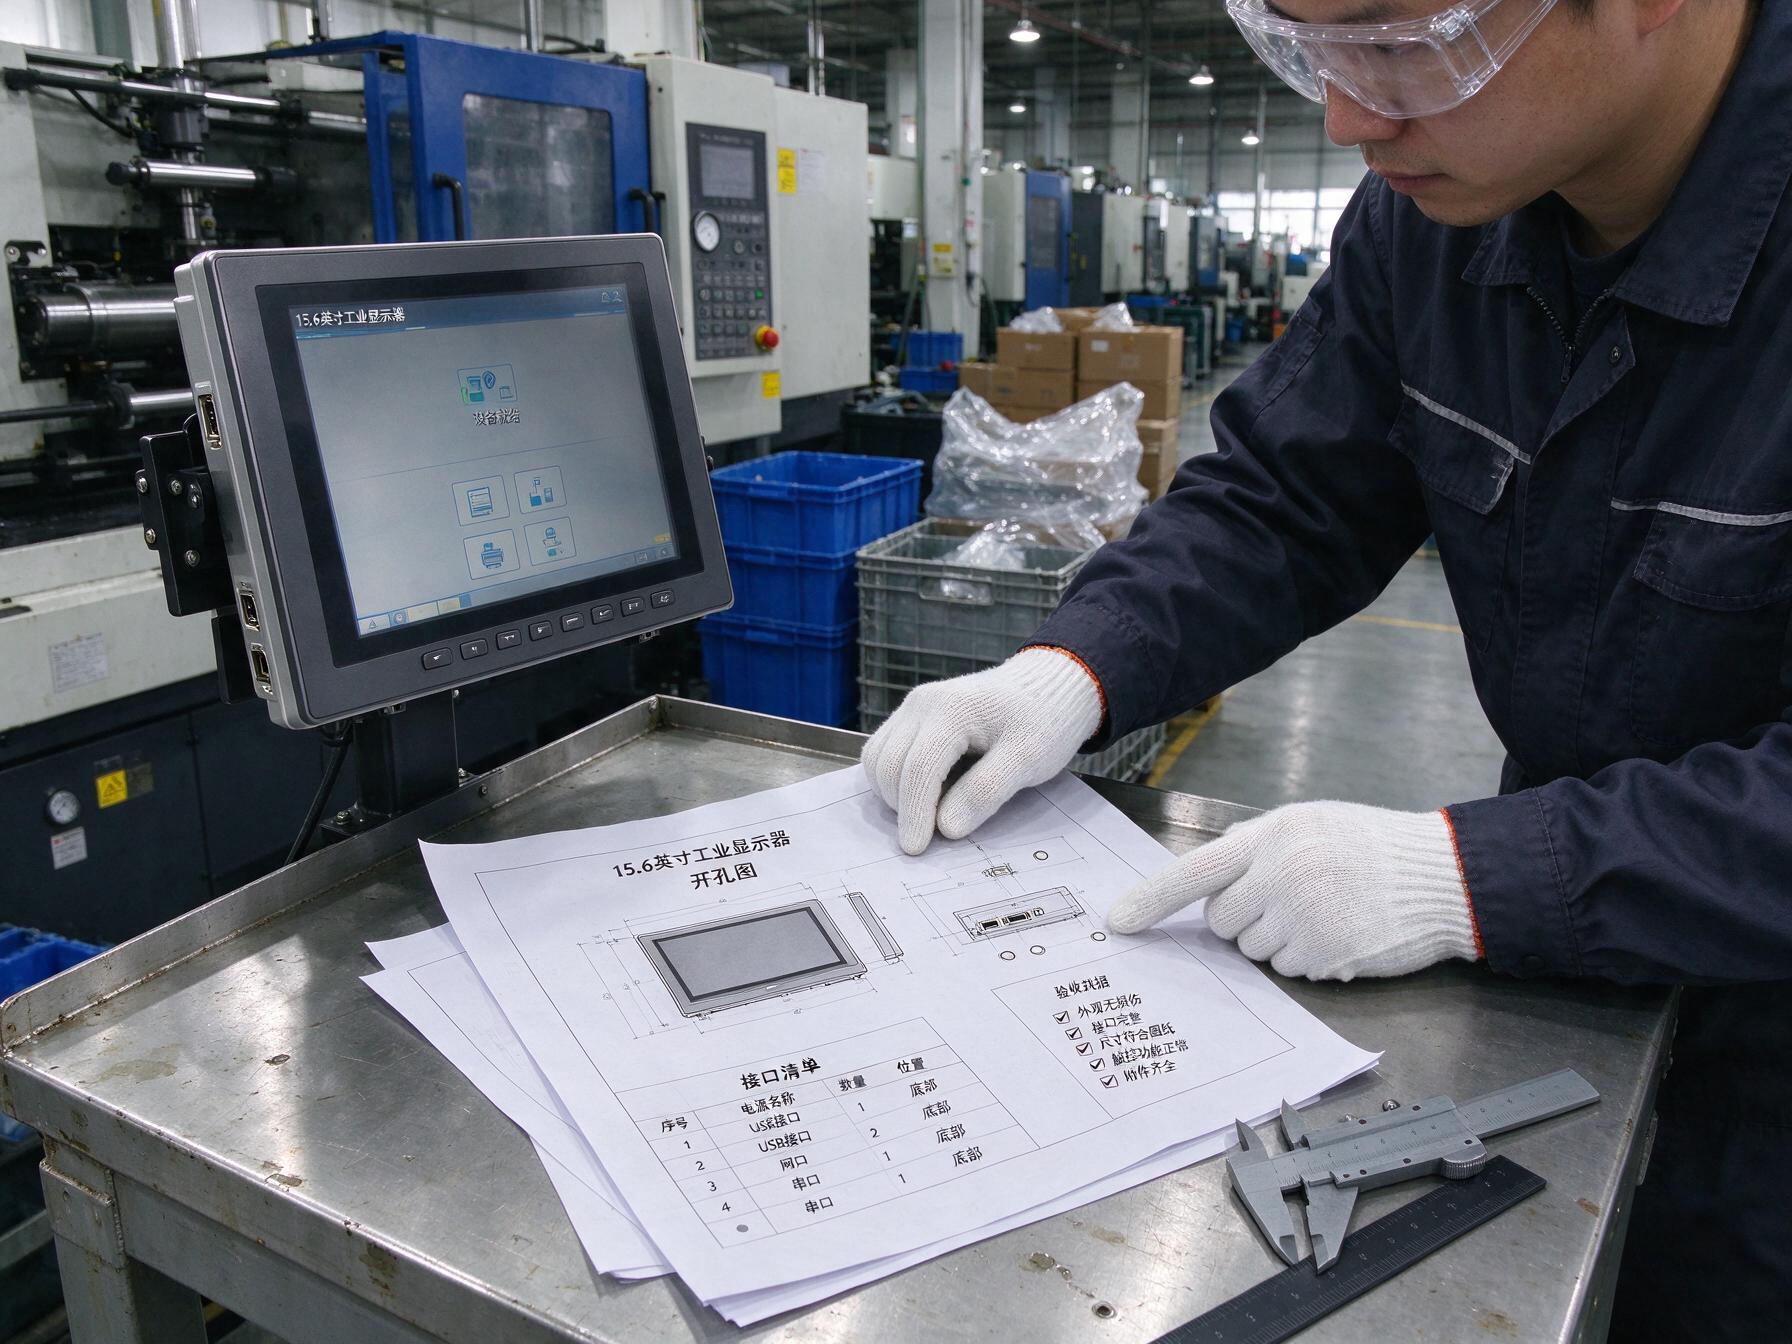
部署順序要倒過來做,先凍結點位與安裝形態,再核對接口,最后才談亮度。頭一項是開孔尺寸與邊框吃進量,護罩板厚、開孔公差、外露邊框寬度落在一張圖上;次一項是接口清單與走線,網口、串口、視頻與USB口逐個對到機臺側,線纜過門留出換模余量。針對機邊工位反復改型的返工,控顯科技在項目首輪就把開孔圖與接口清單歸一,把改動擋在圖紙凍結之前。
再一項是觸控通道與手套的匹配,油污手套下的有效觸控面積要現場試;末一項是供電與接地,機臺側電壓波動明顯的工位按寬壓輸入核對,接地線單獨走,不與動力線共槽。四項核完,換模復用的工位只改點位不改開孔。
車間環境按整機口徑核對
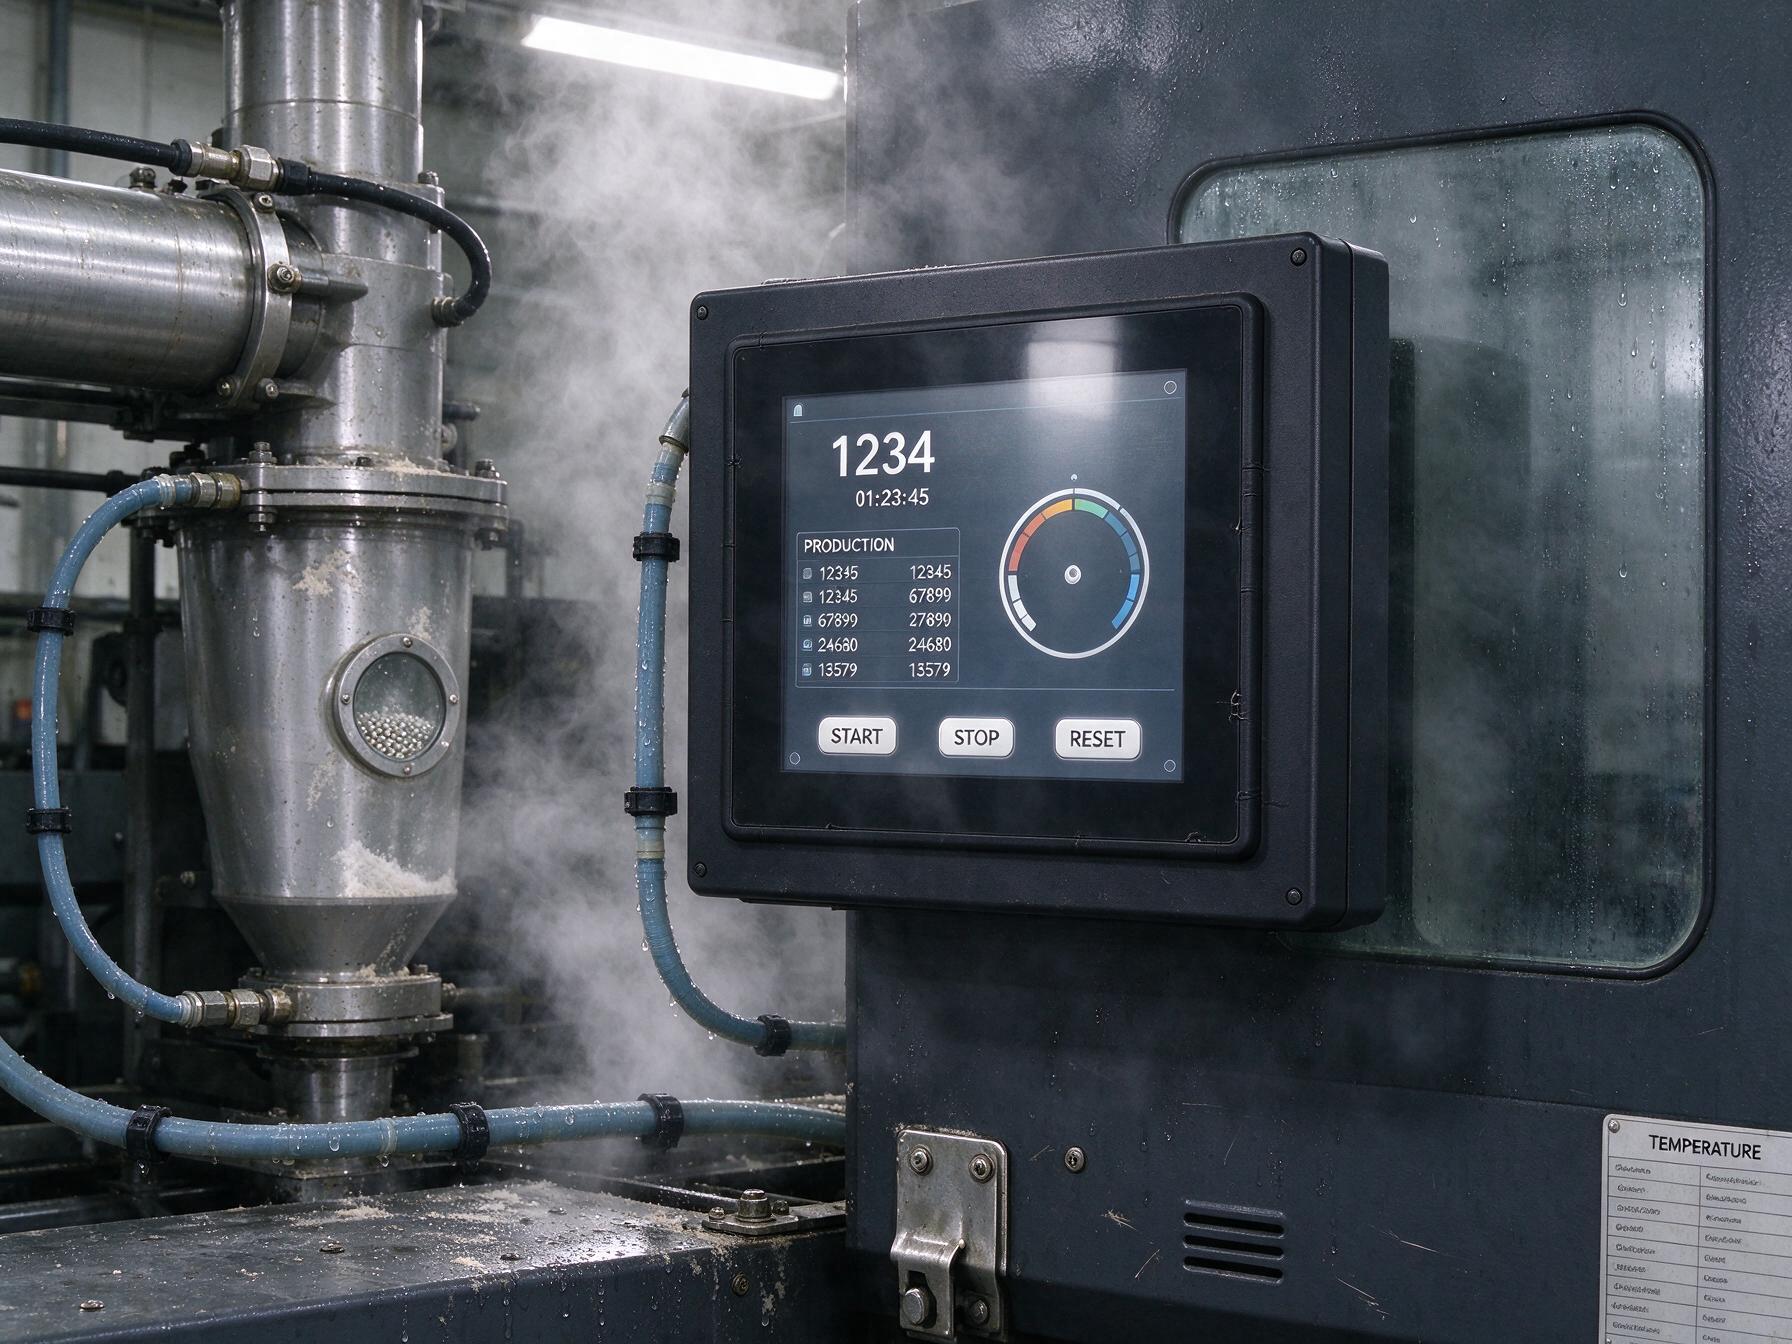
環境這一層要看整機口徑,不是參數表上的單點數字。溫度按車間晝夜波動與料筒輻射區間核,凝露風險用GB/T 2423.3恒定濕熱試驗后通電復測的結果判;照度按工位實際光照分檔,白班強光位與夜班低位不共用亮度檔;前面板密封按GB/T 4208的分級核到整機范圍,沖洗與噴涂水汽并存的工位按IP65口徑驗。
觸控這一層最容易被跳過。油污與粉塵會同時改變屏面介電特性,純平電容屏配合防眩表面處理,手套操作下的有效觸控面積衰減更小;為了在連續沖洗與噴涂水汽并存的工位把這條路徑堵住,控顯科技把前面板密封與屏面處理放進同一流程驗證,出廠前按批次做帶電濕熱復測。
驗收與備件怎么寫進協議
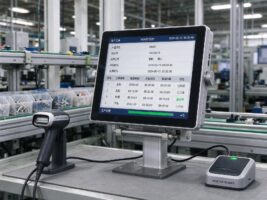
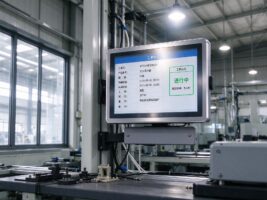
協議里要落三條。頭一條是試驗檔位,溫度、濕熱、防護各寫明條件與復測要求,缺復測記錄的報告按無效舉證處理;次一條是到貨抽檢,同批次開箱通電,核對開孔圖與接口清單是否與凍結圖紙一致;末一條是備件口徑,驅動板與屏體按整機型號歸一。機邊工位既要顯示工藝參數又要跑作業指導,控顯G3壁掛式SOP工位觸摸屏把作業步驟與報警狀態放在同一屏上。
樣機階段同批次取兩臺裝到同型號機臺,一臺按常規口徑驗收,一臺按四項核對驗收,連續記錄三個月的觸控異常、進灰與非計劃停機,結果進工位臺賬;投用后每月點檢開孔邊框與接地連通。
注塑車間的數字化改造,最后都要落到機邊那一塊屏上。開孔、接口、環境、驗收四件事的核對順序一旦倒置,返工就會在圖紙凍結之后才冒出來。把核對前置到選型階段,換模節奏才不會被一臺顯示終端拖住。